- Основни дефиниции за обхват, педя и пълна скала за промишлени измервания.
- Процесът на мащабиране на сигналите от сензора към дисплея в системата за управление.
- Значение на калибрирането и проверката на контура за осигуряване на оперативна точност.
- Идентифициране на често срещани грешки при измерване и критични фактори при инсталиране на инструменти.
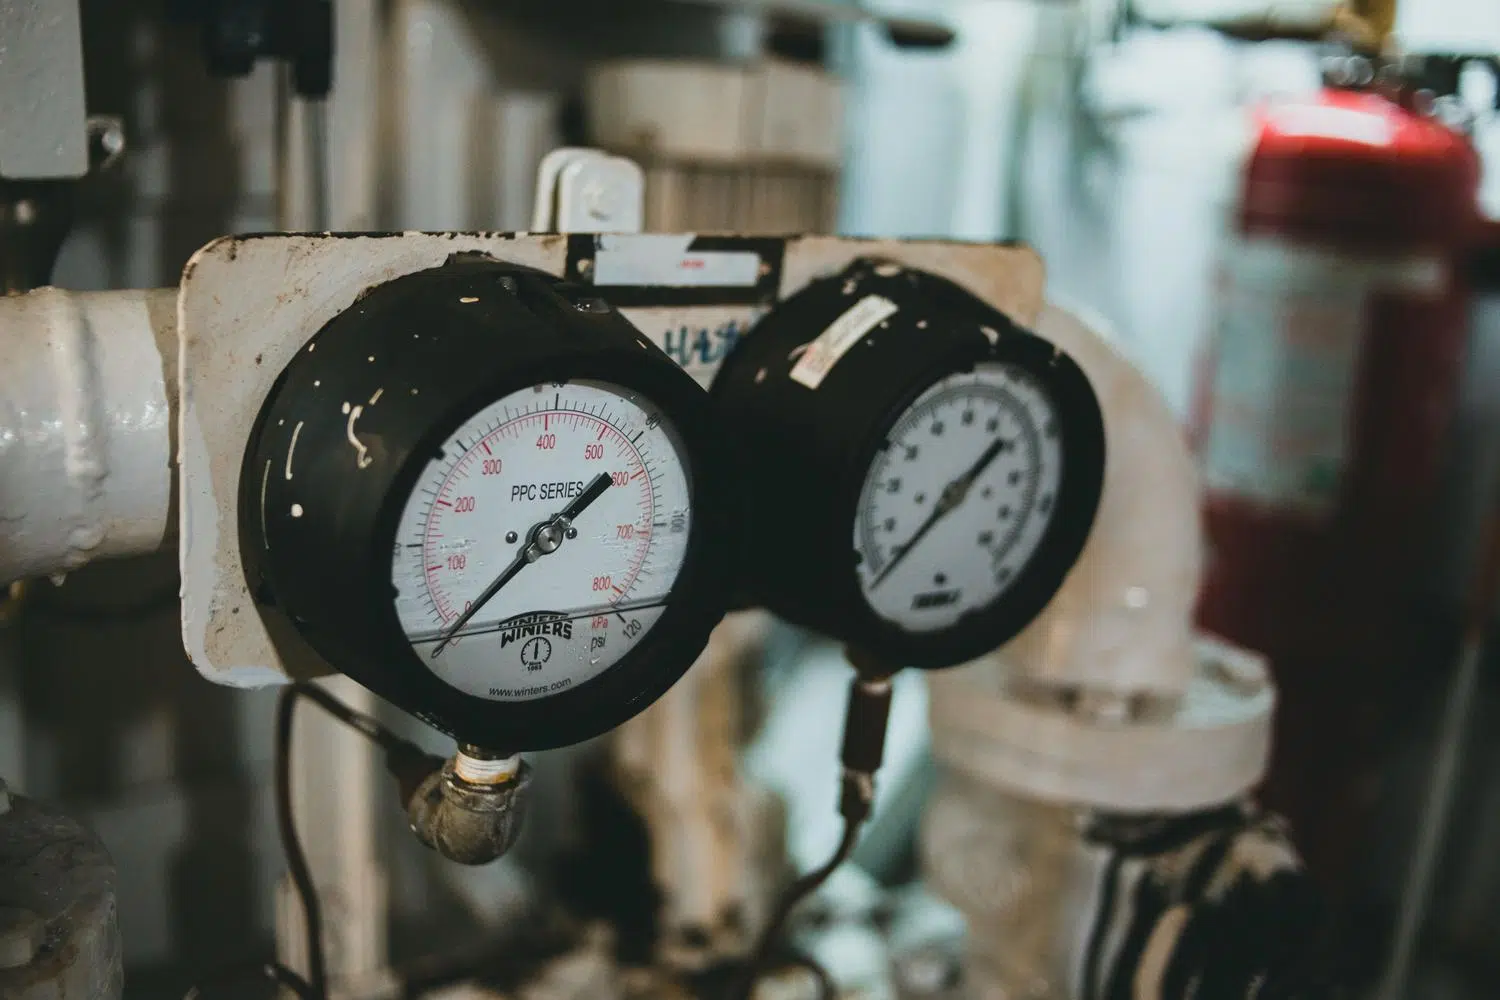
Когато се потопим в света на автоматизацията на индустриалните процеси , е изключително важно да не бъдем наивни по отношение на основите. Инструментацията в голям мащаб е просто изкуството да се преобразува физическа величина, като например налягането в резервоар или топлината в пещ, в сигнал, който машината може да разбере и който операторът може да прочете, без да се обърква.
За да работи всичко това като часовник, се нуждаем от общ език. Не е достатъчно просто да кажем, че нещо измерва „много“ или „малко“; трябва да определим с хирургическа прецизност работните граници и как оборудването се държи в този диапазон, за да избегнем изненади във фабриката.

Ключови понятия: Диапазон, обхват и дълбочина на мащаба

За да започнем да говорим на същия език като техник по инструменти, трябва да разграничим три термина, които често се бъркат, но са доста различни. Първо, имаме диапазон , който по същество ни показва границите, за които е произведен инструментът. Той се определя от минимална стойност (LRV или долна стойност на диапазона) и максимална стойност (URV или горна стойност на диапазона). Това е, така да се каже, „игралното поле“ на инструмента.
Следва обхватът , който според стандарта ANSI/ISA S51.1 е алгебричната разлика между тези две граници. Изчисляването му е много просто: изваждаме горната стойност от долната. Например, ако имаме термометър, който измерва от -20 до 60 °F, неговият обхват е 80 °F . Същото важи и за стандартен електрически сигнал 4-20 mA, където обхватът е точно 16 mA.
Накрая, пълната скала се отнася до абсолютната максимална стойност, която инструментът е способен да регистрира или покаже. Ако вземем биметален термометър с обхват от 200 до 1000 °F, пълната скала логично ще бъде 1000 °F.

Поток на сигнала и индустриално мащабиране

В повечето съвременни фабрики информацията се предава от полето до контролната зала чрез предаватели. Тези устройства измерват основни променливи като дебит, ниво, температура и налягане , както и по-специфични, като pH и плътност. Целта е това физическо измерване да се кодира и мащабира, така че да може да се предава по кабел, без да се губи по пътя.
В този процес трябва да наблюдаваме три основни скали. Първата е действителното технологично налягане (например от 0 до 5 бара). Втората е скалата на контура, която почти винаги е ток от 4 до 20 mA . И накрая, има скала на дисплея, която операторът вижда на екрана си, която обикновено се изразява като процент от 0 до 100%.
Техническият процес е завладяващ: сензор открива налягането, аналогово-цифров преобразувател (ADC) го преобразува в цифров вид, микропроцесор го мащабира според конфигурираните стойности на URV (горна допустима стойност) и LRV (долна допустима допустима стойност), и накрая DAC преобразувателят го преобразува обратно в токов сигнал, който се изпраща в техническото помещение.
Ролята на техника и значението на калибрирането

Техникът по контролно-измервателни уреди е отговорен за осигуряването на функционирането на цялата система. Ежедневната му работа включва настройване на диапазоните на новото оборудване, за да отговаря на спецификациите на проекта. За да направи това, той трябва да има задълбочени познания за всичко - от P&ID диаграми до теорията на аналоговото и цифровото управление.
Тук се намесва калибрирането , което представлява просто сравняване на показанията на инструмента с много по-прецизен стандарт за измерване. Жизненоважно е това да се направи при получаване на ново оборудване, за да се изключат евентуални проблеми с конфигурацията на устройството по време на транспортиране или когато процесът се промени и старият диапазон вече не е подходящ. Правилното калибриране осигурява адекватна чувствителност и точност .

Проверка на контури и възможни повреди

След като оборудването е инсталирано, не може да се предполага, че всичко работи правилно; контурът трябва да се провери. Това включва подаване на известен сигнал (обикновено с помощта на генератор на ток от 4 до 20 mA) от полето и проверка дали дисплеят на системата за управление (HMI) показва точно очакваната стойност. Това е екипна работа с един техник на място и друг в контролната зала.
Не всичко обаче е гладко. Няколко грешки могат да съсипят измерването. Грешка от паралакс възниква, когато операторът гледа скалата от неправилен ъгъл, докато грешка в скалата възниква, когато индексът не съвпада перфектно с градуировката, което води до закръглена стойност. Съществуват и технологични грешки , причинени от умора или небрежност на оператора, и грешки в калибрирането, които се появяват, когато връзката между действителната стойност и показанието вече не е линейна.
Критични съображения за инсталиране
Ако искаме да избегнем проблеми, не можем да инсталираме сензор хаотично. Трябва внимателно да обмислим свойствата на флуида (вискозитет, киселинност, частици) и условията на околната среда, където ще бъде разположено оборудването. Пренебрегването на това или смяната на инструмент без техническа обосновка може да доведе не само до производствени загуби, но и до сериозни рискове за безопасността или щети за околната среда.
За да се смекчат тези рискове, днес се използват симулатори на контролни контури. Тези инструменти позволяват експериментиране с мащаби на процесите и тока в безопасна среда, като се оценяват необходимите промени, без да се застрашава инсталацията или да се изискват досадни математически изчисления.
Правилното управление на обхвата, елиминирането на систематични грешки и стриктното калибриране са стълбовете, които поддържат ефективността на всяко промишлено предприятие, позволявайки комуникацията между сензора и оператора да бъде напълно надеждна и точна.
