- ই-স্টেপস মোটর স্টেপ এবং নির্গত ফিলামেন্টের মিলিমিটারের মধ্যকার সুনির্দিষ্ট সম্পর্ক নির্ধারণ করে।
- ভুল ক্যালিব্রেশনের কারণে আন্ডারএক্সট্রুশন অথবা ওভারএক্সট্রুশনের ফলে অমসৃণ পৃষ্ঠের মতো কাঠামোগত ত্রুটি দেখা দেয়।
- এই প্রক্রিয়ায় নির্গত উপাদানের প্রকৃত পরিমাণ পরিমাপ করা এবং গাণিতিক সূত্র ব্যবহার করে ফার্মওয়্যার সমন্বয় করা প্রয়োজন।
- প্রবাহ, তাপমাত্রা বা রিট্র্যাকশন ক্যালিব্রেট করার আগে এটি একটি বাধ্যতামূলক বেসলাইন সেটিং।
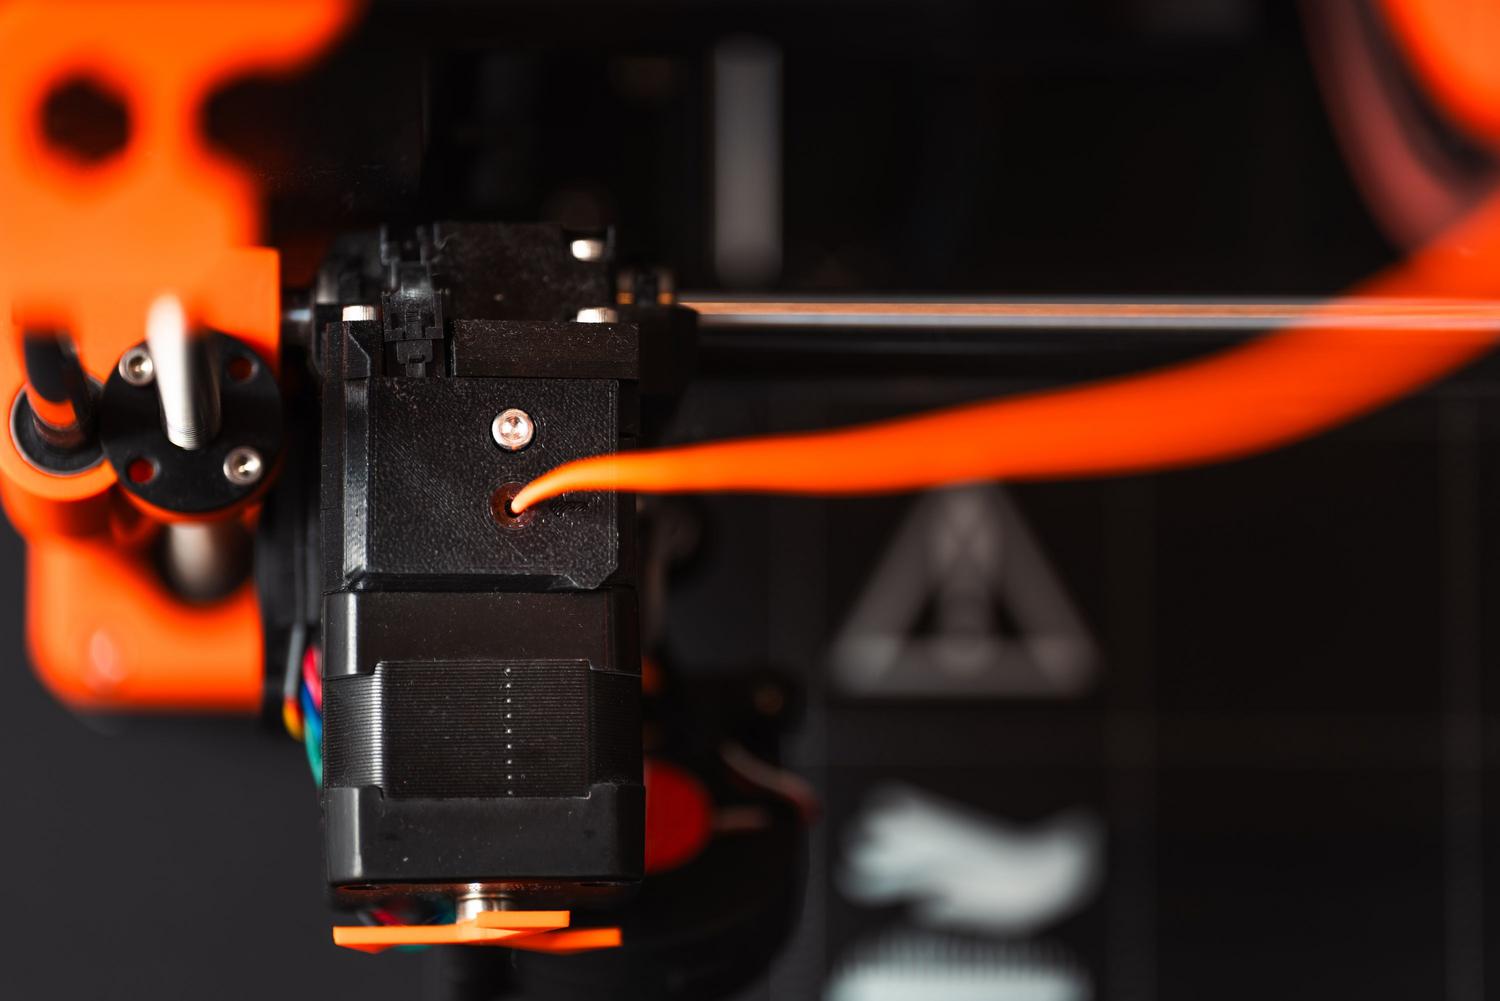
যদি আপনি লক্ষ্য করেন যে আপনার প্রিন্টগুলো ঠিকঠাক হচ্ছে না, তাহলে সমস্যাটি তাপমাত্রা বা ডিজাইনের কারণে নাও হতে পারে, বরং আপনার প্রিন্টারটি সঠিক পরিমাণে ফিলামেন্ট বের করছে না। ই-স্টেপস ক্যালিব্রেট করার মাধ্যমে প্রিন্টারকে মূলত বলে দেওয়া হয় যে ঠিক কতটা ফিলামেন্ট বের করতে হবে, যাতে অনুরোধ করা ১ মিমি আসলেই ১ মিমি হয়। এর ফলে পরবর্তী যেকোনো সমন্বয়ের জন্য একটি যৌক্তিক ভিত্তি তৈরি হয়।
অনেকেই সরাসরি স্লাইসারে ফ্লো অ্যাডজাস্ট করতে যান, কিন্তু এক্সট্রুডার মোটর সঠিকভাবে কনফিগার করা না থাকলে এটা অনেকটা আঙুল দিয়ে সূর্য ঢাকার চেষ্টার মতো। এক্সট্রুডারে ত্রুটি দেখা দিলে আন্ডারএক্সট্রুশন বা ওভারএক্সট্রুশন হবে , যার ফলে দুর্বল দেয়াল, বিরক্তিকর ফাঁক তৈরি হবে, অথবা এর বিপরীতে, পিণ্ড এবং একটি রুক্ষ পৃষ্ঠ তৈরি হবে যা দেখতে যুদ্ধক্ষেত্রের মতো লাগবে।

এক্সট্রুডারের ধাপগুলো সমন্বয় করা কেন অত্যাবশ্যক?
এক্সট্রুডারটি সঠিকভাবে টিউন করা থাকলে উপাদানের জমা হওয়া সামঞ্জস্যপূর্ণ এবং নির্ভুল হয় । যখন মোটর প্রয়োজনের চেয়ে কম উপাদান ঠেলে দেয়, তখন অংশটি তার কাঠামোগত অখণ্ডতা হারায়, যার ফলে সেই সাধারণ ফাঁকগুলো তৈরি হয় যা বস্তুটিকে দুর্বল করে দেয়। অন্যদিকে, যদি খুব বেশি উপাদান ব্যবহার করা হয়, তাহলে স্ট্রিংগিং এবং অসম্পূর্ণতা দেখা দেয়, যা আপনাকে ঘণ্টার পর ঘণ্টা স্যান্ডিং করতে বাধ্য করে।
তাছাড়া, বেডের সাথে সঠিক সংযোগ নিশ্চিত করতে এবং স্তর পৃথকীকরণ রোধ করার একমাত্র উপায় হলো নির্ভুল ক্যালিব্রেশন । যদি প্রবাহ অনিয়মিত হয়, তবে যন্ত্রাংশটি বেঁকে যাওয়ার বা সাপোর্টগুলো ঠিকমতো উঠে না আসার প্রবল সম্ভাবনা থাকে, যার ফলে ধাপগুলোর সামান্য অসামঞ্জস্যের কারণে ঘণ্টার পর ঘণ্টার পরিশ্রম নষ্ট হয়ে যায়।
আপনার প্রয়োজন হবে সরঞ্জাম
এই প্রক্রিয়ার জন্য কোনো বিশেষ কিছুর প্রয়োজন নেই, তবে নির্ভুলতা আবশ্যক। নিশ্চিত করুন যে আপনার কাছে নিম্নলিখিত জিনিসগুলো হাতের কাছে আছে:
- Un ডিজিটাল ক্যালিপার অথবা সঠিক মিলিমিটার মাপার জন্য একটি অত্যন্ত নির্ভরযোগ্য রুলার।
- Un স্থায়ী মার্কারের ফিলামেন্টটি চিহ্নিত করতে।
- আপনার সাধারণ ল্যামিনেটিং সফটওয়্যার বা এই ধরনের কোনো প্রোগ্রাম প্রোন্টারফেস জি-কোড কমান্ড পাঠাতে।
- অনমনীয় ফিলামেন্ট ( পিএলএ সাধারণত সেরা (এর জন্য, এর স্থিতিশীলতার কারণে)।
ক্যালিব্রেশনের জন্য ধাপে ধাপে নির্দেশিকা
শুরু করার আগে, এক্সট্রুডারটিকে আপনার উপাদানের কার্যকরী তাপমাত্রায় গরম করে নিন, যাতে প্লাস্টিকটি কোনো বাধা ছাড়াই প্রবাহিত হতে পারে এবং এমন কোনো ঘর্ষণ না হয় যা পরিমাপকে বিকৃত করতে পারে।
ধাপ ১: ফিলামেন্ট চিহ্নিত করা। এক্সট্রুডার বডির ভিতরে রেফারেন্স পয়েন্টটি যাতে হারিয়ে না যায়, সেজন্য আমি ইনলেট থেকে ১১০ মিমি দূরে ফিলামেন্টটি চিহ্নিত করার পরামর্শ দিচ্ছি । এভাবে, প্রয়োজনীয় পরিমাণ এক্সট্রুড করার পরেও, স্বাচ্ছন্দ্যে মাপার জন্য আপনার হাতে কিছুটা সুযোগ থাকবে।
ধাপ ২: এক্সট্রুশন চালান। প্রিন্টারটিকে পিসির সাথে সংযুক্ত করুন এবং G1 E100 F100 কমান্ডটি পাঠান । এটি মেশিনকে ধীর এবং নিয়ন্ত্রিত গতিতে ১০০ মিমি উপাদান এক্সট্রুড করতে নির্দেশ দেয়, যাতে হটএন্ডের চাপ ফলাফলের উপর প্রভাব ফেলতে না পারে।
ধাপ ৩: ফলাফল পরিমাপ করা। আপনার করা চিহ্ন থেকে এক্সট্রুডার ইনলেট পর্যন্ত দূরত্ব পরিমাপ করুন। যদি মানটি ঠিক ১০ মিমি হয় , তাহলে আপনি ভাগ্যবান এবং আপনার কিছু স্পর্শ করার প্রয়োজন নেই! যদি এটি ভিন্ন হয়, তার মানে একটি ত্রুটি রয়েছে যা সংশোধন করা প্রয়োজন।
ধাপ ৪: বর্তমান মানটি সংগ্রহ করুন। প্রিন্টারটি বর্তমানে কোন স্টেপস-এ কনফিগার করা আছে তা আপনাকে জানতে হবে। M503 কমান্ডটি পাঠান এবং M92 দিয়ে শুরু হওয়া লাইনটি খুঁজুন ; E মানের পরের সংখ্যাটি আপনার বর্তমান ই-স্টেপস নির্দেশ করে।
ধাপ ৫: নতুন মান গণনা করা। প্রথমে, প্রাথমিক ১১০ মিমি থেকে চূড়ান্ত পরিমাপ বিয়োগ করে প্রকৃতপক্ষে কী পরিমাণ উপাদান এক্সট্রুড করা হয়েছিল তা গণনা করুন। তারপর, নিম্নলিখিত সূত্রটি প্রয়োগ করুন: (১০০ মিমি × বর্তমান ধাপ) / প্রকৃত এক্সট্রুড করা দূরত্ব = নতুন ধাপ ।
ধাপ ৬: কনফিগারেশনটি সংরক্ষণ করুন। পরিবর্তনটি প্রয়োগ করতে, M92 E কমান্ডটি পাঠান এবং বন্ধনীর ভেতরের অংশটি আপনার প্রাপ্ত ফলাফল দিয়ে প্রতিস্থাপন করুন। অত্যন্ত গুরুত্বপূর্ণ: এরপর M500 কমান্ডটি পাঠান , যাতে মানটি EEPROM মেমরিতে সংরক্ষিত হয় এবং মেশিন বন্ধ করার সময় মুছে না যায়।
ধাপ ৭: যাচাইকরণ। প্রিন্টারটি বন্ধ করে আবার চালু করুন এবং পরিমাপটি এখন নির্ভুল কিনা তা নিশ্চিত করতে ১০০ মিমি পরীক্ষাটি পুনরায় চালান ।
বিশেষ ক্ষেত্র: ক্লিপার এবং অন্যান্য ফার্মওয়্যার
আপনি যদি ক্লিপার (Klipper) ব্যবহার করেন , তাহলে M92 কমান্ডের কথা ভুলে যান, কারণ এটি মার্লিন (Marlin)-এর মতো একইভাবে কাজ করে না। ক্লিপারে, আপনাকে আপনার `printer.cfg` ফাইলে `rotation_distance` প্যারামিটারটি খুঁজে বের করতে হবে । এর সূত্রটি সামান্য পরিবর্তিত হয়: আপনাকে বর্তমান ঘূর্ণন দূরত্বকে প্রত্যাশিত আউটপুট এবং প্রকৃত আউটপুটের অনুপাত দিয়ে গুণ করতে হবে।
মার্লিন ব্যবহারকারীদের জন্য , যদি আপনি দেখেন যে ধাপগুলো অনুসরণ করার পরেও এক্সট্রুশনের গতি সঠিক নয়, তাহলে কমিউনিকেশন ত্রুটি বা স্পিড বাগ এড়াতে ফার্মওয়্যারটি আপনার বোর্ডের সাথে সামঞ্জস্যপূর্ণ কিনা তা পরীক্ষা করুন (উদাহরণস্বরূপ, আধুনিক বোর্ডগুলিতে ৩২-বিট সংস্করণ ব্যবহার করা)।
ধাপগুলো ক্যালিব্রেট করার পর কী করতে হবে?
একবার মোটরটি সঠিক পরিমাণে প্লাস্টিক ঠেলতে শুরু করলে, আপনি পরবর্তী সমন্বয়ের দিকে এগোতে পারেন। এর যৌক্তিক ক্রমটি হবে: প্রথমে উপাদানের সর্বোত্তম তাপমাত্রা নির্বাচনের জন্য টেম্পারেচার টাওয়ার , তারপর দেয়ালের ঘনত্ব সমন্বয়ের জন্য ফ্লো মাল্টিপ্লায়ার , এবং সবশেষে, প্যাঁচ দূর করার জন্য সংকোচন পরীক্ষা ।
মনে রাখবেন যে, যদি আপনি এক্সট্রুডার পরিষ্কার করা বা নজল পরিবর্তন করার মতো গভীর রক্ষণাবেক্ষণের কাজ করেন, তবে এর কার্যক্ষমতা সর্বোত্তম থাকে তা নিশ্চিত করার জন্য এই প্রক্রিয়াটি পুনরায় অনুসরণ করার জন্য বিশেষভাবে সুপারিশ করা হয় ।
যেকোনো সফল প্রিন্টের জন্য প্রথম ও সবচেয়ে গুরুত্বপূর্ণ ধাপ হলো এক্সট্রুডার মোটর যেন সঠিক পরিমাণে ফিলামেন্ট চালনা করে তা নিশ্চিত করা, যা আন্ডারএক্সট্রুশন সমস্যা দূর করে এবং ফিলামেন্টের প্রবাহ ও তাপমাত্রা নির্ধারণকে একটি দৃঢ় ও বাস্তবসম্মত ভিত্তির ওপর কাজ করতে সাহায্য করে।