
Ako ste ikada osjetili da vaš 3D printer ima vlastitu glavu i odluči vas sabotirati grubim završnim obradama ili nitima koje izgledaju kao paučina, vlaga je vrlo vjerovatno krivac. Ovaj fenomen, tehnički poznat kao higroskopnost , je tendencija plastike da apsorbira molekule vode iz okoline, pretvarajući savršeni kalem u noćnu moru ekstruzije u roku od nekoliko dana ili čak sati, ovisno o vremenskim uvjetima.
Nije samo stvar estetike; voda zarobljena u materijalu uzrokuje mikroeksplozije pare kada dođe do vrućeg dijela, prekidajući protok plastike. To ne samo da ostavlja dio punim mjehurića, već i ugrožava unutrašnju strukturu, sprječavajući pravilno spajanje slojeva i uništavajući mehaničku čvrstoću vaših prototipova.
Jasni znaci da je vaš filament mokar
Rano otkrivanje problema je ključno kako bi se izbjeglo rasipanje materijala. Prvi znak upozorenja su obično vaše uši: ako čujete male klikove ili pucketanje dok mlaznica istiskuje, to potvrđuje da voda brzo isparava. To je taj tipičan zvuk "kokica" koji ukazuje na to da nešto nije u redu.
Vizualno ćete primijetiti poroznu površinu nalik na koru narandže i prekomjerno, pamučno nanizanje koje se ne rješava podešavanjem uvlačenja. Osim toga, neki materijali postaju izuzetno krhki; ako pokušate saviti komad filamenta i on pukne poput suhih špageta, to je jasan znak propadanja.
Svakako, najbolje je izvršiti ručno istiskivanje . Zagrijte mlaznicu i ručno istiskujte materijal; ako pređa izađe napuhana, pjenasta ili s vidljivim mjehurićima umjesto da bude glatka, ravnomjerna linija, trebate je odmah osušiti.
Materijali i njihova osjetljivost na vlagu
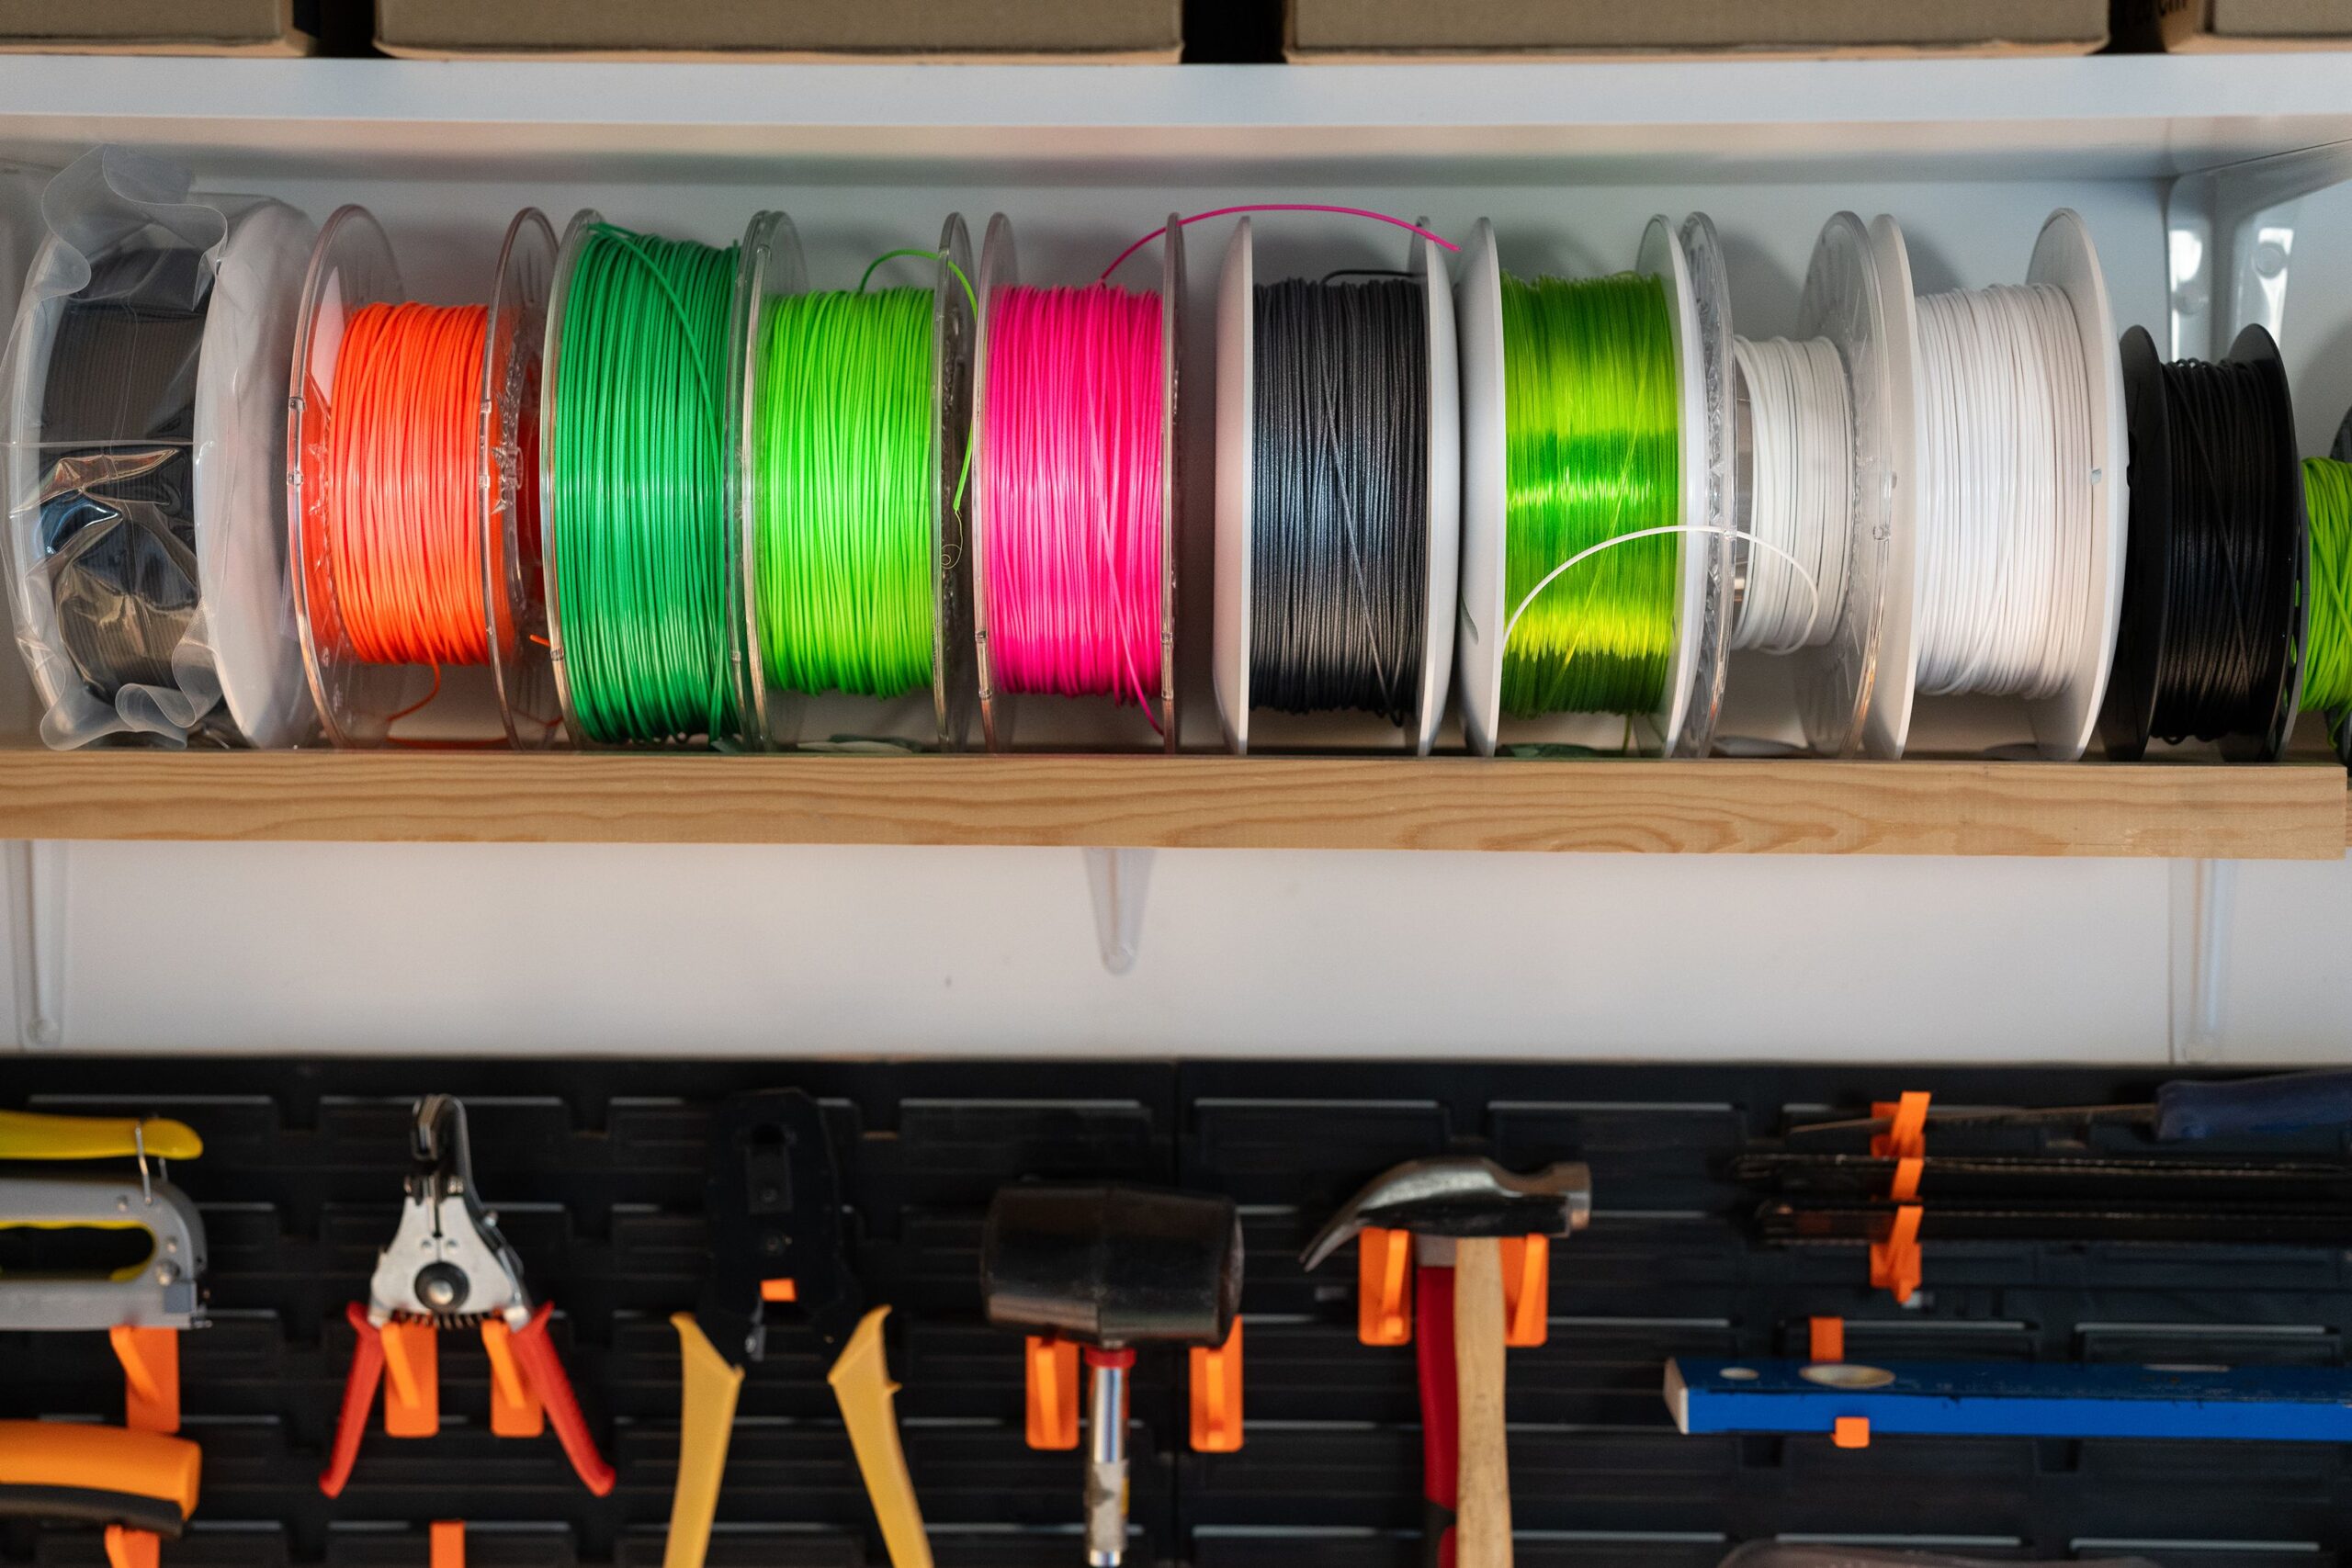
Nisu sve plastike iste. PLA nije najhigroskopnija , ali nije ni imuna; u vlažnim okruženjima ili nakon sedmica nepravilnog skladištenja, počet će se raspadati. S druge strane, PETG i fleksibilni filamenti poput TPU-a su poput spužvi koje zahtijevaju mnogo pažljivije praćenje.
U području tehničkih materijala, najlon (PA) je vrhunski po pitanju apsorpcije vode. Ovi materijali su toliko osjetljivi da je, čak i potpuno nove kaleme, tek iz fabrike, preporučljivo osušiti prije početka bilo kakvog značajnijeg štampanja kako bi se spriječilo propadanje hemijskih svojstava polimera usljed hidrolize.
Domaće metode za sušenje filamenta
Kada nemate profesionalnu opremu, možete pribjeći kućnim rješenjima, ali uvijek uz veliki oprez kako biste izbjegli topljenje zavojnice. Kuhinjska pećnica je najbrža opcija, ali i najrizičnija jer je temperatura često nestabilna. Ako je koristite, neophodno je imati vanjski termometar i spriječiti da materijal dodiruje zidove ili grijaće elemente.
Mnogo sigurnija i uravnoteženija alternativa je dehidrator hrane . Dizajniran da održava niske, konstantne temperature protokom zraka, idealan je za 3D printanje. Mnogi proizvođači se odlučuju za rezanje rešetki ladica tako da kalem filamenta savršeno pristaje, omogućavajući ravnomjerno sušenje bez rizika od savijanja.
Ako tražite nešto preciznije, možete koristiti grijani krevet vašeg printera . Postavite filament na zagrijanu površinu i pokrijte ga kartonskom kutijom ili plastikom kako biste zadržali toplinu. Iako je ovo najmanje efikasna metoda, može biti spas u blago vlažnim uvjetima ako ste strpljivi i pratite temperaturu.
Neophodno je izbjegavati korištenje mikrovalne pećnice po svaku cijenu . Raspodjela topline je neravnomjerna i može stvoriti trenutne tačke topljenja koje uništavaju zavojnicu ili, još gore, oslobađaju otrovne pare prilikom sagorijevanja plastike.
Vodič za preporučene temperature i vremena
Zlatno pravilo je da se uvijek suši ispod temperature staklastog prijelaza (Tg) , što je tačka u kojoj plastika počinje omekšavati. Ako je pregrije, filament će se slijepiti između namotaja i kalem će postati neupotrebljiv.
- PLA / PLA+: Između 40 i 50 °C tokom 4 do 6 sati.
- PETG: Između 50 i 65 °C tokom 4 do 6 sati.
- TPU (fleksibilni): Između 45 i 55 °C tokom 6 do 8 sati.
- ABS / ASA: Između 60 i 85 °C tokom 4 do 8 sati.
- Najlon i polikarbonat: Između 70 i 90 °C, a može zahtijevati i više od 12 sati.
Napredna rješenja i skladištenje
Za one koji intenzivno štampaju, idealno je ulaganje u namjensku kutiju za sušenje . Ovi uređaji ne samo da eliminišu vlagu, već omogućavaju i direktno štampanje iznutra, sprečavajući kontaminaciju materijala tokom procesa štampanja. Za ljubitelje elektronike postoje DIY projekti zasnovani na ESP32 i PID kontroli koji omogućavaju praćenje vlažnosti i temperature putem Wi-Fi-ja, čak i integraciju sa OctoPrintom.
Nakon što se filament osuši, cilj je da ga tako i održite. Najlakši način da to učinite je da ga pohranite u hermetički zatvorene vrećice sa zatvaračem , uklanjajući što više zraka i dodajući vrećice silika gela. Ako imate veliku kolekciju, hermetički zatvorene plastične posude sa silikonskim zatvaračem su najbolja opcija, idealno održavajući relativnu vlažnost ispod 20%.
Za naprednije korisnike, izrada domaće Dry Box kutije je pravi izbor. Sastoji se od hermetički zatvorene posude s držačima za kalemove i PTFE cijevi koja prenosi filament direktno u ekstruder, stvarajući zaštićeno okruženje koje eliminira potrebu za stalnim sušenjem.
Održavanje kontrole vlažnosti je razlika između profesionalnog otiska i gomile odbačene plastike. Kombinacijom preciznog sušenja za svaki materijal, hermetički zatvorenog skladištenja sa sredstvima za sušenje i mogućnosti ranog otkrivanja problema, svaki proizvođač može osigurati maksimalni kvalitet i mehaničku čvrstoću svojih otisaka, bez obzira na lokalnu klimu.