- Sveobuhvatna kalibracija obuhvata sve, od mehaničkog nivelisanja sloja do finog podešavanja protoka ekstruzije.
- Precizna kontrola koraka po milimetru i temperature je ključna kako bi se izbjegli defekti poput nizanja ili nedovoljne ekstruzije.
- Upotreba specifičnih ispitnih uzoraka omogućava validaciju dimenzijske tačnosti i prianjanja slojeva u hardveru.

Ako ste se ikada upustili u svijet aditivne proizvodnje, znate da samo pritiskanje dugmeta za štampanje i nadanje magiji nije dovoljno. Da bi dio savršeno pristajao iz prvog puta, posebno ako pokušavate modelirati stvarne objekte poput kopče sata sa složenim uglovima, potreban vam je nevjerovatno precizan štampač. Nema ništa frustrirajuće od dizajniranja nečega do milimetra, a zatim otkrivanja da su dimenzije potpuno pogrešne kada izađe iz štampača.
Pravilno podešen štampač je ključan za osiguranje pravilnog prianjanja materijala i čistih završnih slojeva. Ponekad brkamo jednostavno podešavanje parametra, poput povećanja temperature, sa temeljitom kalibracijom . Dok je prvo manje podešavanje, kalibracija je sistematski proces mjerenja i testiranja koji usklađuje sav hardver, od motora do mlaznice, tako da oni besprijekorno rade zajedno.
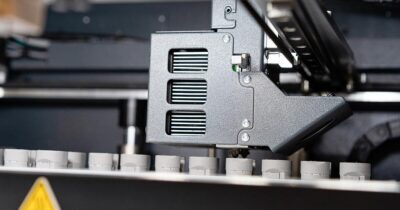
Kada bismo trebali početi s kalibracijom?

Ne morate biti opsesivni, ali postoje trenuci kada je provjera postavki neophodna. Najlogičnije je to učiniti kada prvi put sastavljate mašinu ili ako ste je morali premjestiti, jer svaka neravnina može uzrokovati pogrešno poravnanje osi. Također je preporučljivo izvršiti opću provjeru nakon zamjene bilo kakvih mehaničkih dijelova, ažuriranja firmvera ili ako primijetite da vaši otisci počinju proizvoditi ponavljajuće nedostatke kojih prije nije bilo.
ABC osnovne kalibracije: Krevet, mlaznica i osovine

Da biste spriječili ljuštenje otiska i osigurali besprijekoran prvi sloj, pravilno niveliranje platforme za izradu je ključno. Ako je platforma nagnuta, mlaznica može biti previše udaljena, što sprječava prianjanje filamenta, ili preblizu, što potencijalno može oštetiti površinu otiska ili uzrokovati zaglavljivanje. Postoje dva načina da se to postigne: ručno, korištenjem klasičnog trika s papirom da se osjeti blagi otpor, i automatski, korištenjem senzora poput BLTouch-a koji inteligentno podešavaju Z-osu .
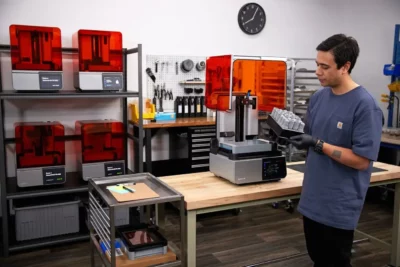
S druge strane, ne smijemo zaboraviti vertikalnost. Ključno je provjeriti da li je Z-osa savršeno ravna i da li se X-osa kreće glatko, bez trzaja ili zazora. S naprednijom opremom, kao što su IDEX sistemi s dvije glave, stvari postaju malo kompliciranije jer morate osigurati da su obje mlaznice poravnate s milimetarskom preciznošću. Ako ćete štampati dijelove od više materijala, svako neusklađivanje između dvije glave za štampanje uzrokovat će da se slojevi ne poravnaju, tako da je fina kalibracija do mikrona jedini način da se izbjegne katastrofa.
Savladavanje ekstrudera i koraka po milimetru

Jedno od područja gdje se ljudi često gube su koraci po milimetru (e-koraci). U suštini, ovo govori motoru tačno koliko treba rotirati da bi se istisnuo jedan milimetar plastike. Ako ovo ne uspije, dobit ćete prekomjerno ekstrudiranje (previše materijala i glomaznih dijelova) ili nedovoljno ekstrudiranje (praznine i krhkost). Da biste ovo riješili, najpouzdanija metoda je označiti filament , na primjer, 120 mm od ekstrudera, zatražiti od mašine da ekstrudira 100 mm i izmjeriti koliko je zapravo ekstrudirano. Ako to nije očekivanih 20 mm, morat ćete koristiti matematičku formulu za ažuriranje vrijednosti u firmveru i spremanje promjena.

Napredne postavke: Protok, retrakcija i toplina

Nakon što smo sredili mehaniku, prelazimo na softver i hemiju materijala. Brzina protoka je postotak materijala koji zapravo izlazi; čak i ako ekstruder ispravno radi, svaki filament se ponaša drugačije i možda ćete morati podesiti postotak u rezaču između 95% i 105% da biste postigli tačnu debljinu stijenke.
Da biste izbjegli one dosadne niti ili "dlačice" koje ostavljaju odštampani dijelovi, potrebno je kalibrirati uvlačenje. To uključuje pronalaženje idealne tačke gdje mlaznica uvlači upravo pravu količinu filamenta dok se kreće. Ako pretjerate, mogli biste uzrokovati zaglavljivanje; ako to ne učinite, dio će izgledati kao paučina. Najbolji način da se ovo riješi je da odštampate određeni test uvlačenja i posmatrate rezultate.
U konačnici, temperatura je odlučujući faktor fluidnosti. Štampanje sa PLA nije isto kao štampanje sa PETG ili ABS, stoga preporučujemo da konsultujete vodič za poređenje PETG i PLA kako biste odabrali pravi materijal. Idealno bi bilo da štampate koristeći sistem za kontrolu temperature , gdje mašina mijenja temperaturu svakih nekoliko slojeva. Ovo vam omogućava da vizuelno vidite na kojem temperaturnom nivou postoji bolje prianjanje, manje savijanja i optimalna završna obrada površine.
Alati i dijelovi za validaciju
Kako bi se izbjeglo nasljeđivanje, postoje modeli posebno dizajnirani za testiranje mašine. Kalibracijska kocka je neophodna za mjerenje stvarnih dimenzija pomoću čeljusti, dok se tankozidni komadi koriste za otkrivanje viška materijala . Osim toga, za najpreciznije, postoje vanjski alati poput digitalnih mjerača zategnutosti remena , koji osiguravaju da se motori ne oštete i da krugovi ne ispadnu kao ovali.
Metodičan proces, od fizičkog nivelisanja do termičke optimizacije, ono je što razlikuje osrednji otisak od profesionalnog. Kombinacijom upotrebe preciznih mjerača, testiranja protoka i stalnog podešavanja hardvera, otpad materijala se minimizira, a svaki dizajn, bez obzira na složenost njegove geometrije, garantovano će biti proizveden sa potpunom dimenzionalnom tačnošću.
