
Pokud jste někdy měli pocit, že vaše 3D tiskárna má vlastní hlavu a rozhodne se vás sabotovat hrubými povrchovými úpravami nebo nitěmi, které vypadají jako pavučiny, je na vině s největší pravděpodobností vlhkost. Tento jev, odborně známý jako hygroskopicita , je tendence plastů absorbovat molekuly vody z prostředí a během několika dní nebo dokonce hodin, v závislosti na počasí, proměnit dokonalou cívku v noční můru.
Nejde jen o estetiku; voda zachycená v materiálu způsobuje mikroexploze páry, když dosáhne hotendu, a přerušuje tak tok plastu. To nejenže zanechává díl plný bublin, ale také narušuje vnitřní strukturu, brání správnému spojení vrstev a ničí mechanickou pevnost vašich prototypů.
Jasné známky toho, že je filament mokrý
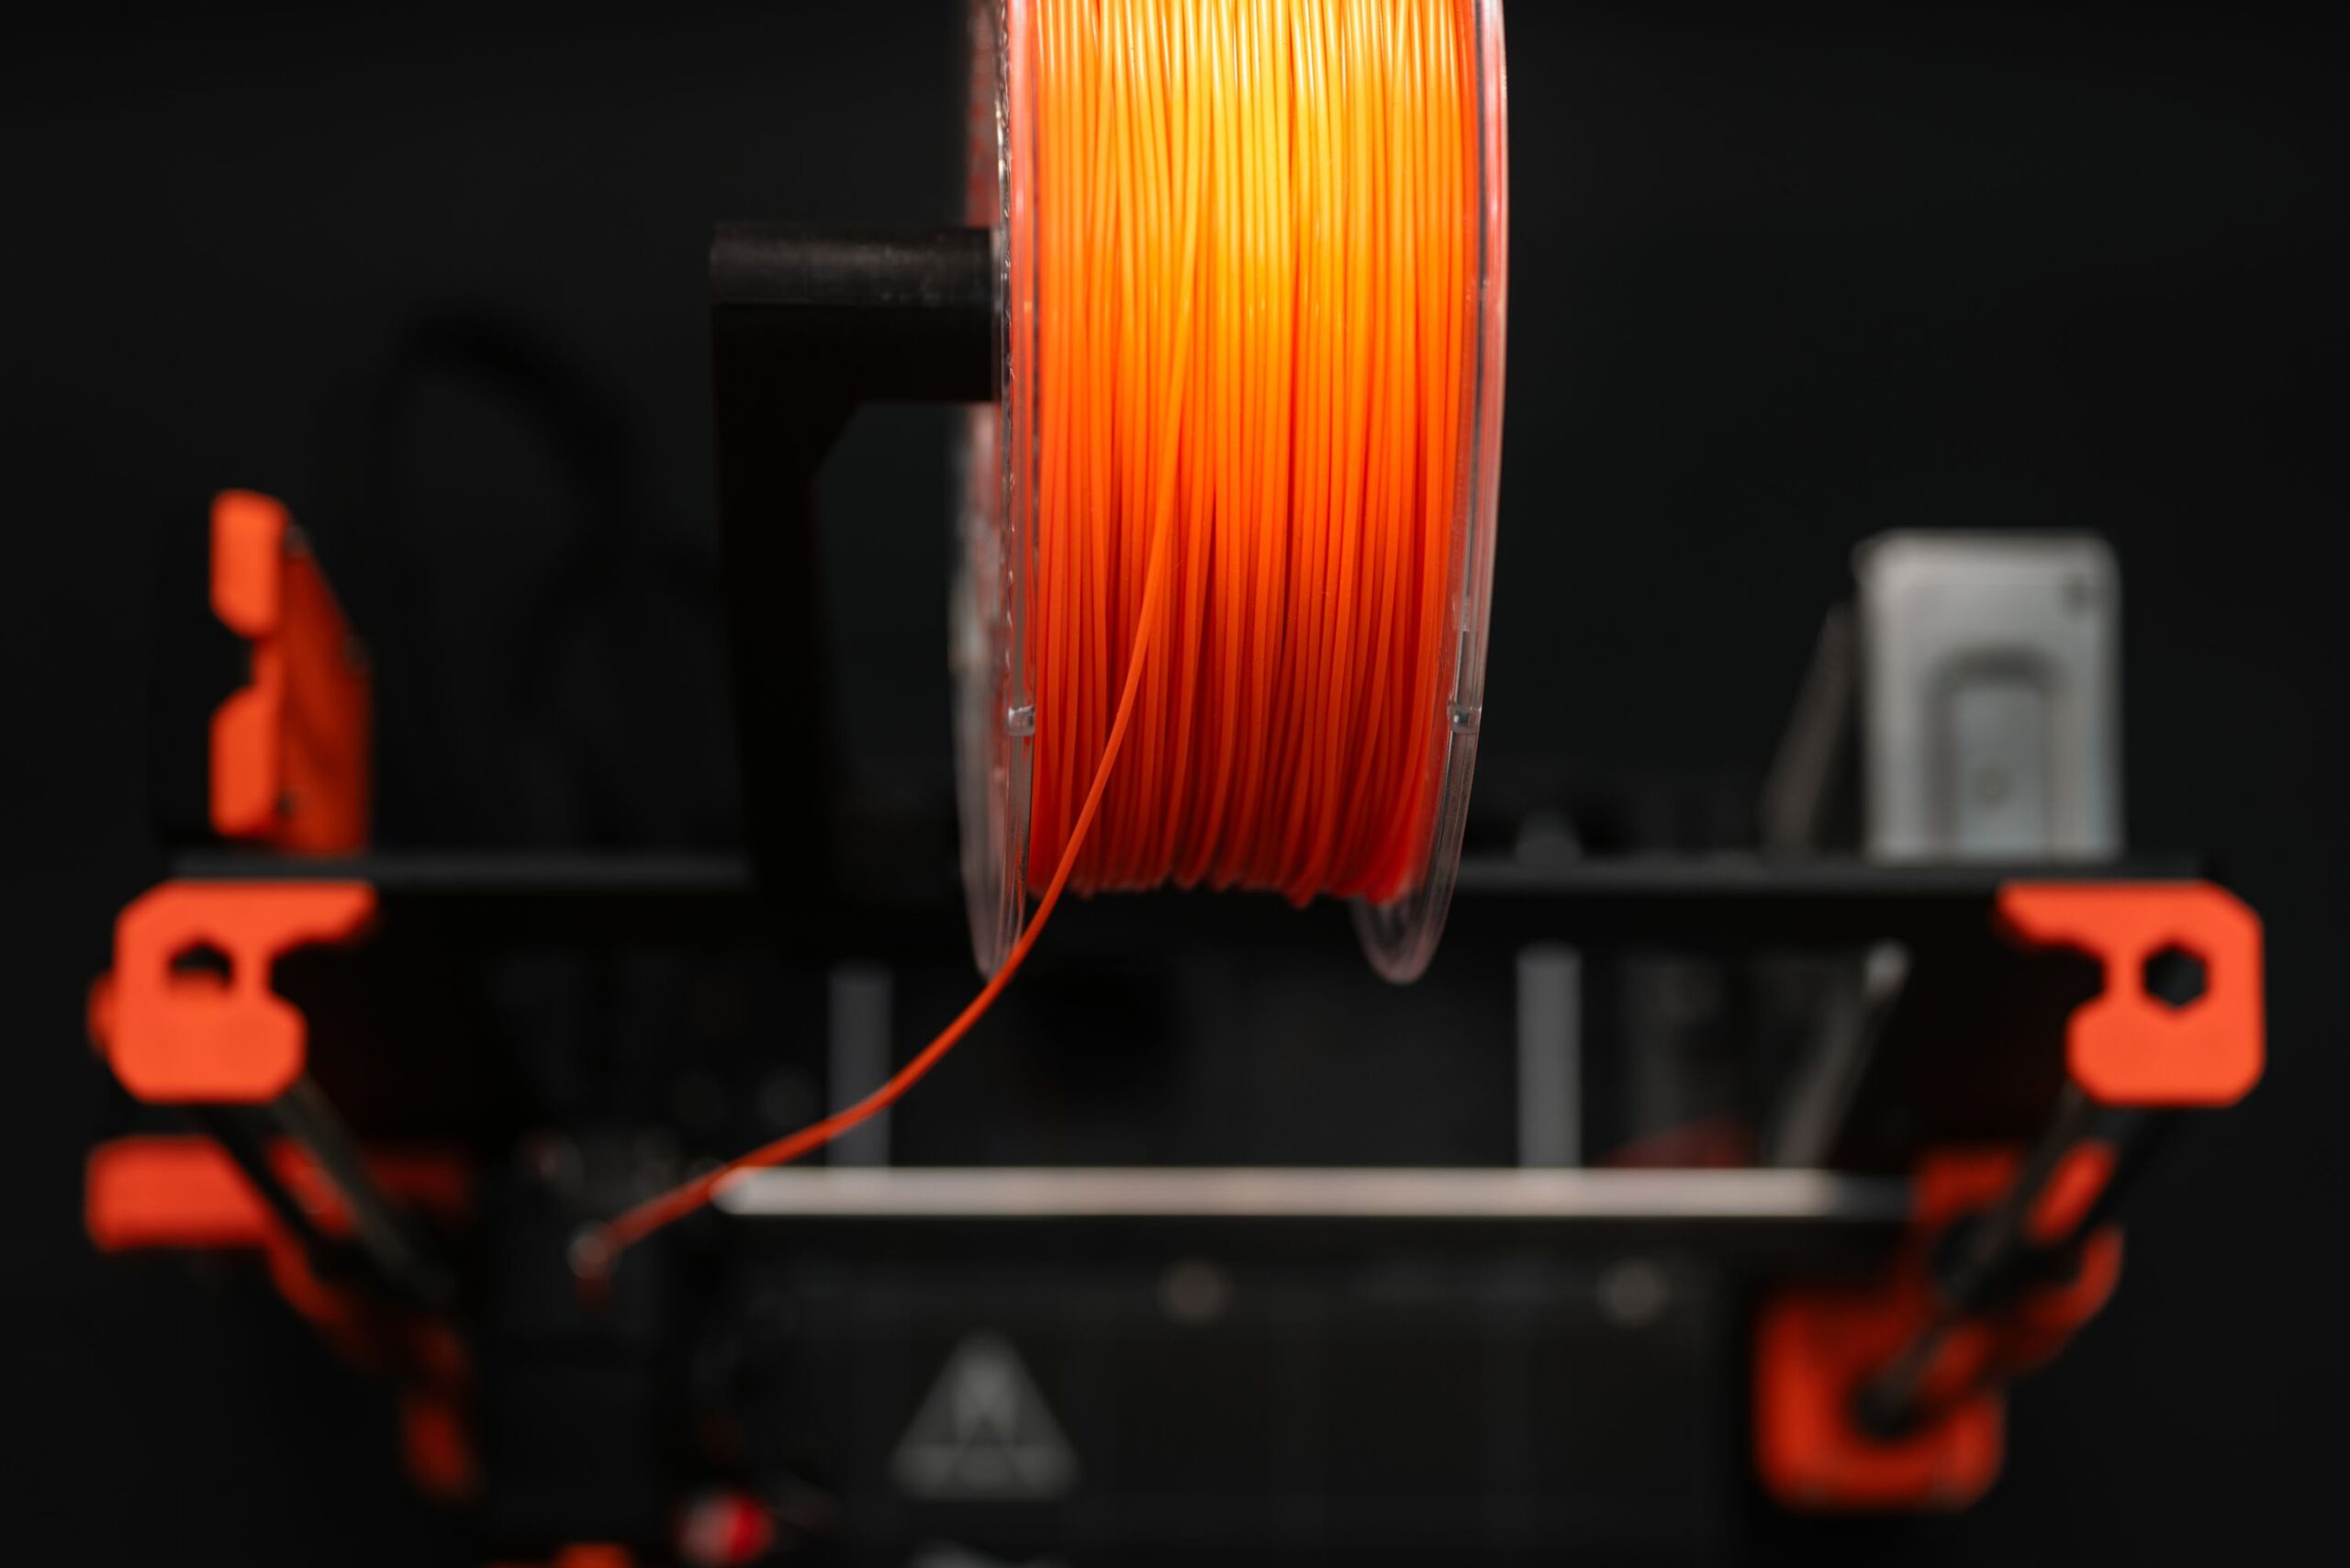
Včasné odhalení problému je zásadní, aby se zabránilo plýtvání materiálem. Prvním varovným signálem jsou obvykle vaše uši: pokud při vytlačování trysky slyšíte slabé cvaknutí nebo praskání , potvrzuje to, že se voda rychle odpařuje. Je to ten typický zvuk „pukance“, který naznačuje, že je něco v nepořádku.
Vizuálně si všimnete porézního, pomerančového povrchu a nadměrného, bavlněného navlékání , které se neodstraní úpravou navíjení. Některé materiály se navíc stávají extrémně křehkými; pokud se pokusíte ohnout kus filamentu a ten se zlomí jako suché špagety, je to jasná známka zhoršení stavu.
Nejlepší je samozřejmě provést ruční vytlačování . Zahřejte trysku a ručně vytlačte materiál; pokud příze vychází nafouklá, pěnivá nebo s viditelnými bublinkami místo hladké a rovnoměrné linie, je třeba ji okamžitě usušit.
Materiály a jejich citlivost na vlhkost
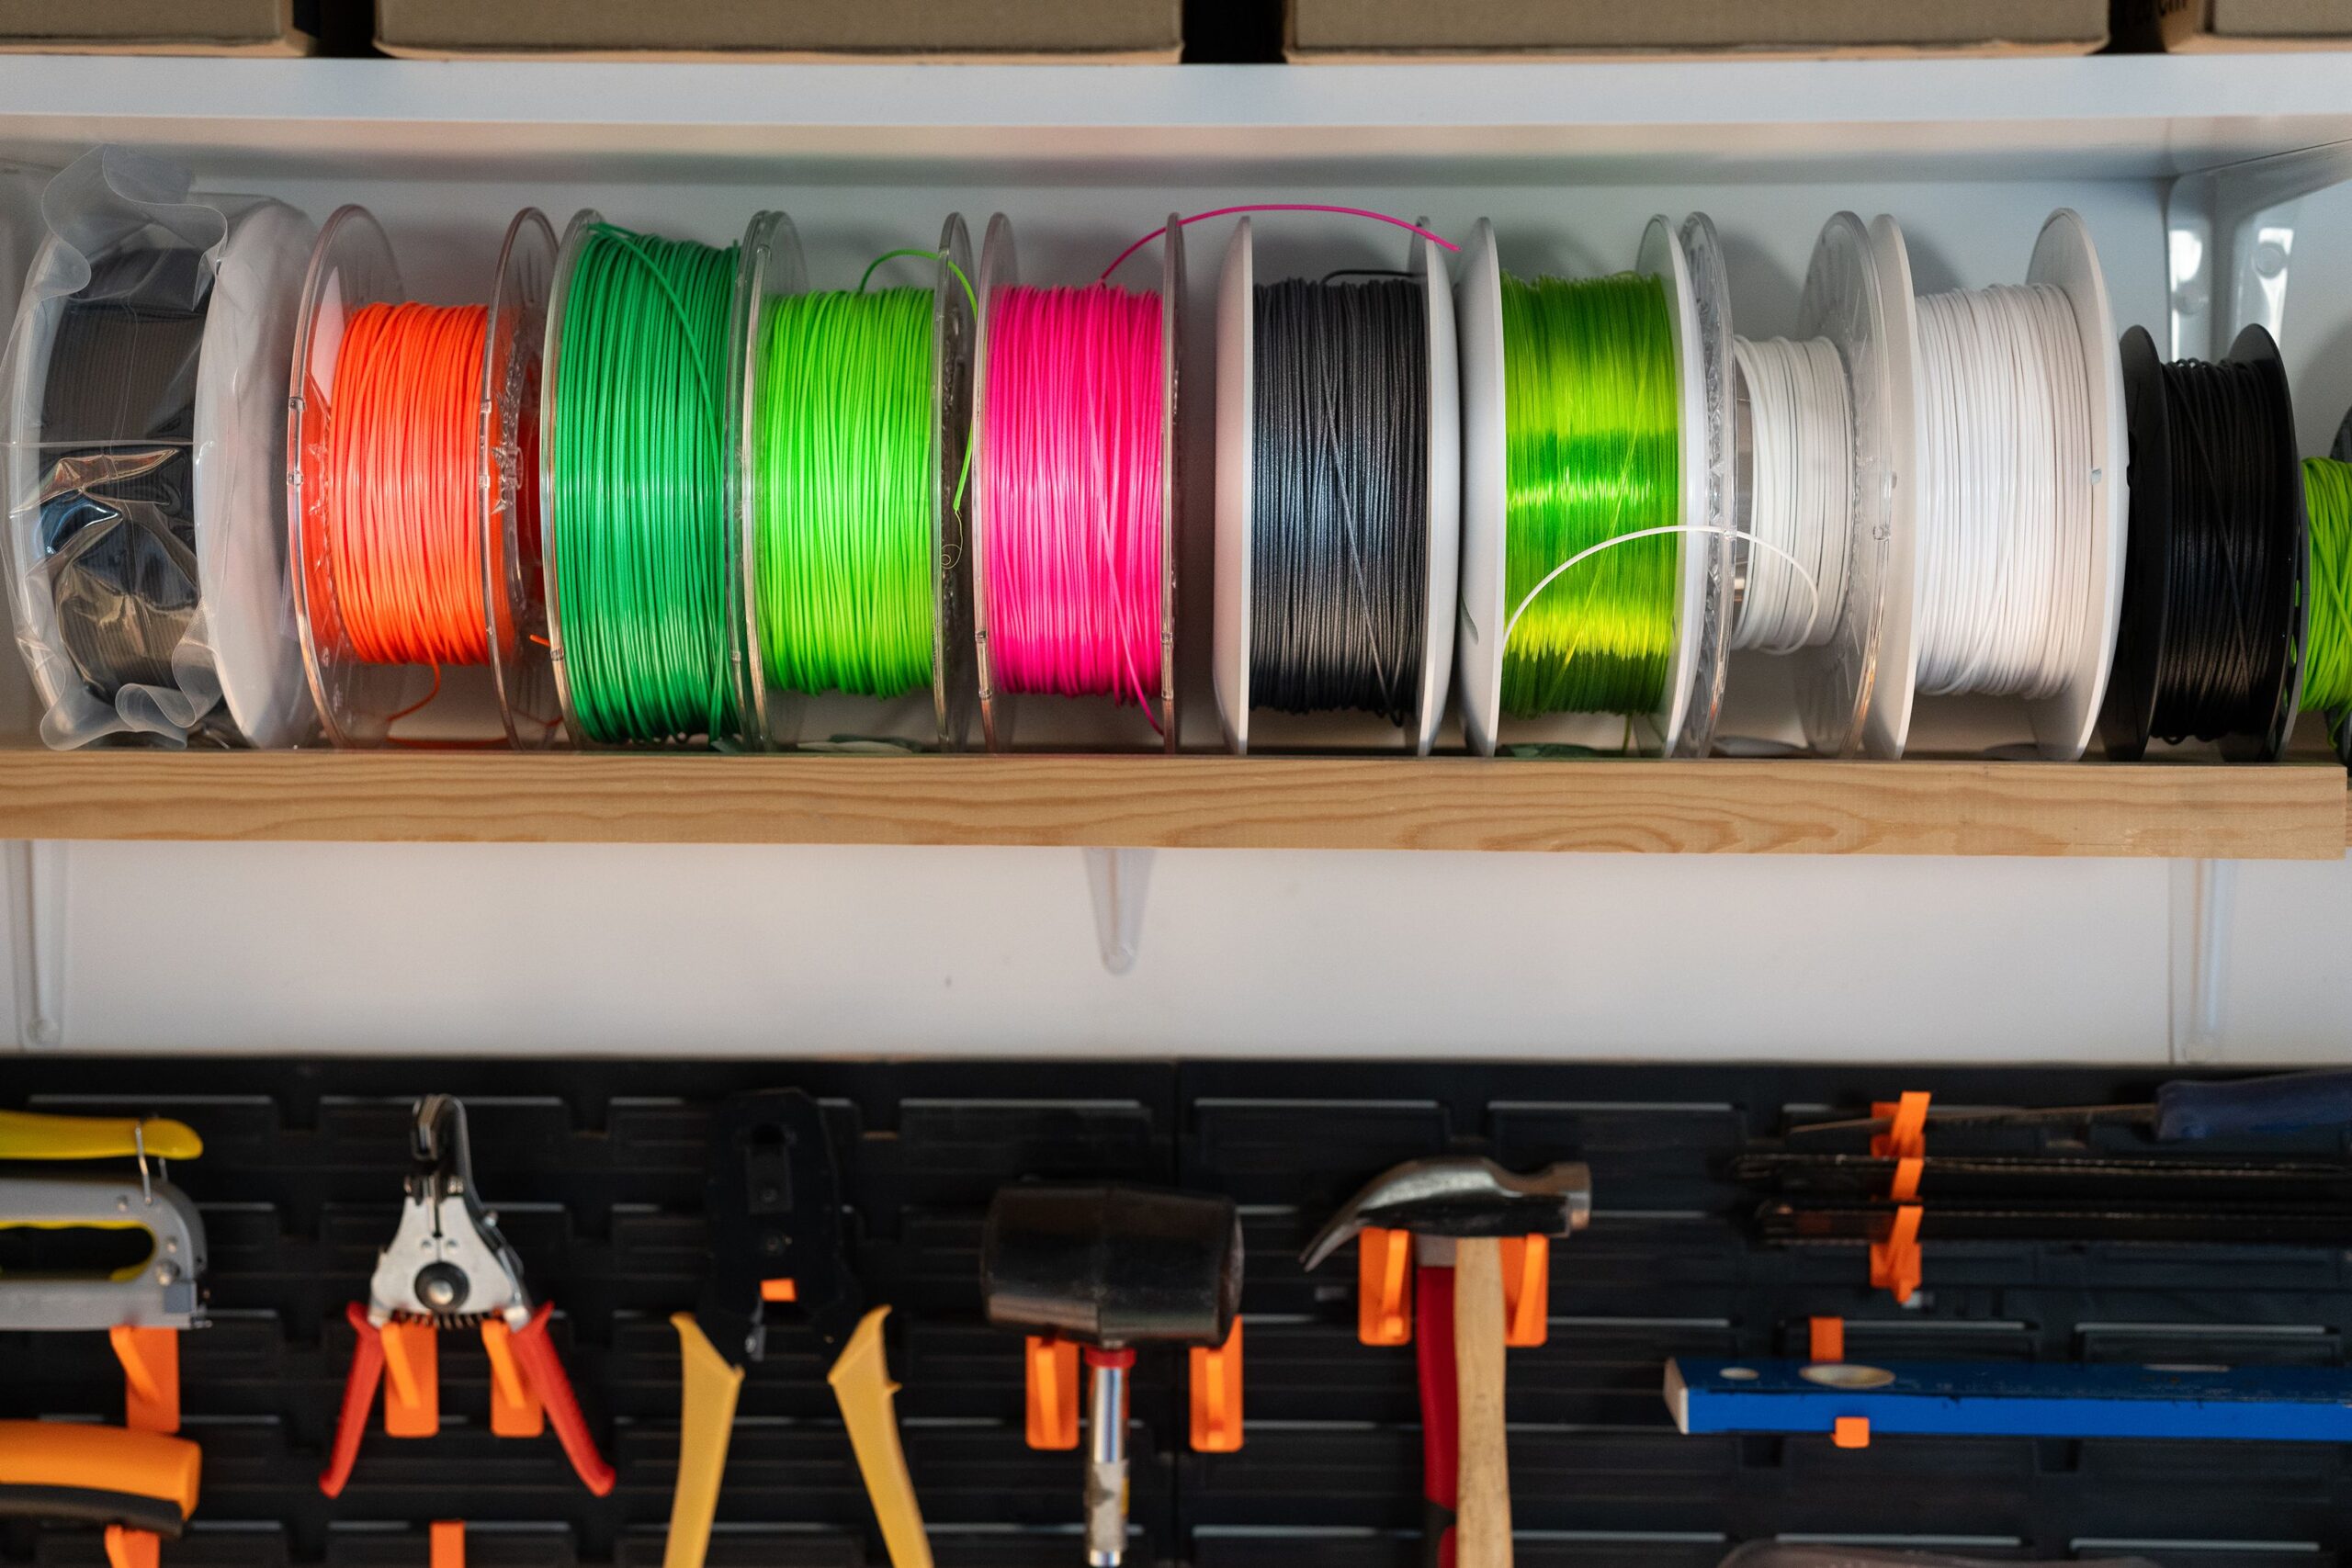
Ne všechny plasty se chovají stejně. PLA není nejhygroskopičtější , ale není ani imunní; ve vlhkém prostředí nebo po týdnech nesprávného skladování začne selhávat. Na druhou stranu PETG a flexibilní filamenty jako TPU jsou jako houby, které vyžadují mnohem pečlivější sledování.
V oblasti technických materiálů kraluje nylon (PA) v absorpci vody. Tyto materiály jsou tak citlivé, že i zcela nové cívky, čerstvě vydané z továrny, je vhodné je před zahájením jakéhokoli významného tisku vysušit, aby se zabránilo degradaci chemických vlastností polymeru v důsledku hydrolýzy.
Domácí metody sušení filamentu
Pokud nemáte profesionální vybavení, můžete se uchýlit k domácím řešením, ale vždy s velkou opatrností, abyste zabránili roztavení cívky. Kuchyňská trouba je nejrychlejší možností, ale také nejrizikovější, protože teplota je často nestabilní. Pokud ji používáte, je nezbytné mít externí teploměr a zabránit tomu, aby se materiál dotýkal stěn nebo topných těles.
Mnohem bezpečnější a vyváženější alternativou je sušička potravin . Je navržena tak, aby udržovala nízké, konstantní teploty pomocí proudění vzduchu, a je ideální pro 3D tisk. Mnoho výrobců se rozhodne ořezat mřížky zásobníku, aby cívka s filamentem dokonale seděla, což umožňuje rovnoměrné sušení bez rizika deformace.
Pokud hledáte něco přesnějšího, můžete použít vyhřívanou podložku tiskárny . Umístěte filament na vyhřívaný povrch a přikryjte jej kartonovou krabicí nebo plastem, aby se teplo udrželo. I když je to nejméně účinná metoda, může být v mírně vlhkých podmínkách záchranou, pokud jste trpěliví a sledujete teplotu.
Je nezbytné se za každou cenu vyhnout používání mikrovlnné trouby . Rozložení tepla je nerovnoměrné a může způsobit okamžité body tavení, které zničí cívku nebo, co je horší, při spalování plastu uvolní toxické výpary.
Průvodce doporučenými teplotami a časy
Zlatým pravidlem je vždy sušit pod teplotou skelného přechodu (Tg) , což je bod, ve kterém plast začíná měknout. Pokud jej přehřejete, filament se mezi závity slepí a cívka se stane nepoužitelnou.
- PLA / PLA+: Mezi 40 a 50 °C po dobu 4 až 6 hodin.
- PETG: Mezi 50 a 65 °C po dobu 4 až 6 hodin.
- TPU (flexibilní): Mezi 45 a 55 °C po dobu 6 až 8 hodin.
- ABS / ASA: Mezi 60 a 85 °C po dobu 4 až 8 hodin.
- Nylon a polykarbonát: Mezi 70 a 90 °C a může vyžadovat více než 12 hodin.
Pokročilá řešení a úložiště
Pro ty, kteří tisknou intenzivně, je ideální investice do specializovaného sušicího boxu . Tato zařízení nejen eliminují vlhkost, ale také umožňují tisknout přímo zevnitř, čímž zabraňují kontaminaci materiálu během procesu tisku. Pro nadšence do elektroniky existují DIY projekty založené na ESP32 a PID regulaci , které umožňují monitorování vlhkosti a teploty přes Wi-Fi, a dokonce i integraci s OctoPrint.
Jakmile filament uschne, cílem je ho v tomto stavu udržet. Nejjednodušší způsob, jak toho dosáhnout, je skladovat ho ve vzduchotěsných sáčcích se zipem , odstranit co nejvíce vzduchu a přidat sáčky silikagelu. Pokud máte velkou sbírku, nejlepší volbou jsou vzduchotěsné plastové nádoby se silikonovým těsněním, ideálně udržující relativní vlhkost pod 20 %.
Pro pokročilejší uživatele je ideální volbou domácí sušicí box . Skládá se ze vzduchotěsné nádoby s držáky cívek a PTFE trubice, která vede filament přímo do extruderu, čímž vytváří chráněné prostředí, které eliminuje potřebu neustálého sušení.
Udržování kontroly vlhkosti je rozdílem mezi tiskem profesionální kvality a hromadou plastového odpadu. Kombinací přesného sušení každého materiálu, vzduchotěsného skladování se vysoušedly a schopnosti včas odhalit problémy může každý výrobce zajistit maximální kvalitu a mechanickou odolnost svých tisků bez ohledu na místní klima.