- Tööstusliku mõõtmise vahemiku, ulatuse ja täisskaala põhimõisted.
- Andurilt juhtimissüsteemi ekraanile edastatavate signaalide skaleerimise protsess.
- Kalibreerimise ja ahela verifitseerimise olulisus töö täpsuse tagamiseks.
- Levinud mõõtmisvigade ja kriitiliste tegurite tuvastamine instrumentide paigaldamisel.
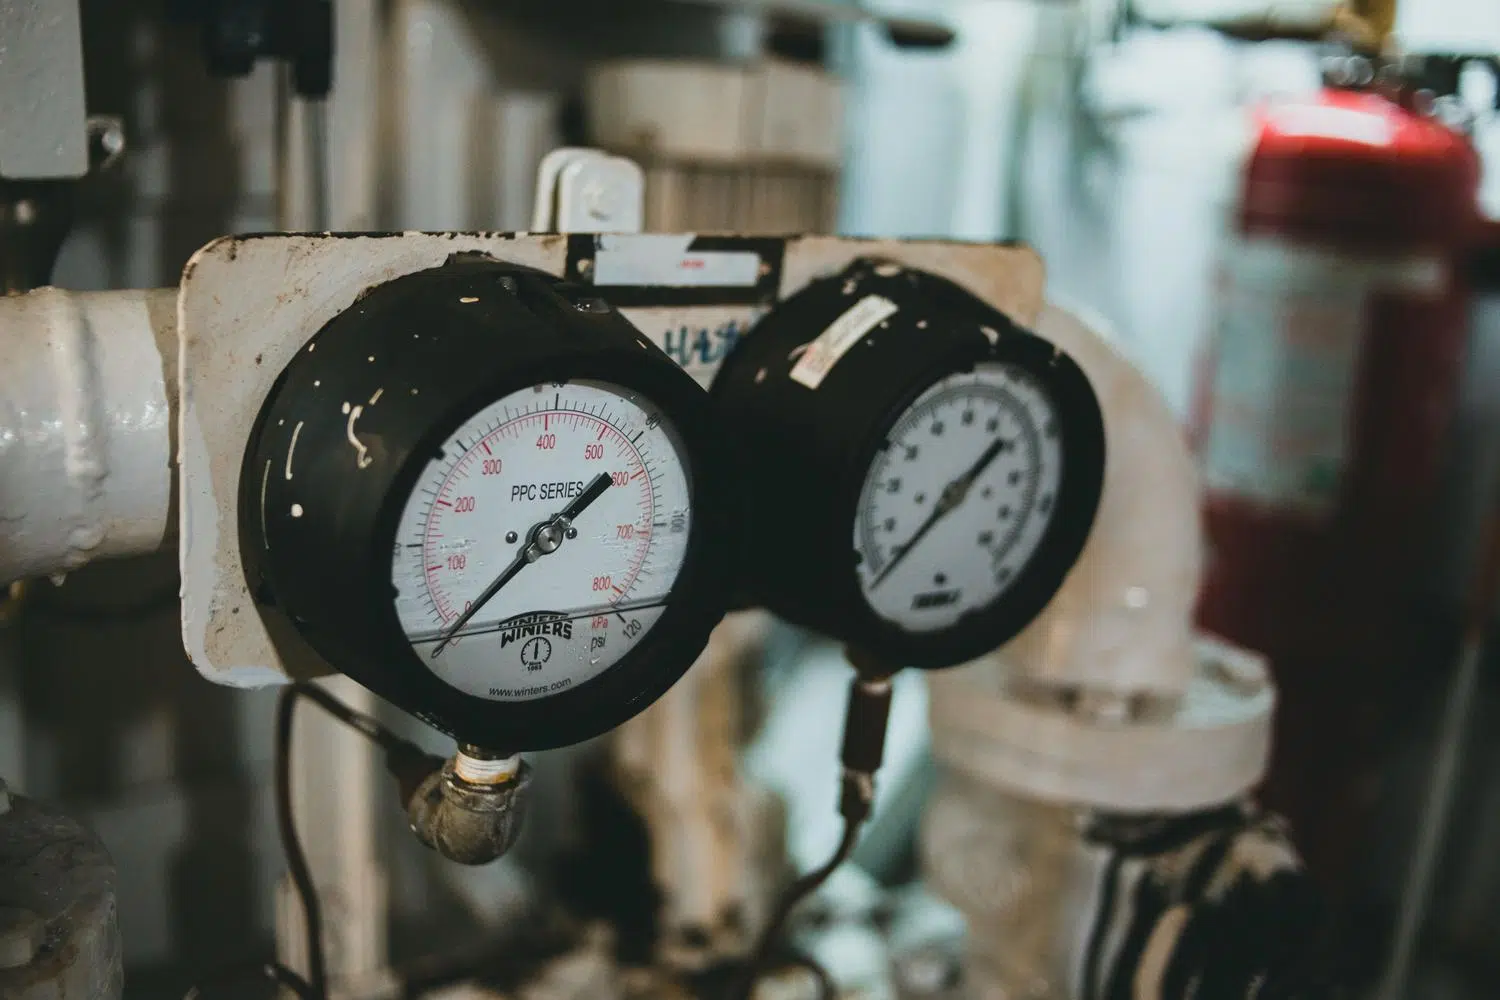
Tööstusprotsesside automatiseerimise maailma süvenedes on ülioluline mitte olla põhitõdede suhtes naiivne. Suuremahuline instrumenteerimine on lihtsalt kunst füüsikalise suuruse, näiteks rõhu paagis või kuumuse ahjus, tõlkimisel signaaliks, millest masin aru saab ja mida operaator saab lugeda ilma ülekoormamata.
Selleks, et see kõik toimiks nagu kellavärk, vajame ühist keelt. Ei piisa lihtsalt öelda, et miski mõõdab "palju" või "natuke"; me peame kirurgilise täpsusega määratlema tööpiirid ja selle, kuidas seadmed selles vahemikus käituvad, et vältida üllatusi tehasepõrandal.

Põhimõisted: ulatus, ulatus ja skaala sügavus

Et hakata pillitehnikuga samas keeles rääkima, peame eristama kolme terminit, mida sageli segamini aetakse, kuid mis on üsna erinevad. Esiteks on meil vahemik , mis sisuliselt näitab meile piire, mille jaoks pill on valmistatud. Seda määratlevad minimaalne väärtus (LRV ehk alumine vahemiku väärtus) ja maksimaalne väärtus (URV ehk ülemine vahemiku väärtus). See on niiöelda pilli "mänguväli".
Järgmisena tuleb ulatus , mis vastavalt standardile ANSI/ISA S51.1 on nende kahe piiri algebraline vahe. Selle arvutamine on väga lihtne: lahutame ülemise väärtuse alumisest. Näiteks kui meil on termomeeter, mis mõõdab temperatuuri vahemikus -20 kuni 60 °F, on selle ulatus 80 °F . Sama kehtib standardse 4-20 mA elektrilise signaali kohta, mille ulatus on täpselt 16 mA.
Lõpuks viitab täisskaala absoluutsele maksimaalsele väärtusele, mida instrument suudab salvestada või kuvada. Kui võtame bimetalltermomeetri mõõtepiirkonnaga 200 kuni 1000 °F, on täisskaala loogiliselt võttes 1000 °F.

Signaalivoog ja tööstuslik skaleerimine

Enamikus tänapäevastes tehastes liigub informatsioon väljalt juhtimisruumi saatjate kaudu. Need seadmed mõõdavad põhimuutujaid, nagu voolukiirus, tase, temperatuur ja rõhk , aga ka spetsiifilisemaid näitajaid, nagu pH ja tihedus. Eesmärk on kodeerida see füüsikaline mõõtmine ja skaleerida see nii, et see saaks kaabli kaudu liikuda ilma teel kaduma minemata.
Sellel teekonnal on kolm peamist skaalat, mida peame jälgima. Esimene on tegelik protsessirõhk (näiteks 0 kuni 5 baari). Teine on ahela skaala, mis on peaaegu alati voolutugevus vahemikus 4 kuni 20 mA . Lõpuks on olemas kuvaskaala, mida operaator oma ekraanil näeb ja mida tavaliselt väljendatakse protsentides vahemikus 0 kuni 100%.
Tehniline protsess on põnev: andur tuvastab rõhu, ADC-muundur teisendab selle digitaalseks, mikroprotsessor skaleerib seda vastavalt konfigureeritud URV ja LRV väärtustele ning lõpuks teisendab DAC-muundur selle tagasi voolusignaaliks, mis saadetakse tehnilisse ruumi.
Tehniku roll ja kalibreerimise olulisus

Instrumenteerimistehnik vastutab kogu süsteemi toimimise eest. Tema igapäevatöö hõlmab uute seadmete valiku kohandamist projekti spetsifikatsioonidele vastavaks. Selleks peavad tal olema põhjalikud teadmised kõigest alates P&ID-diagrammidest kuni analoog- ja digitaaljuhtimisteooriani.
Siin tulebki mängu kalibreerimine , mis on lihtsalt instrumendi näidu võrdlemine palju täpsema mõõtestandardiga. Seda on oluline teha uue seadme vastuvõtmisel, et välistada seadme konfiguratsiooniga seotud probleemid transpordi ajal või protsessi muutumisel, kui vana vahemik enam ei sobi. Nõuetekohane kalibreerimine tagab piisava tundlikkuse ja täpsuse .

Silmuste ja võimalike tõrgete kontrollimine

Kui seadmed on paigaldatud, ei saa eeldada, et kõik töötab korrektselt; tuleb kontrollida ahelat. See hõlmab teadaoleva signaali sisestamist väljalt (tavaliselt 4–20 mA voolugeneraatori abil) ja kontrollimist, kas juhtimissüsteemi (HMI) ekraan näitab täpselt oodatavat väärtust. See on meeskonnatöö, kus üks tehnik on väljal ja teine juhtimisruumis.
Siiski pole kõik sugugi lihtne. Mõõtmise võivad rikkuda mitmed vead. Parallaksi viga tekib siis, kui operaator vaatab skaalat vale nurga alt, skaala viga aga siis, kui indeks ei joondu ideaalselt skaalajaotusega, mille tulemuseks on ümardatud väärtus. Samuti esinevad protsessivead , mis on põhjustatud operaatori väsimusest või hooletusest, ja kalibreerimisvead, mis ilmnevad siis, kui tegeliku väärtuse ja näidu vaheline seos ei ole enam lineaarne.
Paigaldamise olulised kaalutlused
Probleemide vältimiseks ei saa me andurit juhuslikult paigaldada. Peame hoolikalt arvestama vedeliku omadustega (viskoossus, happesus, osakesed) ja keskkonnatingimustega, kus seade asub. Selle ignoreerimine või instrumendi muutmine ilma tehnilise põhjenduseta võib kaasa tuua lisaks tootmiskadudele ka tõsiseid ohutusriske või keskkonnakahjustusi.
Nende riskide maandamiseks kasutatakse tänapäeval juhtimisahela simulaatoreid. Need tööriistad võimaldavad katsetada protsesside ja voolutugevustega ohutus keskkonnas, hinnates vajalikke muudatusi ilma tehast ohtu seadmata või tüütuid matemaatilisi arvutusi tegemata.
Nõuetekohane vahemiku haldamine, süstemaatiliste vigade kõrvaldamine ja range kalibreerimine on iga tööstusettevõtte tõhusust toetavad sambad, mis võimaldavad anduri ja operaatori vahelise suhtluse olla täiesti usaldusväärne ja täpne.
