- Kattava kalibrointi kattaa kaiken mekaanisesta alustan tasaamisesta pursotusvirtauksen hienosäätöön.
- Millimetriä kohden olevien askelmien ja lämpötilan tarkka hallinta on ratkaisevan tärkeää vikojen, kuten juovituksen tai alipursotuksen, välttämiseksi.
- Spesifioitujen testikappaleiden käyttö mahdollistaa mittatarkkuuden ja kerrosten tarttuvuuden validoinnin laitteistossa.

Jos olet tutustunut ainetta lisäävän valmistuksen maailmaan, tiedät, ettei pelkkä tulostuspainikkeen painaminen ja taian toivominen riitä. Jotta osa sopisi täydellisesti ensimmäisellä kerralla, varsinkin jos yrität mallintaa todellisia esineitä, kuten kellon solkea monimutkaisilla kulmilla, tulostimesi on oltava uskomattoman tarkka. Mikään ei ole turhauttavampaa kuin suunnitella jotain millimetrin tarkkuudella ja huomata sitten, että mitat ovat täysin pielessä, kun se tulee ulos tulostimesta.
Oikein säädetty tulostin on olennaista materiaalin oikean tarttumisen ja puhtaiden viimeistelyjen varmistamiseksi. Joskus sekoitamme yksinkertaisen parametrin säätämisen, kuten lämpötilan nostamisen, perusteelliseen kalibrointiin . Vaikka ensin mainittu on pieni säätö, kalibrointi on systemaattinen mittaus- ja testausprosessi, joka harmonisoi kaikki laitteet moottoreista suuttimeen, jotta ne toimivat saumattomasti yhdessä.
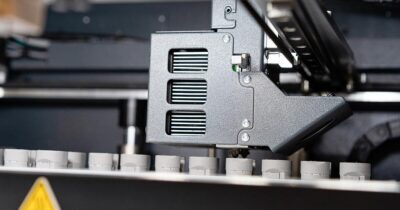
Milloin meidän pitäisi aloittaa kalibrointi?

Sinun ei tarvitse olla pakkomielteinen, mutta joskus asetusten tarkistaminen on välttämätöntä. Loogisinta on tarkistaa asetukset koneen ensimmäisen kokoamisen yhteydessä tai jos sitä on jouduttu siirtämään, koska mikä tahansa töyssy voi aiheuttaa akselien vääristymiä. On myös suositeltavaa tehdä yleinen tarkistus mekaanisten osien vaihdon tai laiteohjelmiston päivityksen jälkeen tai jos huomaat, että tulosteissasi alkaa esiintyä toistuvia virheitä , joita ei aiemmin ollut.
Peruskalibroinnin ABC:t: Peti, suutin ja akselit

Tulosteen irtoamisen estämiseksi ja virheettömän ensimmäisen kerroksen varmistamiseksi on erittäin tärkeää, että alusta on oikein vaakasuorassa. Jos alusta on kallistunut, suutin voi olla liian kaukana, jolloin filamentti ei tartu kiinni, tai liian lähellä, jolloin se voi vahingoittaa tulostuspintaa tai aiheuttaa tukoksia. Tämä voidaan saavuttaa kahdella tavalla: manuaalisesti käyttämällä klassista paperitemppua, jolla tuntee pienen vastuksen, tai automaattisesti käyttämällä antureita, kuten BLTouchia, joka säätää älykkäästi Z-akselia .
Toisaalta emme voi unohtaa pystysuuntaisuutta. On tärkeää tarkistaa, että Z-akseli on täysin suorassa ja että X-akseli liikkuu sujuvasti ilman nykimistä tai välystä. Kehittyneemmissä laitteissa, kuten IDEX-kaksoispääjärjestelmissä, asiat mutkistuvat hieman, koska on varmistettava, että molemmat suuttimet ovat millimetrin tarkkuudella linjassa . Jos aiot tulostaa monimateriaalisia osia, kahden tulostuspään välinen virheellinen kohdistus aiheuttaa kerrosten epätasapainon, joten hieno kalibrointi mikroniin asti on ainoa tapa välttää katastrofi.
Ekstruuderin hallinta ja millimetrin askeleet

Yksi alueista, joilla ihmiset usein eksyvät, on millimetrin askeleet (e-askeleet). Pohjimmiltaan tämä kertoo moottorille tarkalleen, kuinka paljon pyöriä yhden millimetrin muovin työntämiseksi. Jos tämä epäonnistuu, seurauksena on ylipursotusta (liikaa materiaalia ja kookkaita osia) tai alipursotusta (rakoja ja haurautta). Tämän korjaamiseksi luotettavin tapa on merkitä filamentti esimerkiksi 120 mm:n päähän ekstruuderista, pyytää konetta pursottamaan 100 mm ja mitata, kuinka paljon todellisuudessa pursotetaan. Jos se ei ole odotettu 20 mm, sinun on käytettävä matemaattista kaavaa päivittääksesi arvon laiteohjelmistossa ja tallentaaksesi muutokset.

Lisäasetukset: Virtaus, vetäytyminen ja lämpö

Kun mekaniikka on selvitetty, siirrymme ohjelmistoon ja materiaalikemiaan. Virtausnopeus on ulos tulevan materiaalin prosenttiosuus; vaikka ekstruuderi toimisi oikein, jokainen filamentti käyttäytyy eri tavalla, ja saatat joutua säätämään prosenttiosuutta viipaloijassa 95 %:n ja 105 %:n välillä tarkan seinämän paksuuden saavuttamiseksi.
Välttääksesi ärsyttävät säikeet tai tulostettujen osien jättämät "karvat", sinun on kalibroitava sisäänveto. Tämä tarkoittaa optimaalisen pisteen löytämistä, jossa suutin vetää takaisin juuri oikean määrän filamenttia liikkuessaan. Jos liioittelet, saatat aiheuttaa tukoksen; jos et tee niin, osa näyttää hämähäkinseitiltä. Paras tapa ratkaista tämä on tulostaa erityinen sisäänvetotesti ja tarkastella tuloksia.
Lämpötila on viime kädessä juoksevuuden määräävä tekijä. PLA:lla tulostaminen ei ole sama asia kuin PETG:llä tai ABS:llä tulostaminen, joten suosittelemme tutustumaan PETG:n ja PLA:n vertailuoppaaseen oikean materiaalin valitsemiseksi. Ihannetapauksessa sinun tulisi tulostaa käyttämällä lämpötilan säätöjärjestelmää , jossa kone muuttaa lämpötilaa muutaman kerroksen välein. Näin voit visuaalisesti nähdä, millä lämpötilatasolla on parempi tarttuvuus, vähemmän vääntymistä ja optimaalinen pinnanlaatu.
Validointityökalut ja osat
Jotta vältytään sokkotestaukselta, on olemassa malleja, jotka on erityisesti suunniteltu koneen testaamiseen. Kalibrointikuutio on välttämätön todellisten mittojen mittaamiseen jarrusatuloilla, kun taas ohutseinäisiä kappaleita käytetään ylimääräisen materiaalin havaitsemiseen . Lisäksi tarkimmille testaajille on olemassa ulkoisia työkaluja, kuten digitaaliset hihnan kireysmittarit , jotka varmistavat, että moottorit eivät vaurioidu ja että ympyrät eivät ole soikeita.
Metodinen prosessi fyysisestä tasauksesta lämpötilan optimointiin erottaa keskinkertaisen tulosteen ammattimaisesta. Yhdistämällä tarkkojen mittareiden, virtaustestauksen ja jatkuvan laitteiston säädön materiaalihävikki minimoidaan ja minkä tahansa suunnittelun, geometrian monimutkaisuudesta riippumatta, taataan olevan täysin mittatarkka.
