
Si vous avez déjà eu l'impression que votre imprimante 3D faisait des siennes et vous jouait des tours en produisant des finitions irrégulières ou des fils ressemblant à des toiles d'araignée, l'humidité est très probablement en cause. Ce phénomène, appelé hygroscopicité , est la tendance des plastiques à absorber les molécules d'eau présentes dans l'environnement, transformant une bobine parfaite en un véritable cauchemar d'extrusion en quelques jours, voire quelques heures, selon les conditions météorologiques.
Il ne s'agit pas seulement d'un problème esthétique ; l'eau emprisonnée dans le matériau provoque des micro-explosions de vapeur au contact de la buse, interrompant ainsi l'écoulement du plastique. Cela engendre non seulement des bulles dans la pièce, mais aussi une fragilisation de sa structure interne, empêchant la fusion correcte des couches et compromettant la résistance mécanique de vos prototypes.
Signes évidents que votre filament est mouillé
Détecter le problème au plus tôt est essentiel pour éviter le gaspillage de produit. Le premier signe d'alerte est généralement auditif : si vous entendez de petits cliquetis ou des crépitements pendant l'extrusion de l'eau par la buse, cela confirme que l'eau s'évapore rapidement. C'est ce bruit caractéristique du « pop-corn » qui indique un problème.
Visuellement, vous remarquerez une surface poreuse, à l'aspect peau d'orange, et un excès de filage cotonneux qui persiste même en ajustant la rétraction. De plus, certains matériaux deviennent extrêmement cassants ; si vous essayez de plier un filament et qu'il casse net comme un spaghetti sec, c'est un signe évident de détérioration.
Pour un résultat optimal, l' extrusion manuelle est fortement recommandée . Chauffez la buse et extrudez le matériau à la main ; si le fil est gonflé, mousseux ou présente des bulles visibles au lieu d'être lisse et régulier, séchez-le immédiatement.
Les matériaux et leur sensibilité à l'humidité
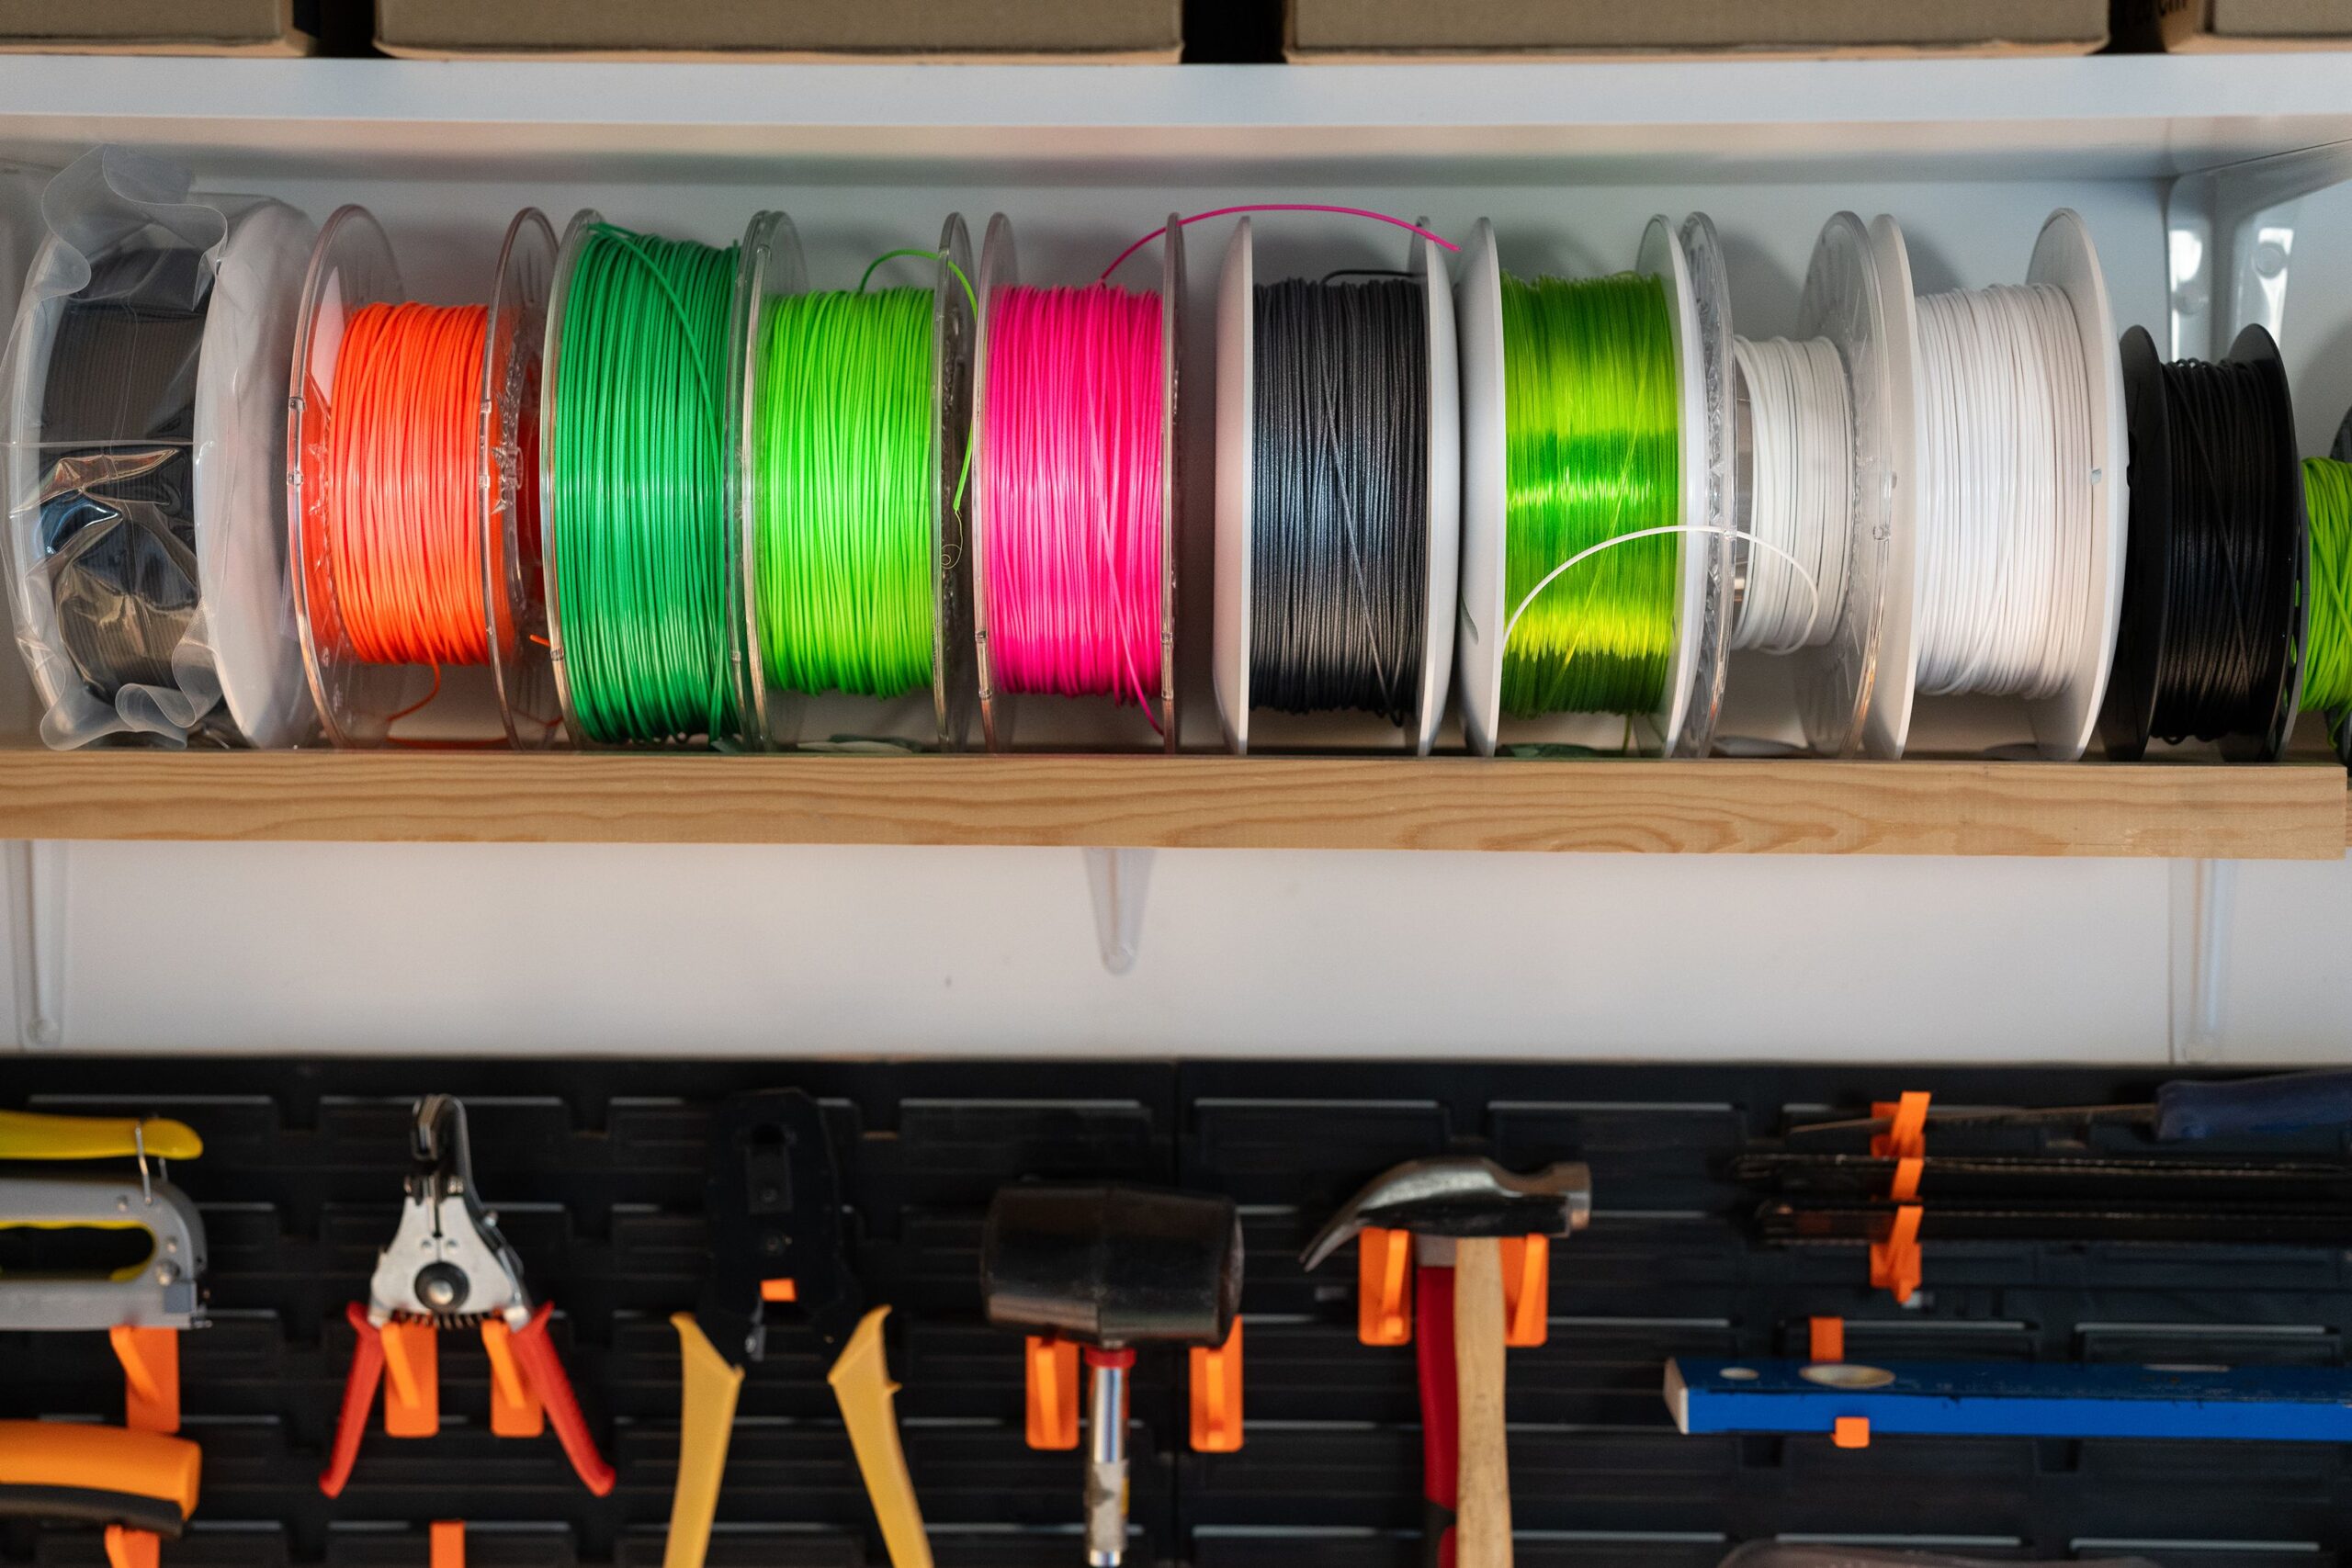
Tous les plastiques ne se comportent pas de la même manière. Le PLA n'est pas le plus hygroscopique , mais il n'y est pas totalement insensible ; en milieu humide ou après plusieurs semaines de stockage inadéquat, il commencera à se dégrader. En revanche, le PETG et les filaments flexibles comme le TPU sont comme des éponges et nécessitent une surveillance beaucoup plus étroite.
Dans le domaine des matériaux techniques, le nylon (PA) est le champion de l'absorption d'eau. Ces matériaux sont si sensibles que, même pour des bobines neuves tout juste sorties d'usine, il est conseillé de les sécher avant toute impression importante afin d'éviter la dégradation des propriétés chimiques du polymère par hydrolyse.
Méthodes artisanales de séchage du filament
Faute de matériel professionnel, on peut recourir à des solutions maison, en prenant toujours la plus grande précaution pour éviter de faire fondre la résistance. Le four de cuisine est l'option la plus rapide, mais aussi la plus risquée, car la température y est souvent instable. Dans ce cas, il est indispensable de se munir d'un thermomètre externe et d'éviter tout contact entre le matériau et les parois ou les éléments chauffants.
Une alternative bien plus sûre et équilibrée est le déshydrateur alimentaire . Conçu pour maintenir une température basse et constante grâce à une circulation d'air, il est idéal pour l'impression 3D. De nombreux utilisateurs choisissent de découper les grilles du plateau pour que la bobine de filament s'y insère parfaitement, permettant ainsi un séchage uniforme sans risque de déformation.
Pour plus de précision, utilisez le plateau chauffant de votre imprimante . Placez le filament sur la surface chaude et recouvrez-le d'une boîte en carton ou d'un film plastique pour conserver la chaleur. Bien que cette méthode soit la moins efficace, elle peut s'avérer précieuse par temps légèrement humide si vous êtes patient et surveillez la température.
Il est essentiel d'éviter à tout prix l'utilisation du four à micro-ondes . La répartition de la chaleur est inégale et peut provoquer une fusion instantanée qui endommage la résistance ou, pire encore, dégager des fumées toxiques lors de la combustion du plastique.
Guide des températures et des horaires recommandés
La règle d'or est de toujours sécher en dessous de la température de transition vitreuse (Tg) , c'est-à-dire le point auquel le plastique commence à se ramollir. Si vous le surchauffez, le filament collera entre les spires et la bobine deviendra inutilisable.
- PLA / PLA+ : Entre 40 et 50 °C pendant 4 à 6 heures.
- PETG : Entre 50 et 65 °C pendant 4 à 6 heures.
- TPU (flexible) : Entre 45 et 55 °C pendant 6 à 8 heures.
- ABS / ASA : Entre 60 et 85 °C pendant 4 à 8 heures.
- Nylon et polycarbonate : Entre 70 et 90 °C, et cela peut nécessiter plus de 12 heures.
Solutions avancées et stockage
Pour les imprimeurs intensifs, investir dans une boîte de séchage dédiée est idéal . Ces appareils éliminent l'humidité et permettent d'imprimer directement depuis l'intérieur, évitant ainsi la contamination des matériaux pendant le processus d'impression. Les passionnés d'électronique peuvent réaliser eux-mêmes des projets basés sur ESP32 et une régulation PID permettant de contrôler l'humidité et la température via Wi-Fi, voire de les intégrer à OctoPrint.
Une fois le filament sec, l'objectif est de le conserver ainsi. Le plus simple est de le stocker dans des sachets hermétiques à fermeture zip , en chassant un maximum d'air et en ajoutant des sachets de gel de silice. Pour une collection importante, les boîtes hermétiques en plastique avec joint en silicone sont la meilleure solution, en veillant à maintenir l'humidité relative en dessous de 20 %.
Pour les utilisateurs plus expérimentés, la fabrication d'une boîte de séchage maison est la solution idéale. Elle se compose d'un récipient hermétique muni de supports pour bobines et d'un tube en PTFE acheminant le filament directement vers l'extrudeuse, créant ainsi un environnement protégé qui élimine le besoin d'un séchage constant.
La maîtrise de l'humidité fait toute la différence entre une impression de qualité professionnelle et un amas de plastique gâché. En combinant un séchage précis pour chaque matériau, un stockage hermétique avec dessiccants et la capacité de détecter les problèmes au plus tôt, tout fabricant peut garantir une qualité et une résistance mécanique optimales à ses impressions, quel que soit le climat local.