
Ako ste ikada imali osjećaj da vaš 3D printer ima vlastitu glavu i odluči vas sabotirati grubim završnim obradama ili nitima koje izgledaju poput paučine, vlaga je vrlo vjerojatno krivac. Ovaj fenomen, tehnički poznat kao higroskopnost , jest tendencija plastike da apsorbira molekule vode iz okoline, pretvarajući savršeni kalem u noćnu moru ekstruzije u roku od nekoliko dana ili čak sati, ovisno o vremenskim uvjetima.
Nije samo stvar estetike; voda zarobljena u materijalu uzrokuje mikroeksplozije pare kada dođe do vrućeg dijela, prekidajući protok plastike. To ne samo da ostavlja dio punim mjehurića, već i ugrožava unutarnju strukturu, sprječavajući pravilno spajanje slojeva i uništavajući mehaničku čvrstoću vaših prototipova.
Jasni znakovi da je vaš filament mokar
Rano otkrivanje problema ključno je kako bi se izbjeglo rasipanje materijala. Prvi znak upozorenja obično su vaše uši: ako čujete male klikove ili pucketanje dok mlaznica istiskuje, to potvrđuje da voda brzo isparava. To je taj tipičan zvuk "kokica" koji ukazuje na to da nešto nije u redu.
Vizualno ćete primijetiti poroznu površinu nalik na narančinu koricu i prekomjerno, pamučno nanizanje koje se ne rješava podešavanjem uvlačenja. Osim toga, neki materijali postaju izuzetno krhki; ako pokušate saviti komad filamenta i on pukne poput suhih špageta, to je jasan znak propadanja.
Svakako, najbolje je ručno istiskivati . Zagrijte mlaznicu i ručno istiskujte materijal; ako pređa izlazi napuhana, pjenasta ili s vidljivim mjehurićima umjesto da bude glatka, ravnomjerna linija, morate je odmah osušiti.
Materijali i njihova osjetljivost na vlagu
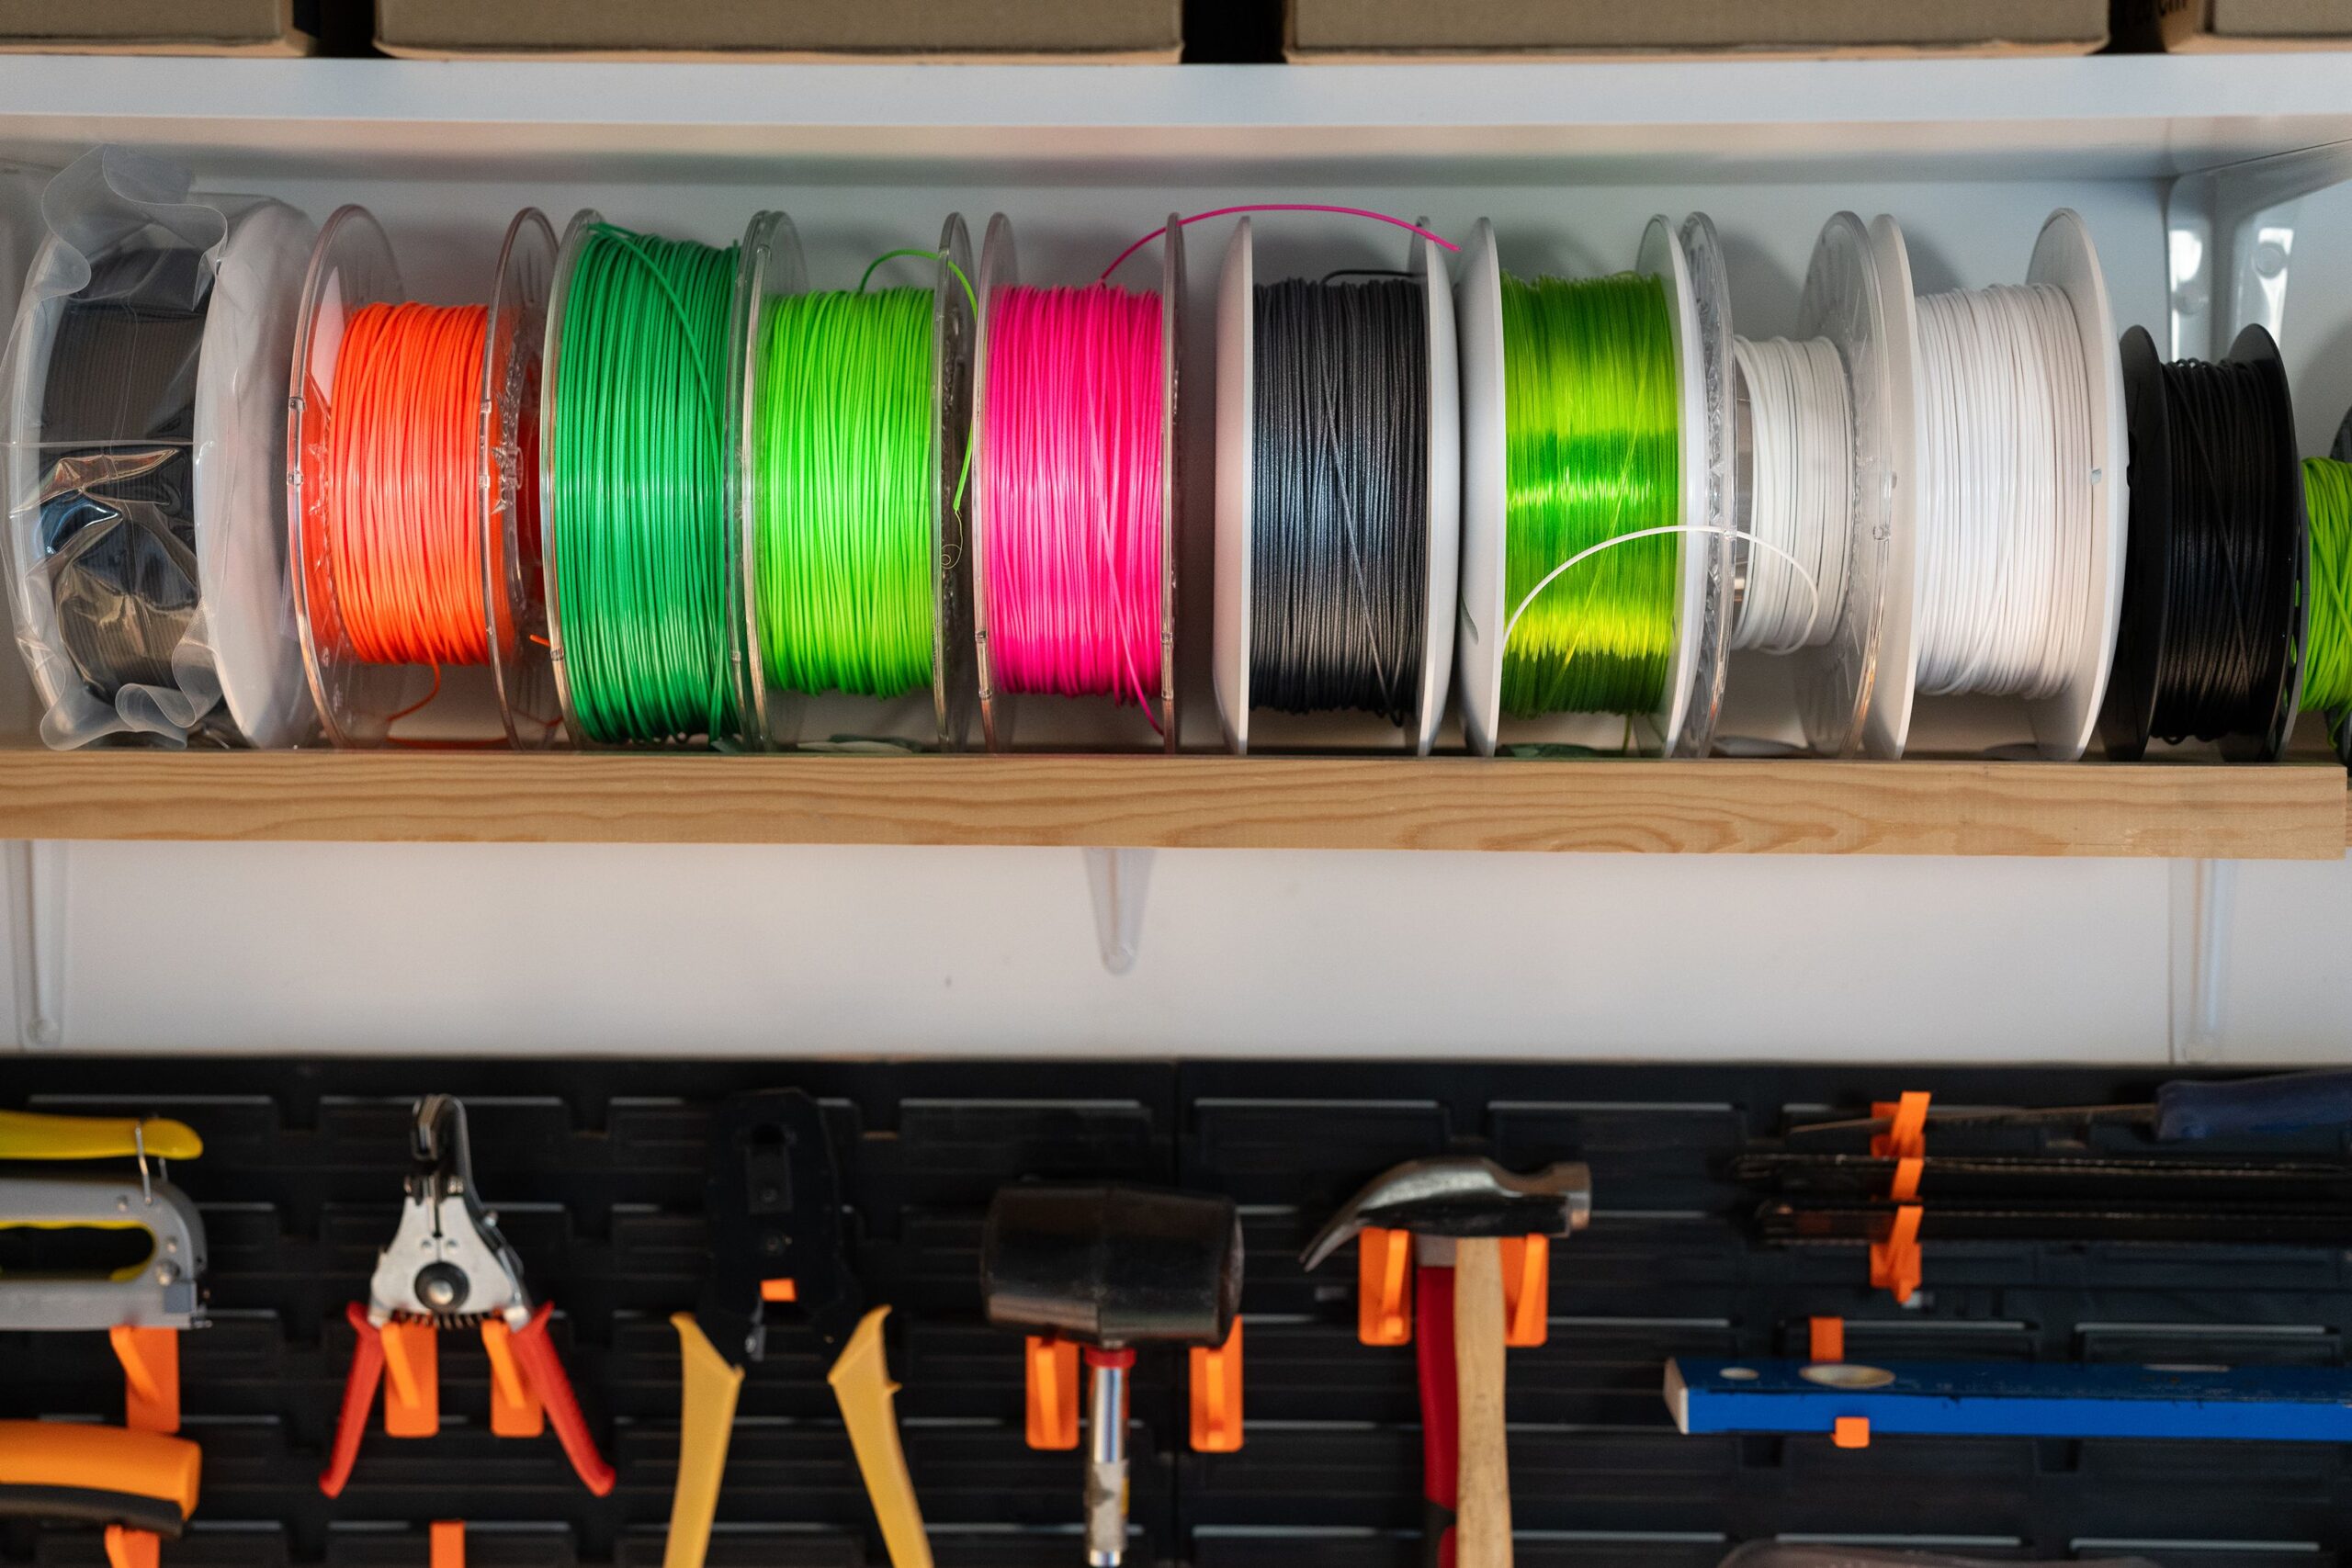
Nisu sve plastike iste. PLA nije najhigroskopnija , ali nije ni imuna; u vlažnim okruženjima ili nakon tjedana nepravilnog skladištenja, počet će se raspadati. S druge strane, PETG i fleksibilni filamenti poput TPU-a su poput spužvi koje zahtijevaju puno pažljivije praćenje.
U području tehničkih materijala, najlon (PA) je vrhunski po upijanju vode. Ovi materijali su toliko osjetljivi da je čak i potpuno nove kaleme, svježe iz tvornice, preporučljivo osušiti prije početka bilo kakvog značajnijeg ispisa kako bi se spriječilo propadanje kemijskih svojstava polimera zbog hidrolize.
Domaće metode za sušenje filamenta
Kada nemate profesionalnu opremu, možete se poslužiti kućnim rješenjima, ali uvijek s velikim oprezom kako biste izbjegli topljenje zavojnice. Kuhinjska pećnica je najbrža opcija, ali i najrizičnija jer je temperatura često nestabilna. Ako je koristite, bitno je imati vanjski termometar i spriječiti da materijal dodiruje stijenke ili grijaće elemente.
Mnogo sigurnija i uravnoteženija alternativa je dehidrator hrane . Dizajniran za održavanje niskih, konstantnih temperatura protokom zraka, idealan je za 3D ispis. Mnogi proizvođači odlučuju se za obrezivanje rešetki ladica kako bi kalem s filamentom savršeno pristajao, omogućujući ravnomjerno sušenje bez rizika od savijanja.
Ako tražite nešto preciznije, možete koristiti grijani krevet vašeg pisača . Postavite filament na zagrijanu površinu i pokrijte ga kartonskom kutijom ili plastikom kako biste zadržali toplinu. Iako je ovo najmanje učinkovita metoda, može spasiti život u blago vlažnim uvjetima ako ste strpljivi i pratite temperaturu.
Važno je pod svaku cijenu izbjegavati korištenje mikrovalne pećnice . Raspodjela topline je neravnomjerna i može stvoriti trenutne točke topljenja koje uništavaju zavojnicu ili, još gore, oslobađaju otrovne pare prilikom izgaranja plastike.
Vodič za preporučene temperature i vremena
Zlatno pravilo je uvijek sušiti ispod temperature staklastog prijelaza (Tg) , što je točka u kojoj plastika počinje omekšavati. Ako je pregrijete, filament će se slijepiti između zavoja i kalem će postati neupotrebljiv.
- PLA / PLA+: Između 40 i 50 °C tijekom 4 do 6 sati.
- PETG: Između 50 i 65 °C tijekom 4 do 6 sati.
- TPU (fleksibilni): Između 45 i 55 °C tijekom 6 do 8 sati.
- ABS / ASA: Između 60 i 85 °C tijekom 4 do 8 sati.
- Najlon i polikarbonat: Između 70 i 90 °C, a može zahtijevati i više od 12 sati.
Napredna rješenja i pohrana
Za one koji intenzivno ispisuju, idealno je ulaganje u namjensku kutiju za sušenje . Ovi uređaji ne samo da uklanjaju vlagu, već omogućuju i ispis izravno iznutra, sprječavajući kontaminaciju materijala tijekom procesa ispisa. Za ljubitelje elektronike postoje DIY projekti temeljeni na ESP32 i PID kontroli koji omogućuju praćenje vlažnosti i temperature putem Wi-Fi-ja, čak i integraciju s OctoPrintom.
Nakon što se filament osuši, cilj je da ga takvim i održite. Najlakši način za to je pohraniti ga u hermetički zatvorene vrećice s patentnim zatvaračem , uklanjajući što više zraka i dodajući vrećice silikagela. Ako imate veliku kolekciju, hermetički zatvorene plastične posude sa silikonskim zatvaračem najbolja su opcija, idealno održavajući relativnu vlažnost ispod 20%.
Za naprednije korisnike, izrada domaće Dry Box kutije je pravi izbor. Sastoji se od hermetički zatvorene posude s držačima kalema i PTFE cijevi koja prenosi filament izravno u ekstruder, stvarajući zaštićeno okruženje koje eliminira potrebu za stalnim sušenjem.
Održavanje kontrole vlažnosti je razlika između profesionalnog ispisa i hrpe odbačene plastike. Kombiniranjem preciznog sušenja za svaki materijal, hermetički zatvorenog skladištenja sa sredstvima za sušenje i mogućnosti ranog otkrivanja problema, svaki proizvođač može osigurati maksimalnu kvalitetu i mehaničku čvrstoću svojih ispisa, bez obzira na lokalnu klimu.