- Temeljne definicije raspona, raspona i pune skale za industrijsko mjerenje.
- Proces skaliranja signala sa senzora na zaslon u upravljačkom sustavu.
- Važnost kalibracije i verifikacije petlje za osiguranje operativne točnosti.
- Identificiranje uobičajenih pogrešaka mjerenja i kritičnih čimbenika pri instalaciji instrumenata.
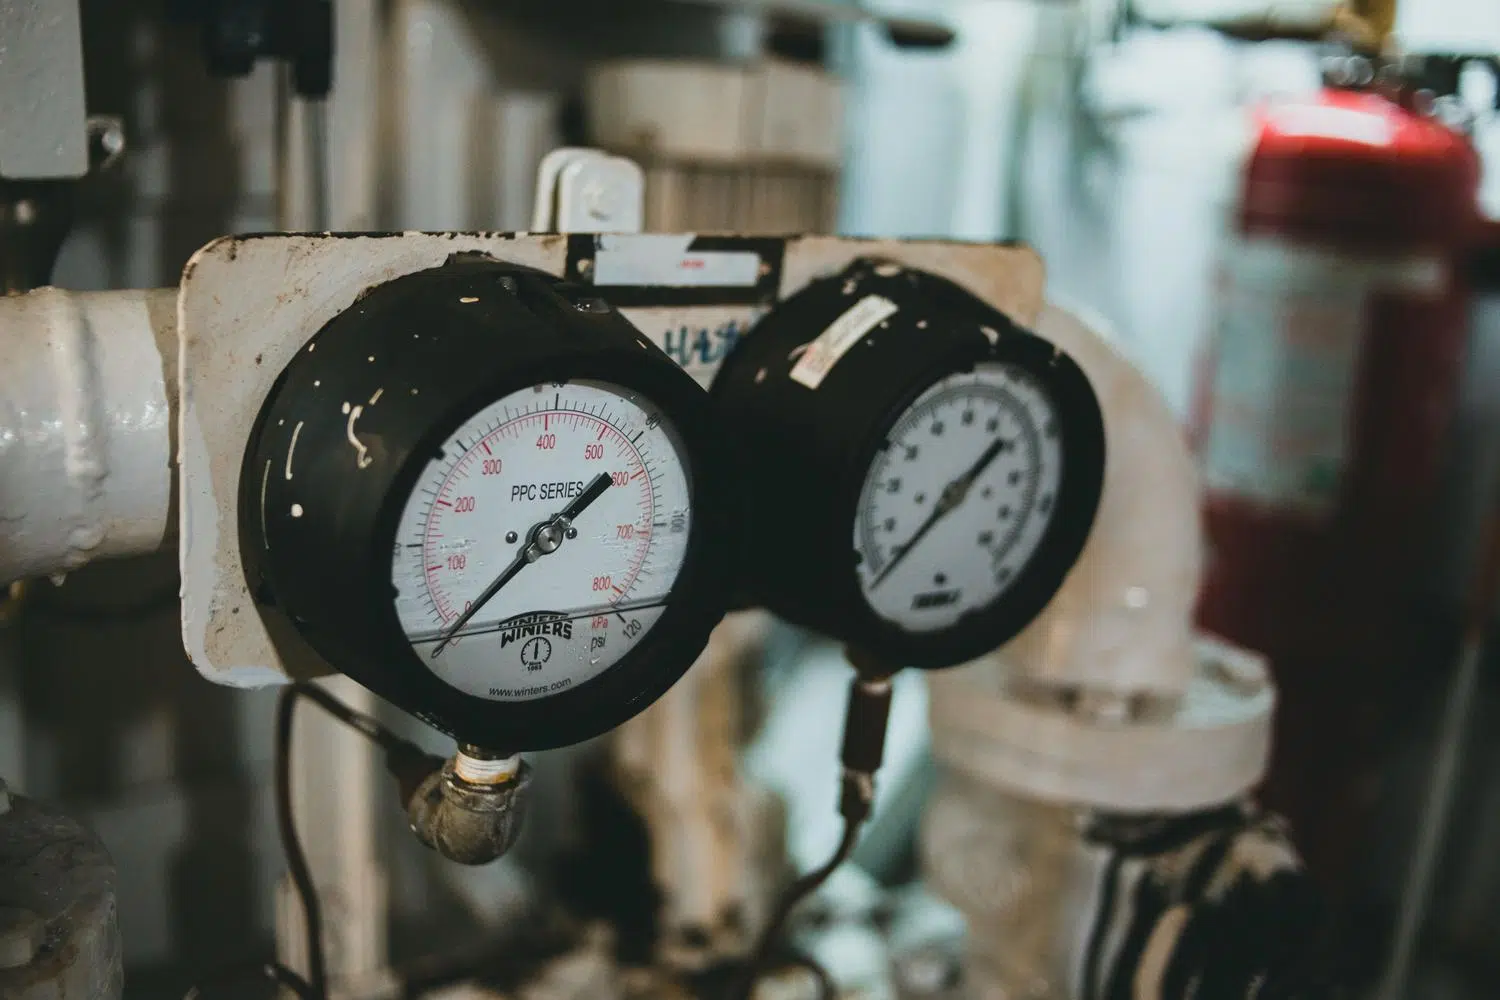
Kada se upuštamo u svijet automatizacije industrijskih procesa , ključno je ne biti naivan u pogledu osnova. Instrumentacija velikih razmjera jednostavno je umijeće prevođenja fizičke veličine, poput tlaka u spremniku ili topline u peći, u signal koji stroj može razumjeti i koji operater može pročitati bez da se preoptereti.
Da bi sve ovo funkcioniralo kao sat, potreban nam je zajednički jezik. Nije dovoljno jednostavno reći da nešto mjeri "puno" ili "malo"; moramo s kirurškom preciznošću definirati operativne granice i kako se oprema ponaša u tom rasponu kako bismo izbjegli bilo kakva iznenađenja u tvornici.

Ključni koncepti: Raspon, raspon i dubina ljestvice

Da bismo počeli govoriti istim jezikom kao tehničar za instrumente, moramo razlikovati tri pojma koja se često brkaju, ali su prilično različita. Prvo, imamo raspon , koji nam u biti govori granice za koje je instrument proizveden. Definiran je minimalnom vrijednošću (LRV ili donja vrijednost raspona) i maksimalnom vrijednošću (URV ili gornja vrijednost raspona). To je, da tako kažemo, "igralište" instrumenta.
Sljedeći je raspon , koji je, prema standardu ANSI/ISA S51.1, algebarska razlika između te dvije granice. Njegov izračun je vrlo jednostavan: oduzimamo gornju vrijednost od donje. Na primjer, ako imamo termometar koji mjeri od -20 do 60 °F, njegov raspon je 80 °F . Isto vrijedi i za standardni električni signal od 4-20 mA, gdje je raspon točno 16 mA.
Konačno, puni raspon odnosi se na apsolutnu maksimalnu vrijednost koju instrument može zabilježiti ili prikazati. Ako uzmemo bimetalni termometar s rasponom od 200 do 1000 °F, puni raspon će logično biti 1000 °F.

Tok signala i industrijsko skaliranje

U većini modernih tvornica informacije putuju s terena do kontrolne sobe putem odašiljača. Ovi uređaji mjere temeljne varijable poput protoka, razine, temperature i tlaka , kao i specifičnije vrijednosti poput pH i gustoće. Cilj je kodirati ovo fizičko mjerenje i skalirati ga tako da može putovati kabelom bez gubitka putem.
Na ovom putovanju postoje tri glavne skale koje moramo pratiti. Prva je stvarni procesni tlak (na primjer, od 0 do 5 bara). Druga je skala petlje, koja je gotovo uvijek struja od 4 do 20 mA . Konačno, tu je skala prikaza koju operater vidi na svom zaslonu, a koja se obično izražava kao postotak od 0 do 100%.
Tehnički proces je fascinantan: senzor detektira tlak, ADC pretvarač ga pretvara u digitalni oblik, mikroprocesor ga skalira prema konfiguriranim vrijednostima URV i LRV , i konačno DAC pretvarač ga pretvara natrag u strujni signal koji se šalje u tehničku sobu.
Uloga tehničara i važnost kalibracije

Tehničar za instrumentaciju odgovoran je za osiguravanje funkcioniranja cijelog sustava. Njihov svakodnevni posao uključuje prilagođavanje raspona nove opreme kako bi odgovarala specifikacijama projekta. Da bi to učinio, mora imati temeljito razumijevanje svega, od P&ID dijagrama do teorije analognog i digitalnog upravljanja.
Tu dolazi do izražaja kalibracija , što je jednostavno uspoređivanje očitanja instrumenta s mnogo preciznijim mjernim standardom. To je ključno učiniti prilikom primanja nove opreme kako bi se isključili svi problemi s konfiguracijom uređaja tijekom transporta ili kada se proces promijeni i stari raspon više nije prikladan. Pravilna kalibracija osigurava odgovarajuću osjetljivost i točnost .

Provjera petlji i mogućih kvarova

Nakon što je oprema instalirana, ne može se pretpostaviti da sve ispravno radi; petlja se mora provjeriti. To uključuje ubrizgavanje poznatog signala (obično pomoću generatora struje od 4 do 20 mA) s terena i provjeru da li zaslon upravljačkog sustava (HMI) prikazuje točno očekivanu vrijednost. To je timski rad s jednim tehničarom na terenu i drugim u kontrolnoj sobi.
Međutim, nije sve glatko. Nekoliko pogrešaka može uništiti mjerenje. Pogreška paralakse nastaje kada operater gleda skalu iz pogrešnog kuta, dok se pogreška skale događa kada indeks nije savršeno poravnat s graduacijom, što rezultira zaokruženom vrijednošću. Postoje i procesne pogreške , uzrokovane umorom ili nepažnjom operatera, te pogreške kalibracije, koje se pojavljuju kada odnos između stvarne vrijednosti i očitanja više nije linearan.
Kritična razmatranja za instalaciju
Ako želimo izbjeći probleme, ne možemo nasumično instalirati senzor. Moramo pažljivo razmotriti svojstva fluida (viskoznost, kiselost, čestice) i uvjete okoline u kojoj će se oprema nalaziti. Ignoriranje ovoga ili promjena instrumenta bez tehničkog opravdanja može dovesti ne samo do gubitaka u proizvodnji, već i do ozbiljnih sigurnosnih rizika ili štete za okoliš.
Kako bi se ublažili ovi rizici, danas se koriste simulatori kontrolnih petlji. Ovi alati omogućuju eksperimentiranje s procesnim i strujnim skalama u sigurnom okruženju, procjenjujući potrebne promjene bez ugrožavanja postrojenja ili zahtijevanja zamornih matematičkih izračuna.
Pravilno upravljanje rasponom, uklanjanje sustavnih pogrešaka i rigorozna kalibracija su stupovi koji podržavaju učinkovitost svakog industrijskog postrojenja, omogućujući potpuno pouzdanu i točnu komunikaciju između senzora i operatera.
