- Speciális kémiai ragasztók, például cianoakrilát használata PLA-hoz vagy acetonos szuszpenzió ABS alkatrészek olvasztásához.
- Nagy szilárdságú szerkezeti kötésekhez 3D ceruzákkal vagy mechanikus súrlódással végzett termikus hegesztési technikák.
- Mechanikus horgonyok, hőbetétek és bepattintható kialakítások megvalósítása levehető és professzionális alkatrészekhez.
- Töltőanyaggal történő utófeldolgozás és fokozatos csiszolás az illesztések megszüntetése és az ipari felületek elérése érdekében.
Biztos vagyok benne, hogy veled is megtörtént már: órákat töltöttél egy ambiciózus projekt, például egy szuperhős sisak vagy egy ipari alkatrész tervezésével, és hirtelen rájössz, hogy a nyomtatód gyártási térfogata nem elég. Vagy ami még rosszabb, egy egész napos munka után az a fránya vetemedés egy hatalmas repedést hagyott a darabod közepén. Ne ess pánikba, ez nem a világ vége, és nem kell kidobnod az anyagot. A 3D nyomtatott alkatrészek összeillesztésének ismerete alapvetően az a készség, ami megkülönbözteti azt, aki csak néhány figurát készít, egy igazi alkotótól.
Sok kezdő elköveti azt a hibát, hogy mindent egyszerre próbál kinyomtatni, de a tapasztaltak tudják, hogy a szegmentálás a kulcs. A modell felosztásával elkerülhető, hogy az alkatrészt olyan tartóelemekkel töltsük meg, amelyek csúnya nyomokat hagynak, és egy kockázatkezelési stratégiát is megvalósítunk : ha valami rosszul sül el, csak az érintett részt nyomtatjuk újra, és nem pazaroljuk az összes anyagot vagy időt. Továbbá a felosztás lehetővé teszi az anyagkeverékekkel való kísérletezést, PETG-t használva a szerkezethez és TPU-t a rugalmas területekhez , ami olyan funkcionális tárgyakat eredményez , amelyeket egyetlen nyomtatási sorozatban lehetetlen lenne előállítani.

A kémia varázsa: Polimerek kötése és fúziója
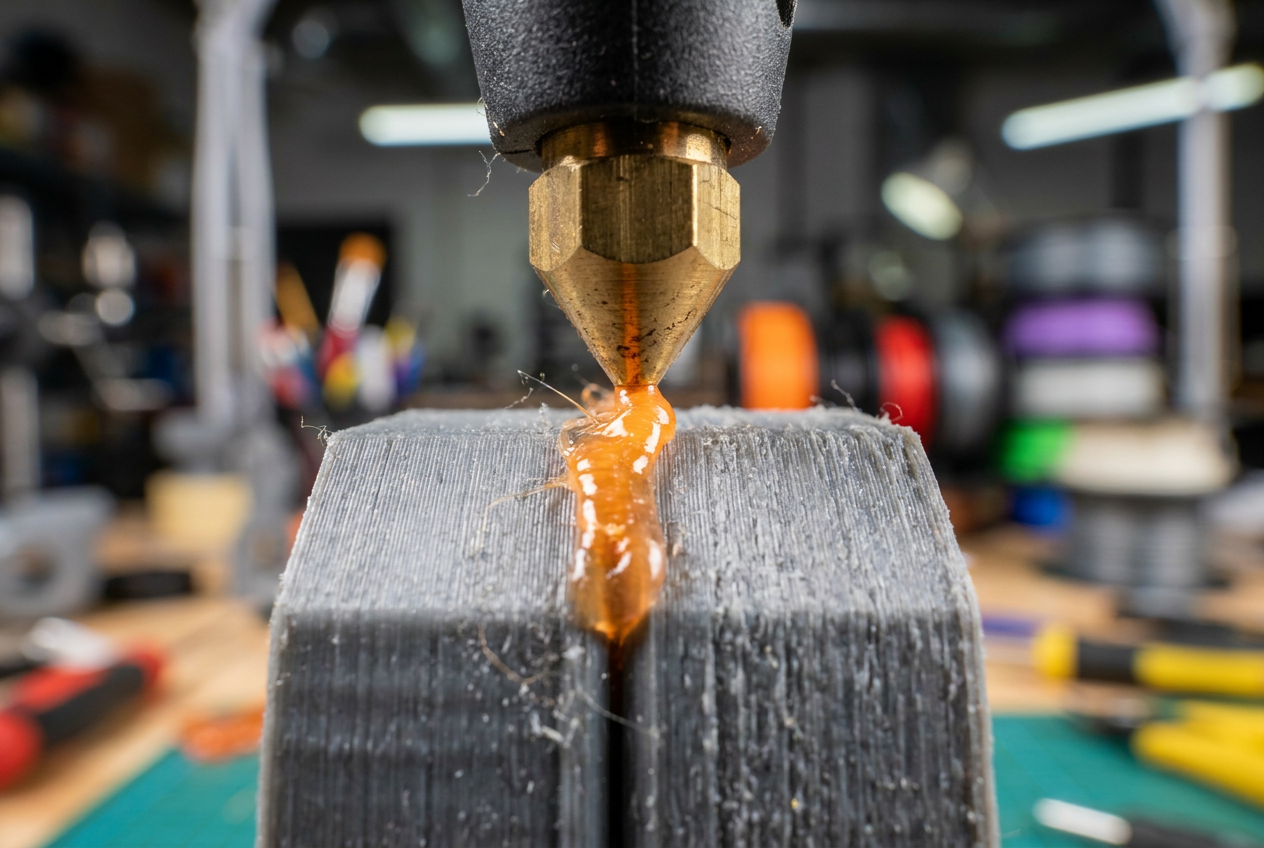
Két darab összetartásához nem elég szorosan összenyomni őket; a lényeg az, hogy az oldószer és a műanyag molekuláris szinten jól kötődjön. Nem minden ragasztóanyag hatol be az anyagba; némelyik egyszerűen a felületen marad, és végül lepereg.
- PLA illesztések: A cianoakrilát itt a király. Gyors és merev, ideális apró részletekhez. Csak vigyázz a kivirágzásra (azokra a csúnya fehér foltokra); a megoldás az, hogy jól szellőzz, vagy spray-aktivátort használsz az erős kötés biztosításához. azonnali és végleges.
- Az ABS trükkje: Ez az anyag azért lenyűgöző, mert oldódik acetonban. Az előállításának legjobb módja az „ABS Slurry” (aBS-zagy) gyártása, amely során a szálmaradványokat tiszta acetonban oldjuk fel, amíg mézszerű pasztát nem kapunk. Felvitelkor a darabok szó szerint egyetlen szerkezetté olvadnak össze, létrehozva egy… olyan erős kötés, mint az eredeti anyag.
- A PETG és a műszaki anyagok kihívása: Ezeknek a műanyagoknak alacsony a felületi energiájuk, ami a ragasztó „elcsúszását” okozza. Ilyen esetekben a legjobb, ha termikus hegesztést vagy mechanikus összeszerelést alkalmazunk, hogy megakadályozzuk az alkatrész emiatt történő meghibásodását. ragasztófáradás a hőmérséklet-változásokra adott válaszként.
Termikus hegesztés: Amikor a ragasztó nem elég
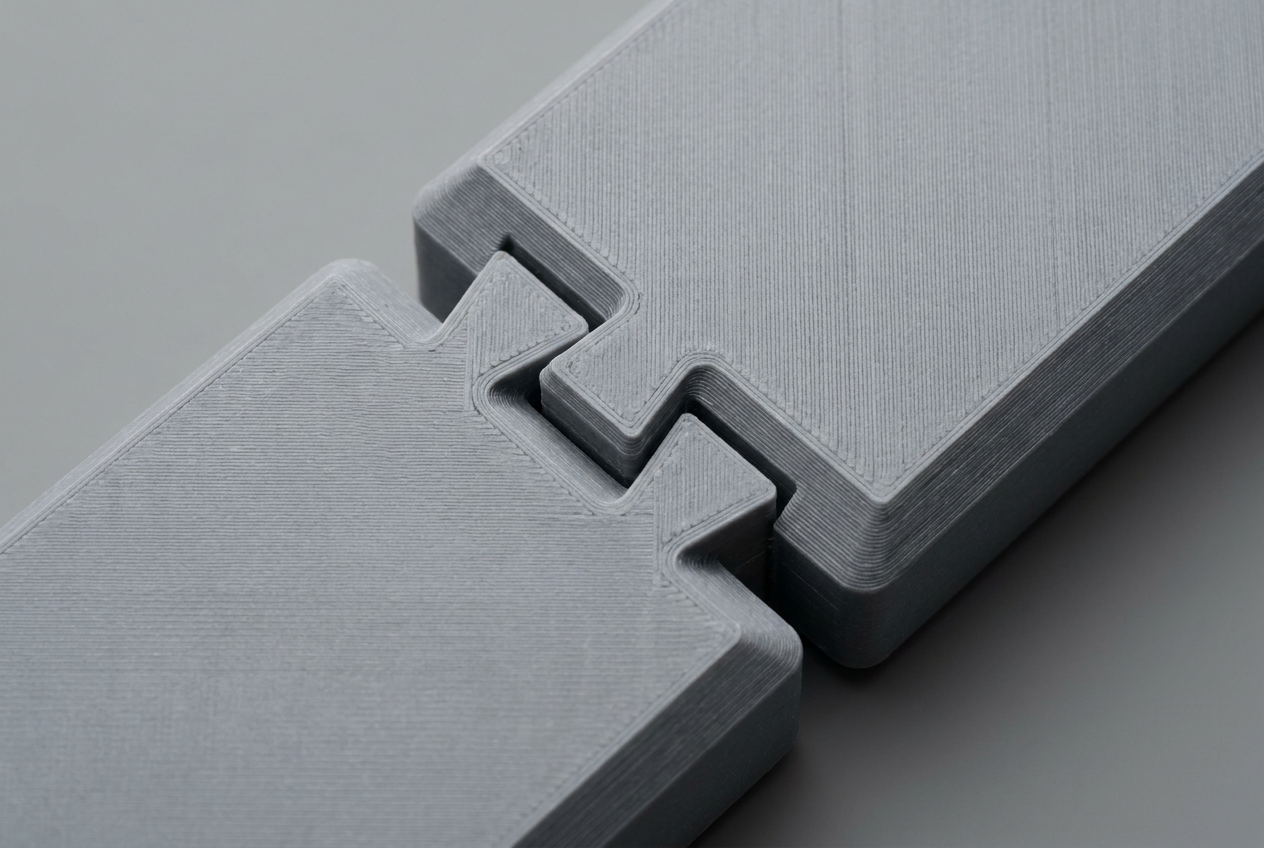
Ha a darabod valódi mechanikai igénybevételnek lesz kitéve, vagy az elemek hatásainak lesz kitéve, a legjobb, ha újraolvasztod a műanyagot, hogy a polimer láncok újra térhálósodjanak. Ez a legbiztonságosabb módja annak, hogy soha ne váljanak szét.
Egy kulcsfontosságú eszköz a 3D toll, amely kézi extruderként működik. Tökéletes rések kitöltésére és mély repedések hegesztésére, ugyanazzal az anyaggal és színnel, mint a darab. Miután megszáradt, egy kis csiszolás és a varrat eltűnik. Ha nincs 3D tolla, dörzshegesztést is alkalmazhat: helyezzen egy darab szálat egy Dremelbe 20 000 fordulat/perc fordulatszámon, és érintse hozzá a csatlakozáshoz. A súrlódásból származó hő azonnal mindent megolvaszt; ez egy kissé nyers módszer, de hihetetlenül hatékony nagy panelek vagy bútorok esetén.
Mechanikus szerelvények és intelligens tervezés
Egyes projektek karbantartást igényelnek, vagy erős rezgéseknek kell ellenállniuk, mint például egy kajakmotor. Ezekben az esetekben a legésszerűbb megközelítés a csatlakozás CAD szoftverrel történő megtervezése, hogy a fizikai kapcsolat a kémiai kötés helyett biztosítva legyen.
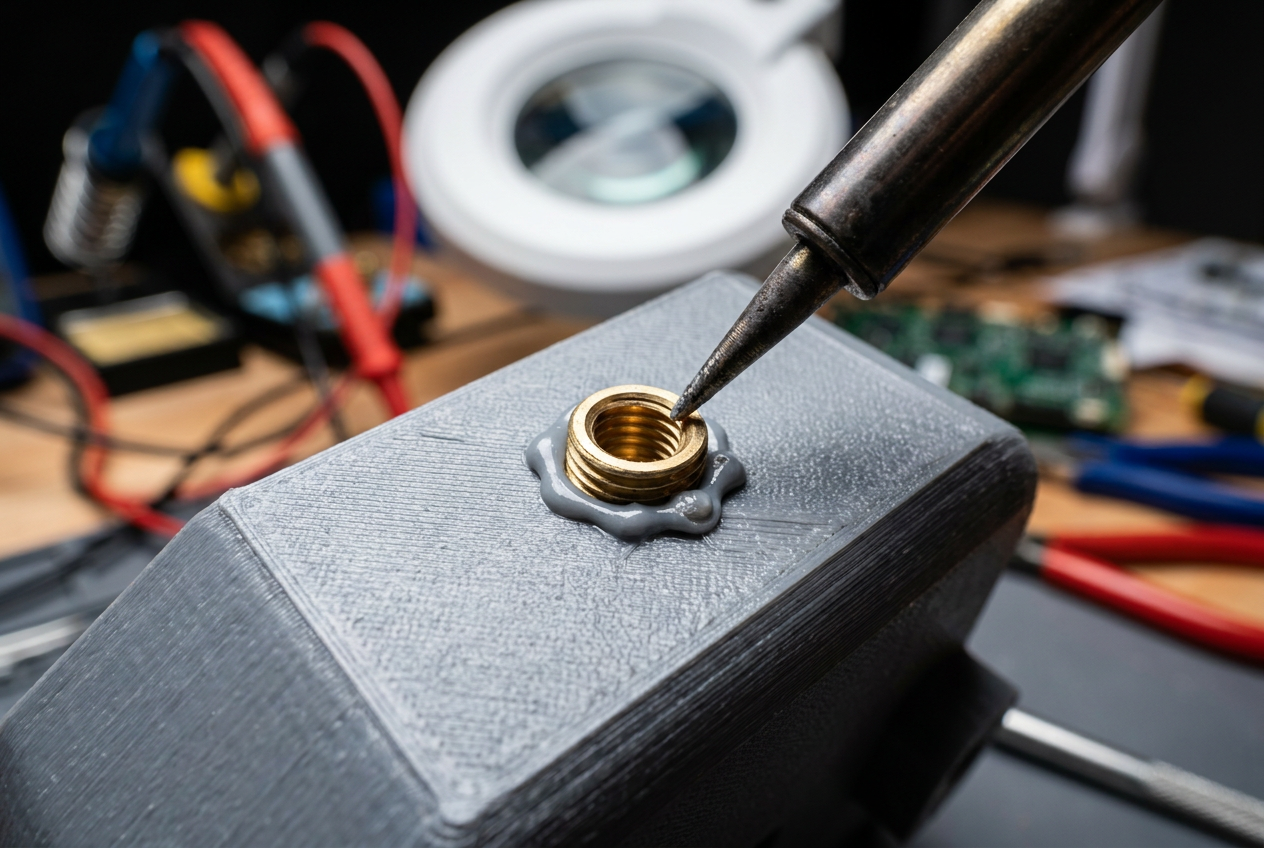
- Termikus betétek: Felejtsd el a műanyagba való közvetlen csavarozást; az első húzásra lepattan. A sárgaréz betéteket forrasztópákával préselik be, így igazi fémmenetet hoznak létre. Ez a... drónok professzionális szabványa és elektronikus burkolatok.
- Különböző melltartók: Egyszerű dolgokhoz használhatsz önmetsző csavarokat, vagy nagy terhekhez anyával ellátott csavarokat. A szegecsek nagyszerűek vékony alkatrészekhez, bár vigyázni kell, hogy ne törd össze a műanyagot.
- Pattintós illesztésű rendszerek: Ezek azok a fülek, amelyek „kattannak”. Tűréshatárokat kell beállítani velük (általában körülbelül 0.2 mm-es hézagot kell hagyni), de ezek a legtisztább és legelegánsabb megoldást jelentik.
- Szerkezeti illesztések: Bútorok vagy keretek esetében a fecskefarkú illesztések vagy a csapos illesztések verhetetlenek, mivel kiváló mechanikai stabilitás külső eszközök igénybevétele nélkül.
Anyagfelhasználás és végső felületkezelés
Hogy elkerüld a félig kész Filament tekercsekkel való telezsúfoltságot a házadban, készíthetsz házilagos Filament hegesztőgépet egy alumíniumtömbből. A titok az, hogy a végeket megolvasztod, és forrón átvezeted egy PTFE csövön, hogy megtartsd az 1.75 mm-es átmérőt, és a nyomtató ne vegye észre a kötést.
Ha azt szeretnéd, hogy a darabod természetesnek tűnjön, ne pedig úgy, mintha 3D nyomtatású lenne, elengedhetetlen az utófeldolgozás. A csúnya repedésekhez használj durva szemcsézetű csiszolópapírt (80-120-as szemcseméret), és töltsd ki őket poliészter gitttel vagy cianoakrilát és szódabikarbóna keverékével a kőkeményítő felület eléréséhez. Ezután csiszold meg egymást követő szakaszokban (240, 400 és 600-as szemcseméretű nedves/száraz csiszolópapír), és vigyél fel egy töltőalapozót . Ez tükörsima felületet eredményez, ahol a varratvonalak tapintásra és szemre teljesen láthatatlanok.
Ezen technikák elsajátítása lehetővé teszi, hogy az egyszerű műanyag tárgyak készítésétől a valódi, tartós termékek gyártásához jusson el. A kulcs a módszer igényeinek megfelelő kiválasztása: cianoakrilát a gyors prototípuskészítéshez, hőhegesztés a szilárdságért és mechanikai tervezés a professzionális funkcionalitásért, mindig figyelembe véve a polimer kompatibilitást és a befejezési időt.
