- Az átfogó kalibrálás mindent magában foglal a mechanikus ágyszintezéstől az extrudálási áramlás finomhangolásáig.
- A milliméterenkénti lépések és a hőmérséklet pontos szabályozása kulcsfontosságú az olyan hibák elkerülése érdekében, mint a szálkásodás vagy az alulextrúzió.
- A speciális tesztdarabok használata lehetővé teszi a hardverek méretpontosságának és rétegtapadásának validálását.

Ha már merészkedtél az additív gyártás világába, akkor tudod, hogy nem elég egyszerűen megnyomni a nyomtatás gombot és reménykedni a varázslatban. Ahhoz, hogy egy alkatrész elsőre tökéletesen illeszkedjen, különösen, ha valós tárgyakat, például egy összetett szögekkel rendelkező óracsatot próbálsz modellezni, hihetetlenül precíz nyomtatóra van szükséged. Nincs annál frusztrálóbb, mint amikor valami milliméteres pontossággal megtervezel valamit, majd rájössz, hogy a méretek teljesen eltérnek, amikor kijön a nyomtatóból.
Egy megfelelően beállított nyomtató alapvető fontosságú ahhoz, hogy az anyag megfelelően tapadjon, és a felületek tisztaak legyenek. Néha összekeverjük egy paraméter egyszerű beállítását, például a hőmérséklet növelését, az alapos kalibrálással . Míg az előbbi egy apró beállítás, a kalibrálás egy szisztematikus mérési és tesztelési folyamat, amely harmonizálja az összes hardvert, a motoroktól a fúvókáig, így azok zökkenőmentesen működnek együtt.
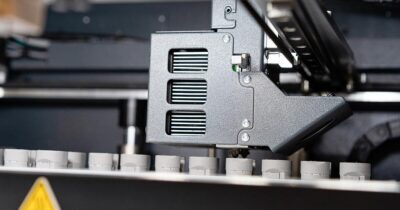
Mikor érdemes elkezdeni a kalibrálást?

Nem kell megszállottnak lenned, de vannak olyan helyzetek, amikor elengedhetetlen a beállítások ellenőrzése. A leglogikusabb ezt akkor tenni, amikor először összeszereled a gépet , vagy ha mozgatnod kellett, mivel bármilyen ütődés elmozdíthatja a tengelyeket. Az is ajánlott, hogy általános ellenőrzést végezz bármilyen mechanikus alkatrész cseréje, a firmware frissítése után, vagy ha azt veszed észre, hogy a nyomatokon visszatérő hibák kezdenek megjelenni, amelyek korábban nem voltak ott.
Az alapvető kalibrálás ABC-je: Ágy, fúvóka és tengelyek

A nyomat leválásának megakadályozása és a hibátlan első réteg biztosítása érdekében elengedhetetlen a nyomtatóplatform megfelelő szintezése. Ha az ágy megdől, a fúvóka túl messze lehet, ami megakadályozza a filament letapadását, vagy túl közel, ami károsíthatja a nyomtatási felületet vagy elakadásokat okozhat. Ennek két módja van: manuálisan, a klasszikus papírtrükkkel, hogy enyhe ellenállást érezzünk, és automatikusan, olyan érzékelők segítségével, mint a BLTouch, amelyek intelligensen állítják be a Z tengelyt .
Másrészt nem feledkezhetünk meg a függőlegességről sem. Létfontosságú ellenőrizni, hogy a Z-tengely tökéletesen egyenes, és hogy az X-tengely simán mozog-e rángatás vagy holtjáték nélkül. A fejlettebb berendezéseknél, mint például az IDEX kétfejes rendszereinél, a dolgok kicsit bonyolultabbá válnak, mivel biztosítani kell, hogy mindkét fúvóka milliméteres pontossággal legyen beállítva . Ha többféle anyagból készült alkatrészeket nyomtatunk, a két nyomtatófej közötti bármilyen eltérés a rétegek illesztésének eltolódását okozza, ezért a mikronos pontosságú finomkalibrálás az egyetlen módja a katasztrófa elkerülésének.
Az extruder elsajátítása és a milliméterenkénti lépések

Az egyik terület, ahol az emberek gyakran eltévednek, a milliméterenkénti lépések (e-lépések) számában rejlik. Lényegében ez mondja meg a motornak, hogy pontosan mennyit kell elforgatnia egy milliméter műanyag kinyomásához. Ha ez nem sikerül, túlextrudálás (túl sok anyag és terjedelmes alkatrészek) vagy alulextrudálás (rések és ridegség) fordul elő. Ennek javítására a legmegbízhatóbb módszer az, ha megjelöljük a filamentet , például 120 mm-re az extrudertől, megkérjük a gépet, hogy extrudáljon 100 mm-t, és megmérjük, hogy mennyi extrudálódott valójában. Ha nem a várt 20 mm, akkor egy matematikai képletet kell használni az érték frissítéséhez a firmware-ben , és menteni a változtatásokat.

Speciális beállítások: Áramlás, visszahúzás és hő

Miután a mechanikát tisztáztuk, áttérünk a szoftverre és az anyag kémiájára. Az áramlási sebesség az anyag ténylegesen kijövő százalékos aránya; még ha az extruder megfelelően is működik, minden filament másképp viselkedik, és előfordulhat, hogy a szeletelőben 95% és 105% között kell beállítani a százalékos értéket a pontos falvastagság eléréséhez.
A nyomtatott alkatrészek által hátrahagyott bosszantó szálak vagy "szőrszálak" elkerülése érdekében kalibrálni kell a visszahúzást. Ez magában foglalja az optimális pont megtalálását, ahol a fúvóka mozgás közben pontosan a megfelelő mennyiségű filamentet húzza vissza. Ha túlzásba viszi, elakadást okozhat; ha nem, az alkatrész pókhálóra hasonlít. A probléma megoldásának legjobb módja egy speciális visszahúzási teszt kinyomtatása és az eredmények megfigyelése.
Végső soron a hőmérséklet a meghatározó tényező a folyékonyság tekintetében. A PLA-val való nyomtatás nem ugyanaz, mint a PETG-vel vagy ABS-sel történő nyomtatás, ezért javasoljuk, hogy a megfelelő anyag kiválasztásához tekintse meg a PETG vs. PLA összehasonlító útmutatót . Ideális esetben hőmérséklet-szabályozó rendszerrel kell nyomtatni , ahol a gép néhány rétegenként változtatja a hőmérsékletet. Ez lehetővé teszi, hogy vizuálisan lássa, melyik hőmérsékleti szinten van jobb tapadás, kevesebb vetemedés és optimális felületkezelés.
Érvényesítési eszközök és alkatrészek
A vaktesztek elkerülése érdekében léteznek kifejezetten a gép tesztelésére tervezett modellek. A kalibrációs kocka elengedhetetlen a tényleges méretek tolómérővel történő méréséhez, míg a vékony falú darabokat az anyagfelesleg kimutatására használják . Ezenkívül a legaprólékosabb munkákhoz külső eszközök is rendelkezésre állnak, például digitális szíjfeszesség-mérők , amelyek biztosítják, hogy a motorok ne sérüljenek, és a körök ne oválisak legyenek.
A fizikai szintezéstől a termikus optimalizálásig terjedő módszeres folyamat az, ami megkülönbözteti a közepes nyomatokat a professzionális daraboktól. A precíz mérőeszközök, az áramlásvizsgálat és az állandó hardverhangolás kombinálásával minimalizálható az anyagpazarlás, és minden terv, függetlenül a geometriájának összetettségétől, garantáltan teljes méretpontossággal készül el.

Index