- 산업 측정에 있어 범위, 스팬 및 전체 스케일의 기본 정의.
- 제어 시스템에서 센서의 신호를 디스플레이로 전달하는 과정.
- 작동 정확도를 보장하기 위한 교정 및 반복 검증의 중요성.
- 계측기 설치 시 흔히 발생하는 측정 오류와 중요 요인을 파악합니다.
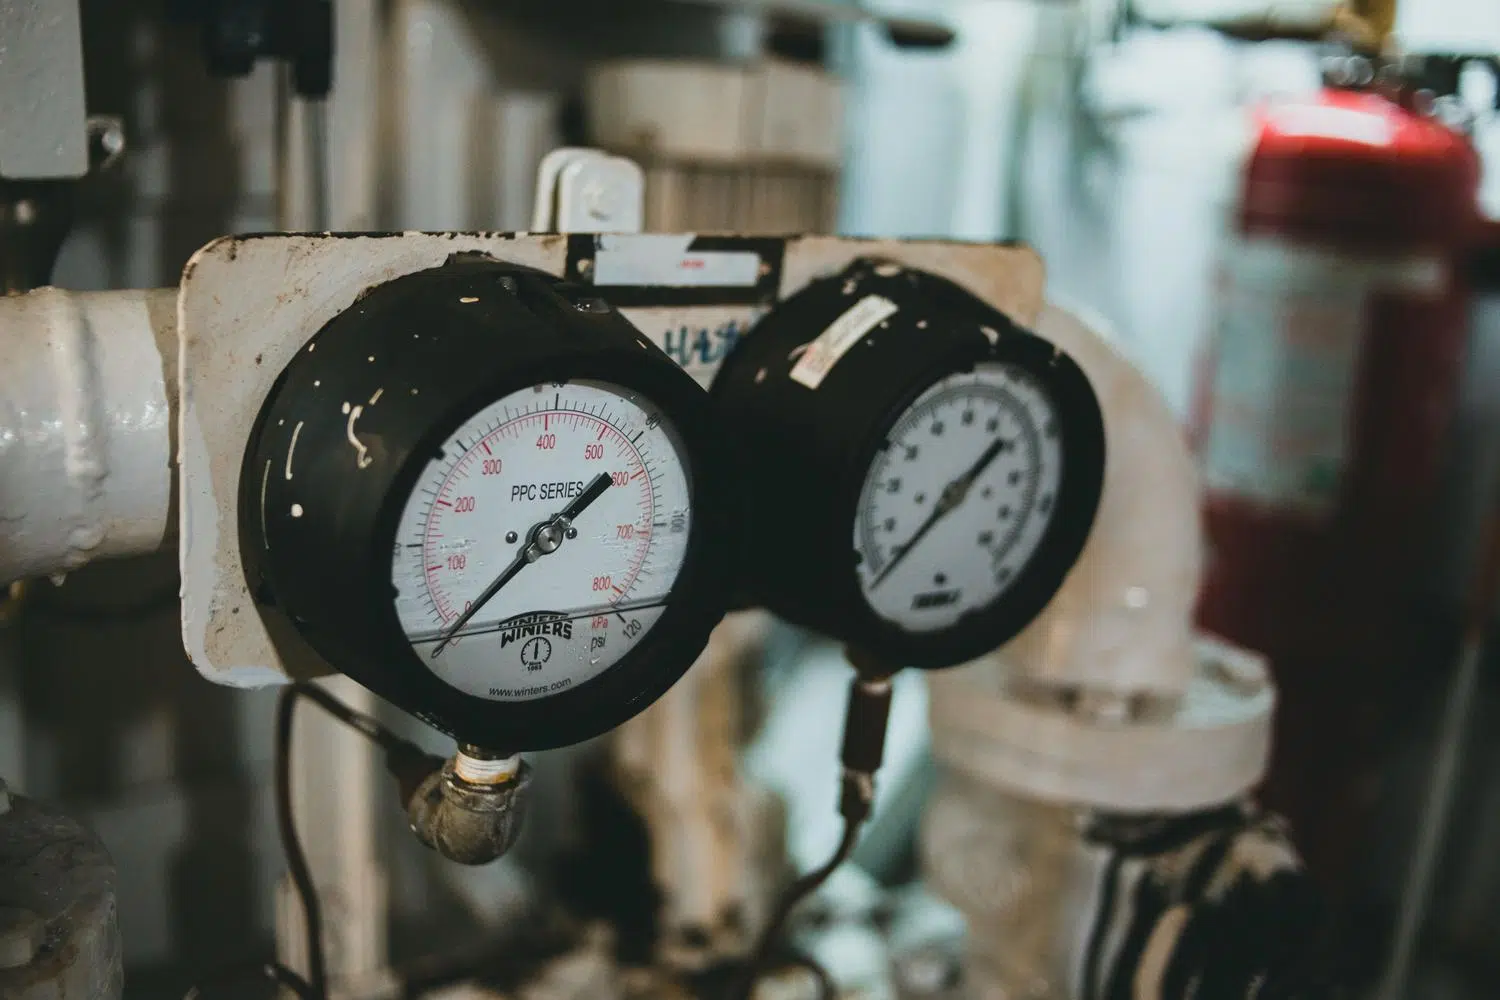
산업 공정 자동화 의 세계를 탐구할 때 , 기본 사항을 간과해서는 안 됩니다. 대규모 계측이란 탱크의 압력이나 용광로의 열과 같은 물리량을 기계가 이해하고 작업자가 쉽게 읽을 수 있는 신호로 변환하는 기술입니다.
이 모든 것이 원활하게 작동하려면 공통된 언어가 필요합니다. 단순히 어떤 수치가 "많다" 또는 "적다"라고 말하는 것만으로는 충분하지 않습니다. 공장에서 예상치 못한 문제가 발생하지 않도록 작동 한계 와 장비가 해당 범위 내에서 어떻게 작동하는지를 매우 정밀하게 정의해야 합니다.

핵심 개념: 범위, 폭, 그리고 척도의 깊이

계측기 기술자와 같은 용어를 사용하기 위해서는 자주 혼동되지만 분명히 다른 세 가지 용어를 구분해야 합니다. 첫째, 범위( range) 가 있습니다 . 이는 기본적으로 계측기가 제조된 한계값을 나타냅니다. 최소값(LRV, Lower Range Value)과 최대값(URV, Upper Range Value)으로 정의됩니다. 말하자면 계측기의 "작동 범위"인 셈입니다.
다음은 스팬(span) 입니다 . ANSI/ISA S51.1 표준에 따르면 스팬은 두 한계값의 대수적 차이입니다. 계산 방법은 매우 간단합니다. 하한값에서 상한값을 빼면 됩니다. 예를 들어, -20°F에서 60°F까지 측정하는 온도계의 스팬은 80°F입니다 . 표준 4-20mA 전기 신호에도 동일하게 적용되며, 스팬은 정확히 16mA입니다.
마지막으로, 최대 눈금은 기기가 기록하거나 표시할 수 있는 절대 최대값을 의미합니다. 예를 들어 200~1000°F 범위의 바이메탈 온도계를 사용하면 최대 눈금은 당연히 1000°F 가 됩니다.

신호 흐름 및 산업적 규모 확장

대부분의 현대식 공장에서는 현장에서 제어실로 정보가 송신기를 통해 전달됩니다. 이 장치들은 유량, 레벨, 온도, 압력 과 같은 기본 변수 뿐만 아니라 pH, 밀도와 같은 보다 세부적인 변수도 측정합니다. 목표는 이러한 물리적 측정값을 인코딩하고, 케이블을 통해 전송되는 동안 손실 없이 보존될 수 있도록 크기를 조정하는 것입니다.
이 과정에서 모니터링해야 할 주요 스케일은 세 가지입니다. 첫째는 실제 공정 압력 (예: 0~5 bar)입니다. 둘째는 루프 스케일로, 거의 항상 4~20mA 의 전류입니다 . 마지막으로, 작업자가 화면에서 볼 수 있는 표시 스케일이 있는데, 이는 일반적으로 0~100%의 백분율 로 표시됩니다.
기술적인 과정은 매우 흥미롭습니다. 센서가 압력을 감지하면 ADC 변환기가 이를 디지털 신호로 변환하고, 마이크로프로세서가 설정된 URV 및 LRV 값에 따라 신호를 스케일링한 다음 , 마지막으로 DAC 변환기가 이를 다시 전류 신호로 변환하여 기술실로 보냅니다.
기술자의 역할과 교정의 중요성

계측 기술자는 전체 시스템이 제대로 작동하는지 확인하는 책임을 맡고 있습니다. 그들의 일상 업무는 프로젝트 사양에 맞춰 새 장비의 작동 범위를 조정하는 것입니다. 이를 위해서는 P&ID 도면 부터 아날로그 및 디지털 제어 이론에 이르기까지 모든 것을 철저히 이해해야 합니다.
바로 이 지점 에서 교정이 중요해집니다. 교정이란 측정 장비의 판독값을 훨씬 더 정밀한 측정 표준과 비교하는 간단한 과정입니다. 새 장비를 도입할 때 운송 중 장비 구성에 문제가 발생했는지 확인하기 위해, 또는 공정이 변경되어 기존 측정 범위가 더 이상 적합하지 않을 때 교정을 실시하는 것은 매우 중요합니다. 적절한 교정은 충분한 감도와 정확도를 보장합니다.

반복문 및 발생 가능한 오류 검증

장비 설치가 완료되었다고 해서 모든 것이 정상적으로 작동한다고 단정할 수는 없습니다. 회로 점검이 필수적입니다. 점검 과정에서는 현장에서 알려진 신호 (일반적으로 4~20mA 전류 발생기 사용)를 주입하고 제어 시스템(HMI) 디스플레이에 예상 값과 정확히 일치하는지 확인합니다. 이 작업은 현장 기술자와 제어실 기술자가 협력하여 수행해야 합니다.
하지만 모든 것이 순조로운 것은 아닙니다. 여러 가지 오류가 측정 결과를 망칠 수 있습니다. 시차 오류는 작업자가 눈금을 잘못된 각도에서 볼 때 발생하며, 눈금 오류는 지표가 눈금과 완벽하게 일치하지 않아 반올림된 값이 나올 때 발생합니다. 또한 작업자의 피로나 부주의로 인한 공정 오류 와 실제 값과 측정값 사이의 관계가 더 이상 선형이 아닐 때 발생하는 교정 오류도 있습니다.
설치 시 주요 고려 사항
문제를 예방하려면 센서를 함부로 설치해서는 안 됩니다. 유체의 특성 (점도, 산성도, 입자)과 장비가 설치될 환경 조건을 신중하게 고려해야 합니다. 이를 무시하거나 기술적 타당성 없이 장비를 변경하면 생산 손실은 물론 심각한 안전 위험 이나 환경 오염으로 이어질 수 있습니다.
이러한 위험을 완화하기 위해 오늘날에는 제어 루프 시뮬레이터가 사용됩니다. 이 도구를 사용하면 안전한 환경에서 공정 및 전류 규모로 실험을 수행하고, 플랜트를 위험에 빠뜨리 거나 복잡한 수학적 계산을 하지 않고도 필요한 변경 사항을 예측할 수 있습니다.
적절한 범위 관리, 체계적 오류 제거, 그리고 엄격한 교정은 모든 산업 설비의 효율성을 뒷받침하는 핵심 요소이며, 센서와 작업자 간의 통신이 완벽하게 신뢰할 수 있고 정확하도록 보장합니다.
