
3D 프린터가 마치 제멋대로인 것처럼 작동하여 표면이 거칠거나 실이 거미줄처럼 엉키는 등의 문제를 일으킨 적이 있다면, 그 원인은 습도일 가능성이 매우 높습니다. 이러한 현상은 흡습성 이라고 하며 , 플라스틱이 주변의 수분 분자를 흡수하는 경향 때문에 날씨에 따라 며칠 또는 몇 시간 만에 완벽한 필라멘트가 압출 불량으로 변할 수 있습니다.
이는 단순히 미적인 문제만이 아닙니다. 재료 내부에 갇힌 수분은 핫엔드에 도달했을 때 미세한 증기 폭발을 일으켜 플라스틱의 흐름을 방해합니다. 이로 인해 부품에 기포가 생길 뿐만 아니라 내부 구조가 손상되어 레이어가 제대로 융합되지 않고 시제품의 기계적 강도가 저하됩니다.
필라멘트가 젖었다는 명확한 징후
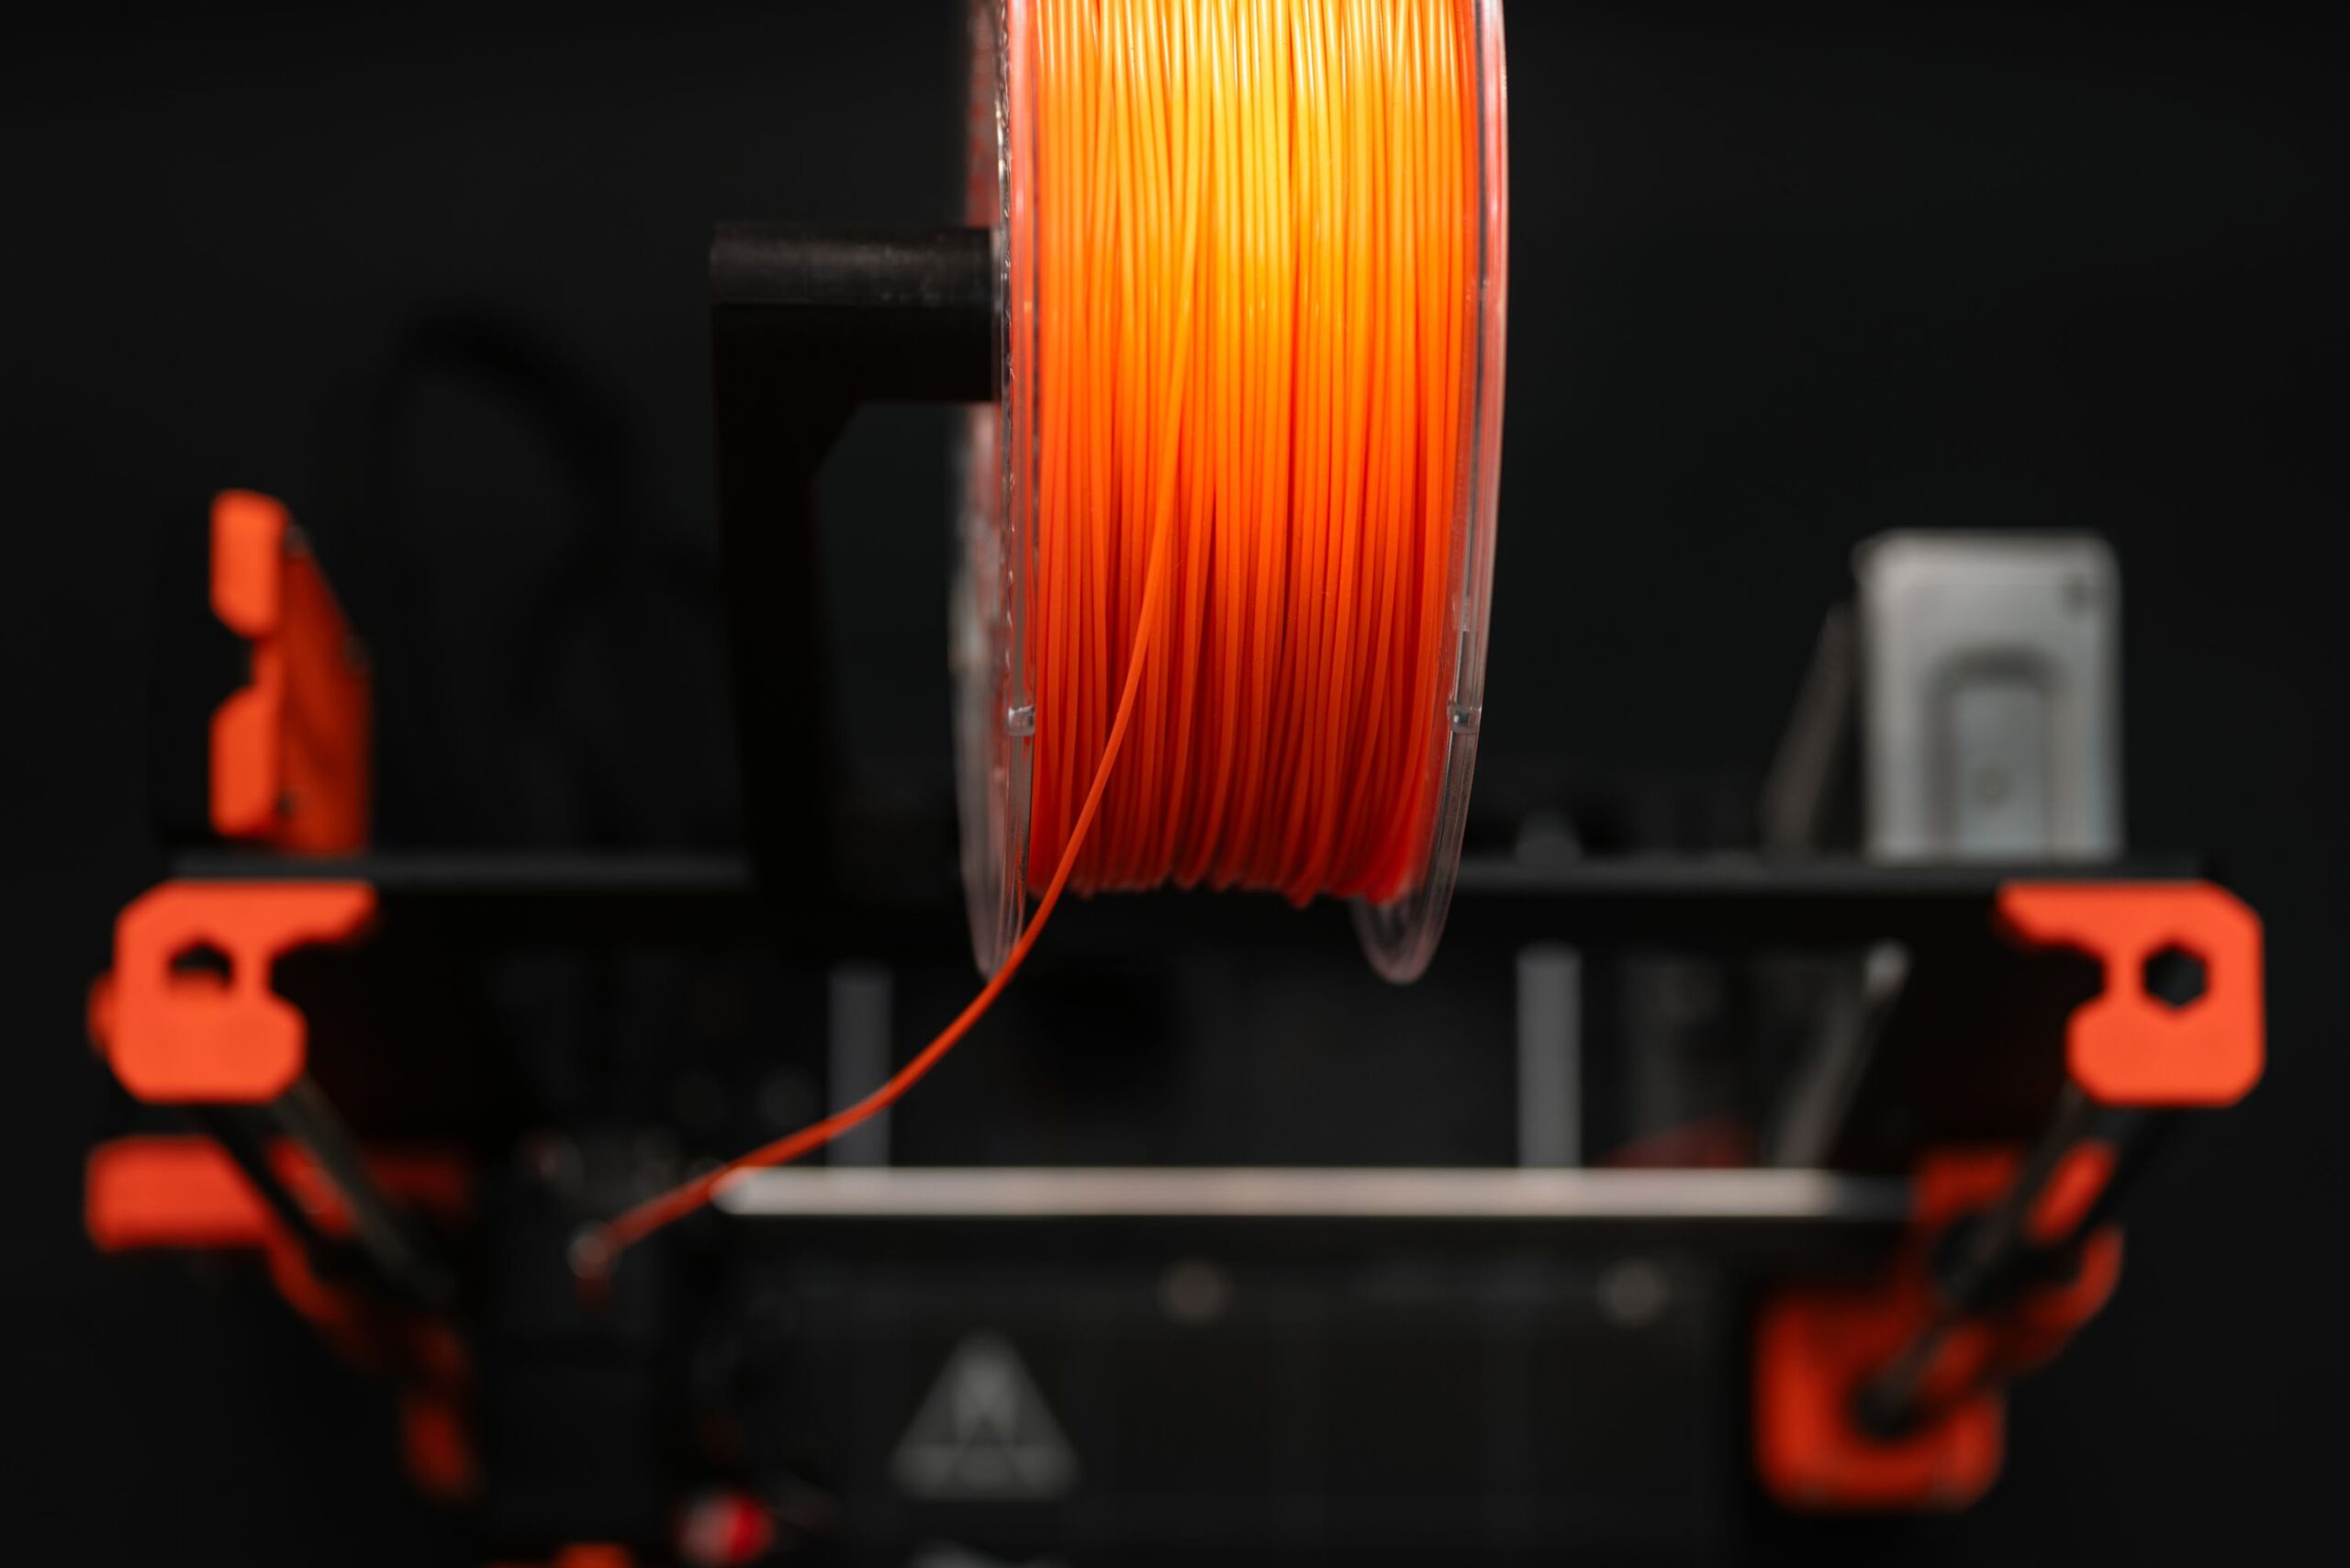
문제를 조기에 발견하는 것은 재료 낭비를 막는 데 매우 중요합니다. 첫 번째 경고 신호는 대개 귀로 확인할 수 있습니다. 노즐에서 분사되는 동안 작은 딸깍거리는 소리나 딱딱거리는 소리가 들리면 물이 빠르게 증발하고 있다는 뜻입니다. 마치 팝콘이 튀는 듯한 소리가 나는데, 이는 무언가 잘못되었다는 신호입니다.
육안으로 확인하면 표면이 오렌지 껍질처럼 울퉁불퉁하고, 필라멘트 후퇴량을 조절해도 해결되지 않는 솜털 같은 실뭉침 현상 이 과도하게 나타나는 것을 알 수 있습니다. 또한 일부 재료는 매우 취약해지는데, 필라멘트를 구부리려고 했을 때 마른 스파게티처럼 부러진다면 재료가 심하게 손상되었다는 명백한 신호입니다.
확실하게 하려면 수동으로 압출 하는 것이 가장 좋습니다 . 노즐을 가열하고 손으로 재료를 밀어내 보세요. 실이 매끄럽고 균일한 선이 아닌 부풀어 오르거나 거품이 생기거나 눈에 띄는 기포가 보이면 즉시 건조해야 합니다.
재료와 습도에 대한 민감도
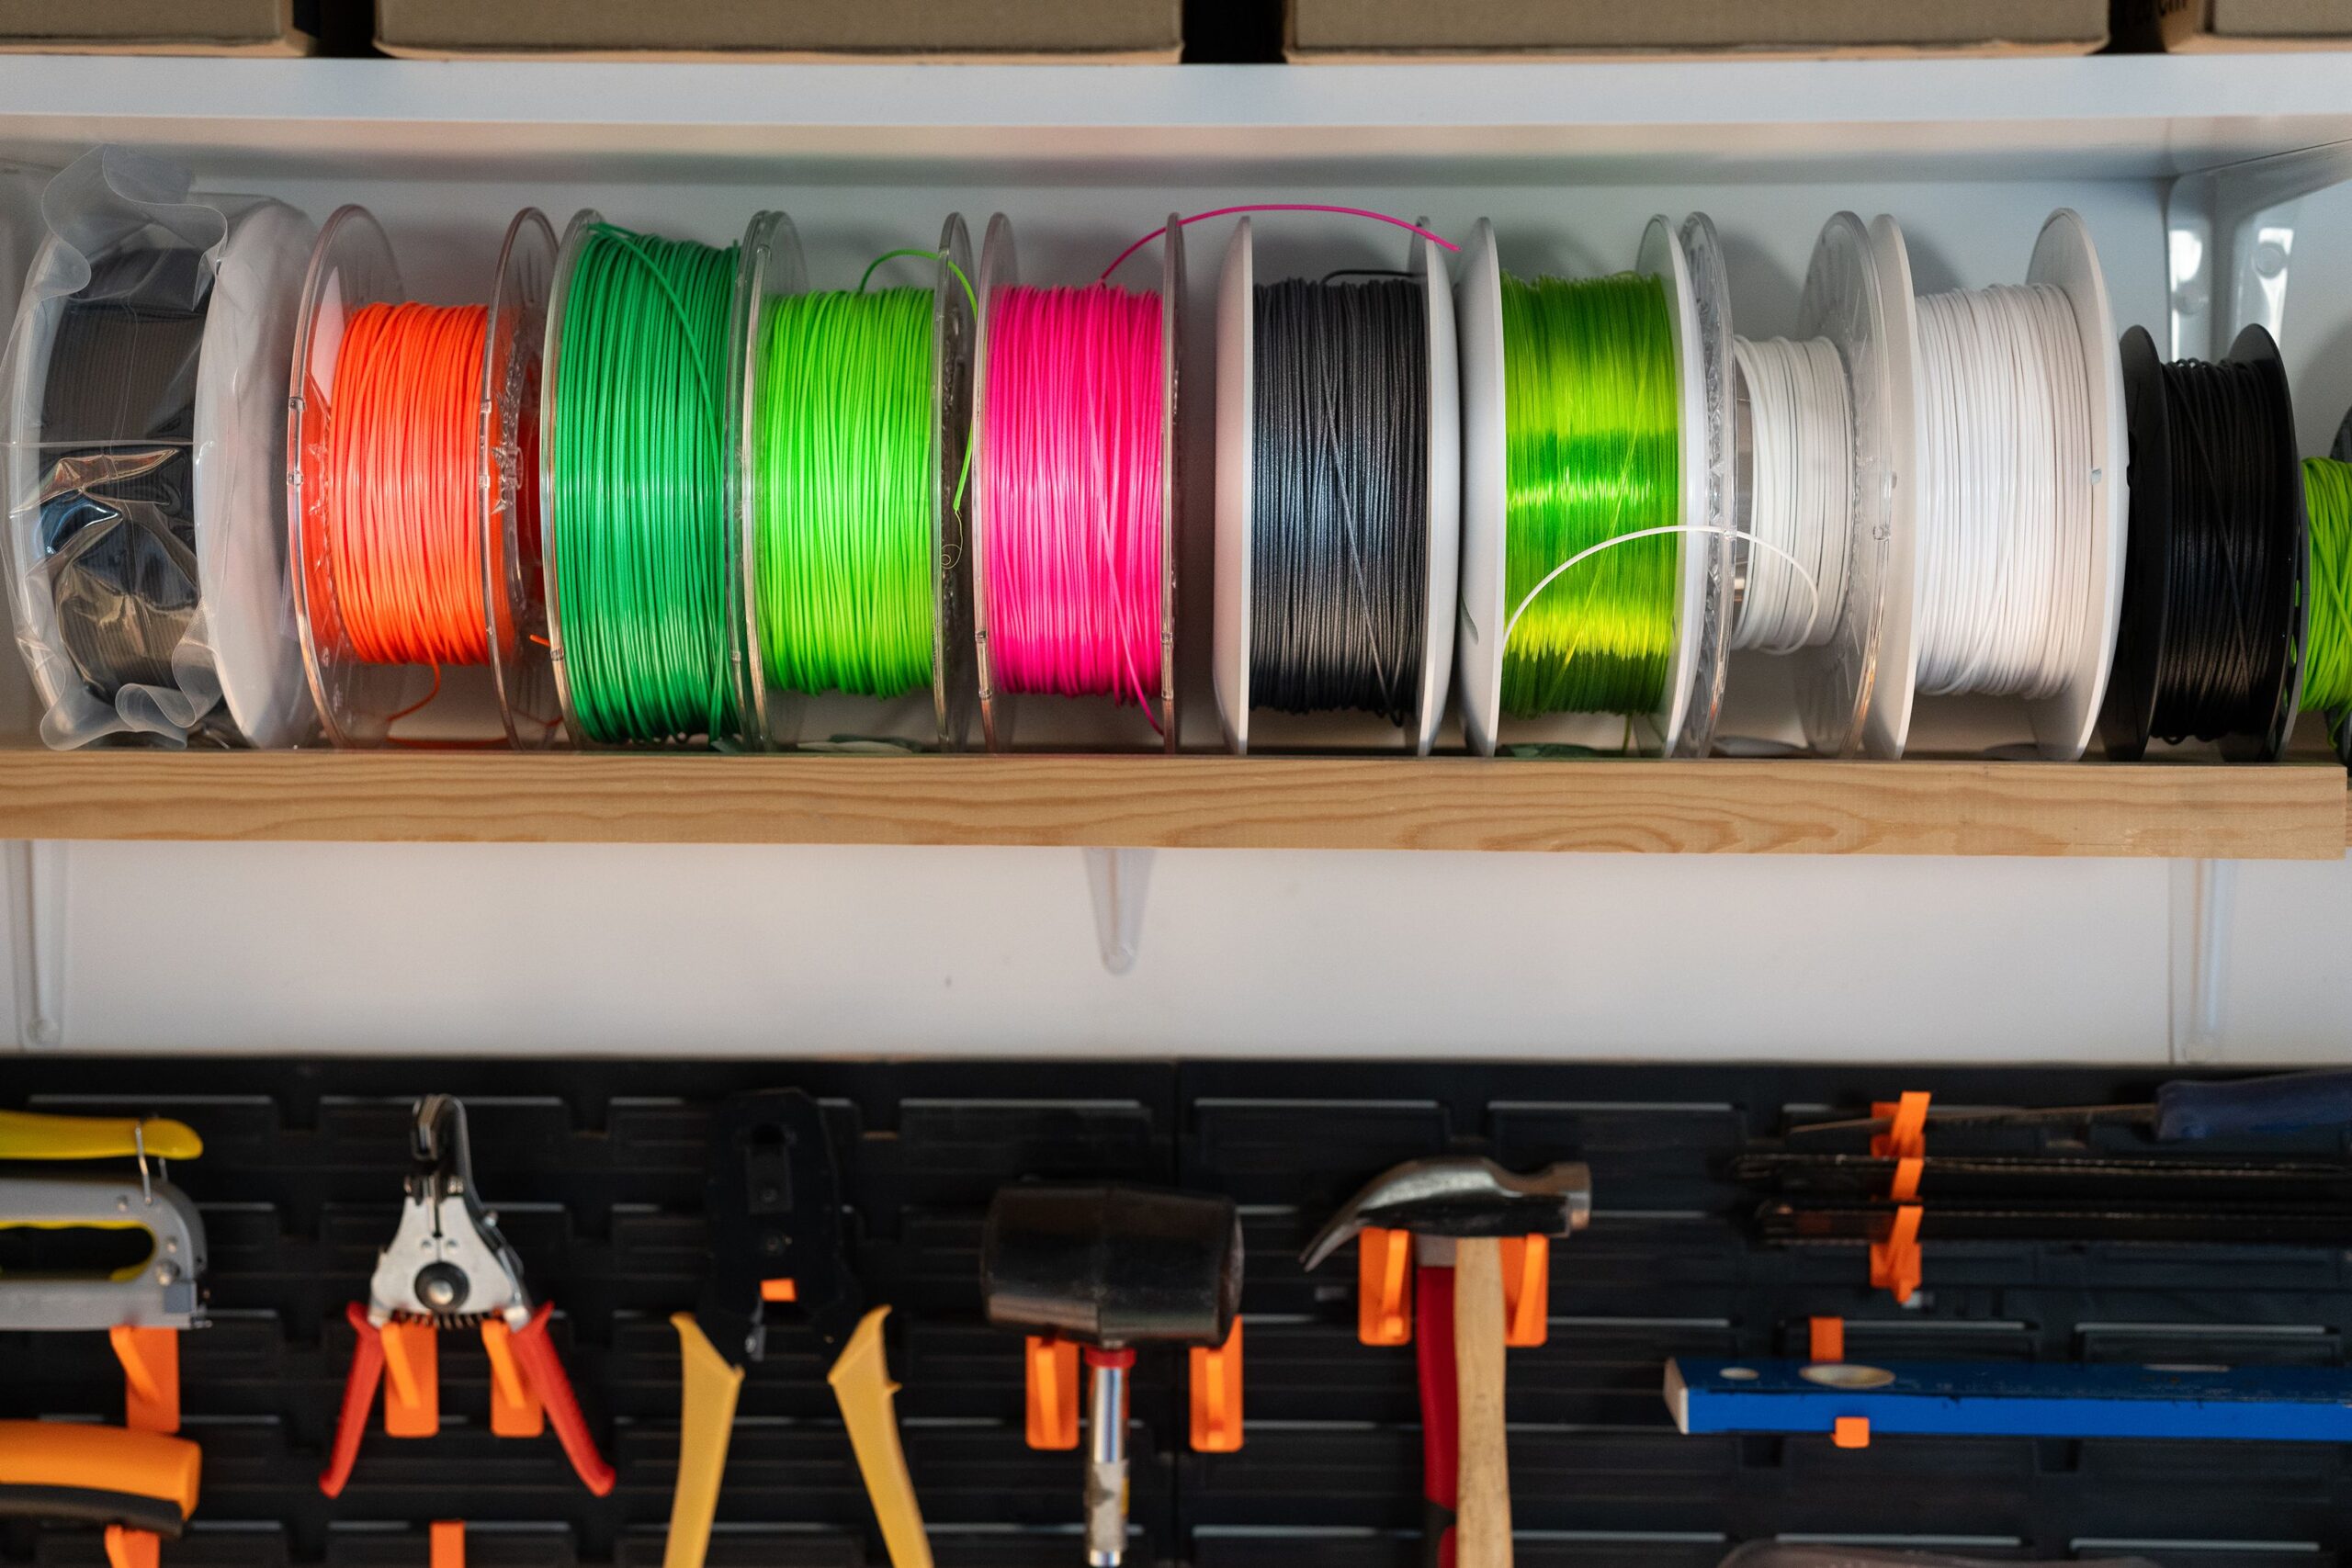
모든 플라스틱이 똑같이 작용하는 것은 아닙니다. PLA는 흡습성이 가장 강한 소재는 아니지만 , 그렇다고 흡습에 완전히 자유로운 것도 아닙니다. 습한 환경에 노출되거나 부적절한 보관 상태로 오랜 시간이 지나면 품질이 저하되기 시작합니다. 반면에 PETG나 TPU와 같은 연성 필라멘트는 스펀지처럼 흡습성이 뛰어나 훨씬 더 세심한 관리가 필요합니다.
기술 소재 분야에서 나일론(PA)은 수분 흡수율이 가장 뛰어납니다. 이 소재는 매우 민감하여 공장에서 갓 나온 새 제품이라도 본격적인 인쇄 작업을 시작하기 전에 건조시키는 것이 좋습니다. 그렇지 않으면 가수분해로 인해 폴리머의 화학적 성질이 저하될 수 있습니다.
필라멘트 건조를 위한 자가 제작 방법
전문 장비가 없을 때는 가정용 장비를 사용할 수도 있지만, 코일이 녹지 않도록 항상 주의해야 합니다. 주방 오븐 은 가장 빠른 방법이지만 온도가 불안정할 수 있어 가장 위험하기도 합니다. 오븐을 사용할 경우 외부 온도계를 반드시 사용하고, 재료가 오븐 벽이나 발열체에 닿지 않도록 해야 합니다.
훨씬 더 안전하고 균형 잡힌 대안은 식품 건조기 입니다 . 공기 흐름을 이용하여 낮고 일정한 온도를 유지하도록 설계되어 3D 프린팅에 이상적입니다. 많은 제작자들이 필라멘트 스풀이 완벽하게 맞도록 트레이 격자를 다듬어 변형 위험 없이 고르게 건조합니다.
좀 더 정확한 방법을 원한다면 프린터의 히팅 베드를 사용할 수 있습니다 . 필라멘트를 가열된 표면에 놓고 골판지 상자나 비닐로 덮어 열을 유지하세요. 이 방법은 효율성은 떨어지지만, 습도가 약간 높은 환경에서 인내심을 갖고 온도를 잘 조절한다면 매우 유용할 수 있습니다.
전자레인지 사용은 어떤 경우에도 피해야 합니다 . 열 분포가 고르지 않아 순식간에 코일이 녹거나, 더 심각하게는 플라스틱이 탈 때 유독 가스가 발생할 수 있습니다.
권장 온도 및 시간 안내
가장 중요한 원칙은 플라스틱이 연화되기 시작하는 온도인 유리전이온도(Tg) 이하에서 건조하는 것입니다 . 과열되면 필라멘트가 감긴 부분 사이에서 서로 달라붙어 스풀을 사용할 수 없게 됩니다.
- PLA / PLA+: 40~50°C에서 4~6시간 동안.
- PETG: 50~65°C에서 4~6시간 동안.
- TPU(유연성): 45~55°C에서 6~8시간 동안.
- ABS/ASA: 60~85°C에서 4~8시간 동안.
- 나일론 및 폴리카보네이트: 70~90°C 사이의 온도에서 12시간 이상 소요될 수 있습니다.
고급 솔루션 및 스토리지
인쇄 작업을 많이 하는 사람이라면 전용 건조 박스 에 투자하는 것이 이상적입니다 . 이러한 장치는 습기를 제거할 뿐만 아니라 내부에서 직접 인쇄할 수 있어 인쇄 과정 중 재료 오염을 방지합니다. 전자공학 애호가라면 ESP32와 PID 제어를 기반으로 Wi-Fi를 통해 습도와 온도를 모니터링하고 OctoPrint와 연동하는 DIY 프로젝트를 진행할 수도 있습니다.
필라멘트가 완전히 건조되면 그 상태를 유지하는 것이 중요합니다. 가장 쉬운 방법은 밀폐된 지퍼백 에 넣어 최대한 공기를 빼고 실리카겔을 넣어 보관하는 것입니다. 필라멘트가 많다면 실리콘 뚜껑이 있는 밀폐 플라스틱 용기가 가장 좋으며, 습도를 20% 이하로 유지하는 것이 이상적입니다.
좀 더 숙련된 사용자라면 직접 드라이 박스를 제작하는 것이 좋습니다. 드라이 박스는 스풀 홀더가 있는 밀폐 용기와 필라멘트를 익스트루더로 직접 전달하는 PTFE 튜브로 구성되어 있으며, 지속적인 건조가 필요 없는 보호 환경을 제공합니다.
습도 조절은 전문가 수준의 인쇄물과 쓸모없는 플라스틱 더미를 가르는 핵심 요소입니다. 각 재료에 맞는 정확한 건조, 제습제를 사용한 밀폐 보관, 그리고 문제 조기 발견 능력을 결합하면 어떤 환경에서든 최고의 품질과 기계적 강도를 갖춘 인쇄물을 제작할 수 있습니다.