- E-žingsniai apibrėžia tikslų ryšį tarp variklio žingsnių ir ekstruzinio kaitinimo siūlelio milimetro.
- Neteisingas kalibravimas sukelia struktūrinius gedimus, tokius kaip nepakankamas išspaudimas arba šiurkštūs paviršiai dėl per didelio išspaudimo.
- Procesui reikia išmatuoti faktinį išstumtos medžiagos kiekį ir pakoreguoti programinę įrangą naudojant matematines formules.
- Tai yra privalomas bazinis nustatymas prieš kalibruojant srautą, temperatūrą arba atitraukimą.
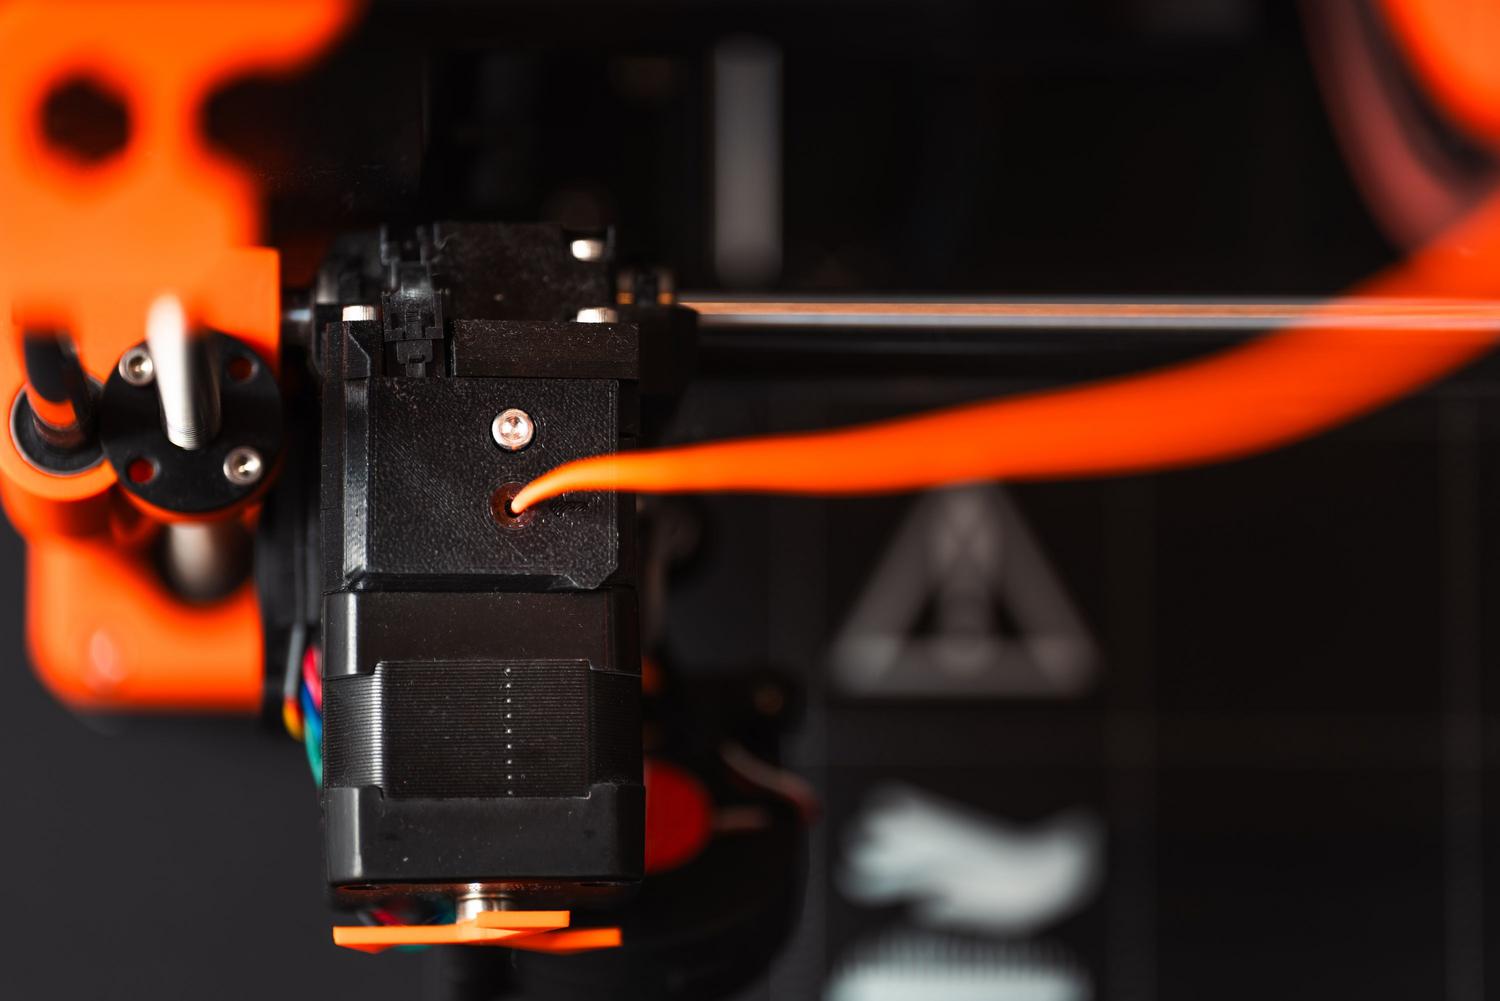
Jei pastebite, kad jūsų spaudiniai išeina ne visai tinkamai, problema gali būti ne temperatūra ar dizainas, o tai, kad jūsų spausdintuvas neišspaudžia reikiamo kiekio kaitinimo siūlelio. Kalibruojant e-steps, spausdintuvui iš esmės nurodoma, kiek kaitinimo siūlelio reikia spausti, kad prašomas 1 mm iš tikrųjų būtų 1 mm, taip sukuriant pagrindą bet kokiems vėlesniems koregavimams, kad jie būtų prasmingi.
Daugelis žmonių iš karto imasi reguliuoti srautą pjaustyklėje, tačiau jei ekstruderio variklis netinkamai sukonfigūruotas, tai tas pats, kas bandyti paslėpti saulę pirštu. Jei ekstruderis sugenda, ekstruzija bus nepakankama arba per didelė , todėl sienelės bus silpnos, atsiras erzinančių tarpų arba, atvirkščiai, gumbų ir šiurkštaus paviršiaus, kuris atrodys kaip mūšio laukas.

Kodėl svarbu reguliuoti ekstruderio žingsnius?
Tinkamai sureguliuotas ekstruderis užtikrina nuoseklų ir tikslų medžiagos nusodinimą . Kai variklis stumia mažiau medžiagos nei būtina, detalė praranda konstrukcijos vientisumą, todėl atsiranda tipinių tarpų, kurie silpnina detalę. Ir atvirkščiai, jei naudojama per daug medžiagos, atsiranda siūlių ir defektų, todėl šlifuojant tenka praleisti valandas.
Be to, tikslus kalibravimas yra vienintelis būdas užtikrinti tinkamą sluoksnio sukibimą ir išvengti sluoksnių atsiskyrimo. Jei srautas netolygus, detalė gali deformuotis arba atramos gali netinkamai nulupti, sugadindamos valandų valandas darbo dėl paprasto pakopų nesutapimo.
Reikės įrankių
Šis procesas nereikalauja nieko ypatingo, tačiau reikalauja tikslumo. Įsitikinkite, kad turite po ranka:
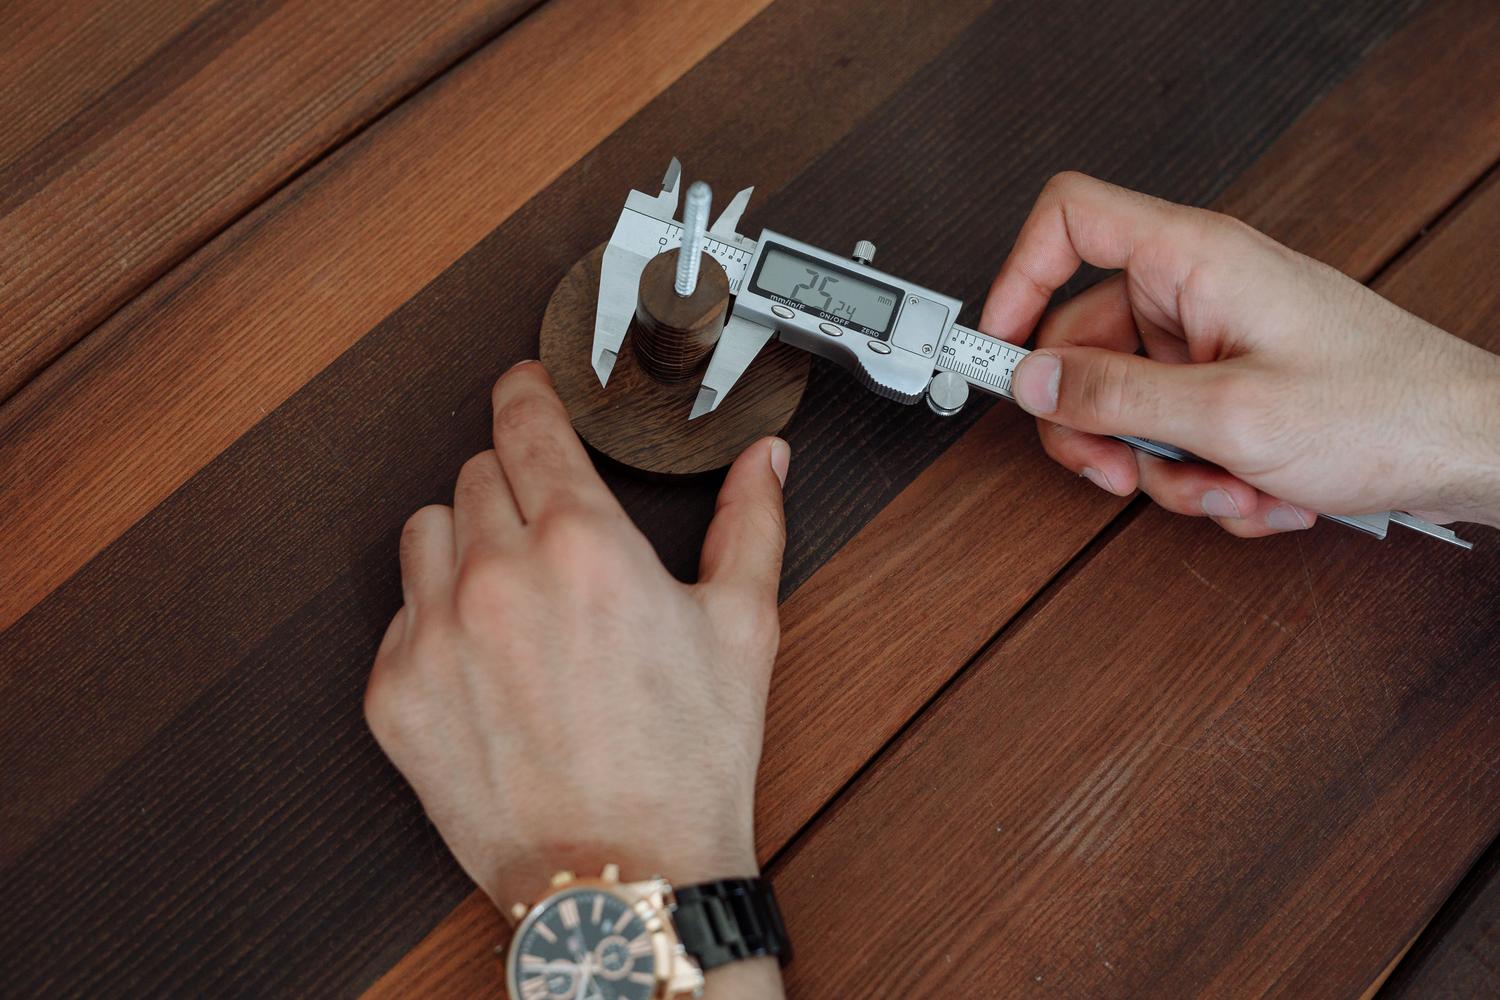
- Un skaitmeninis suportas arba labai patikima liniuotė tiksliam milimetrų matavimui.
- Un nuolatinis žymeklis žymėti kaitinimo siūlelį.
- Jūsų įprasta laminavimo programinė įranga arba tokia programa kaip Pronterface siųsti G kodo komandas.
- Standusis siūlas ( PLA paprastai yra geriausias (dėl to, dėl savo stabilumo).
Žingsnis po žingsnio kalibravimo vadovas
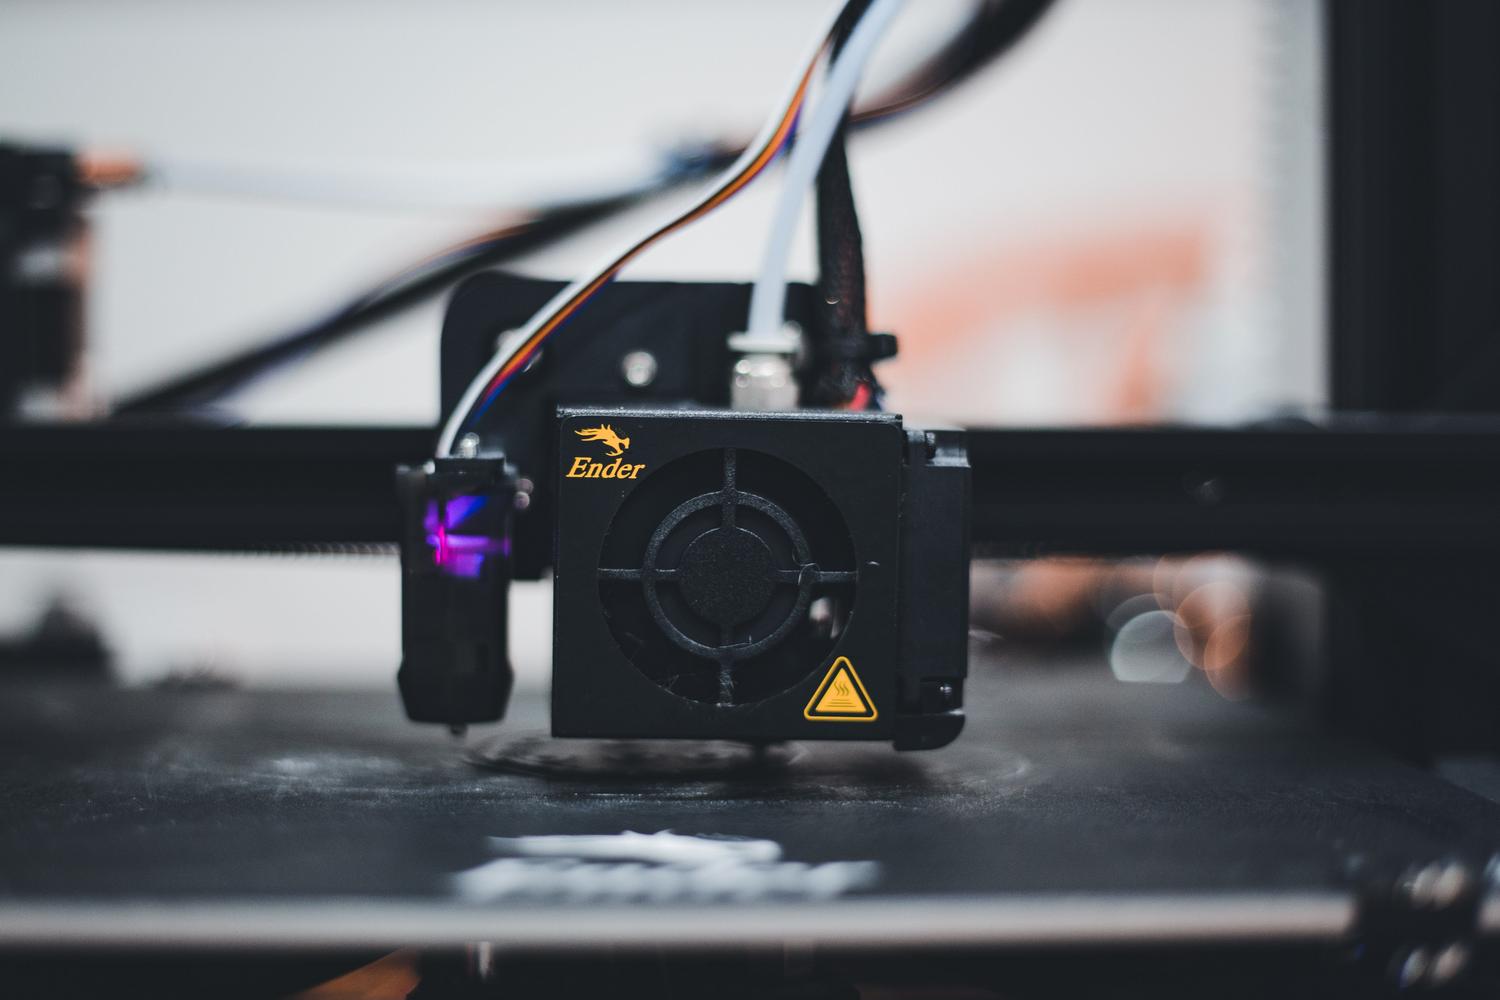
Prieš pradėdami, įkaitinkite ekstruderį iki medžiagos darbinės temperatūros, kad plastikas tekėtų be apribojimų ir nebūtų trinties, kuri iškraipytų matavimą.
1 veiksmas: kaitinimo siūlelio žymėjimas. Kad atskaitos taškas nebūtų paslėptas ekstruderio korpuse, rekomenduoju pažymėti kaitinimo siūlelį 110 mm atstumu nuo įleidimo angos . Tokiu būdu, išspaudę norimą kiekį, vis tiek turėsite šiek tiek erdvės patogiam matavimui.
2 veiksmas: paleiskite ekstruziją. Prijunkite spausdintuvą prie kompiuterio ir nusiųskite komandą G1 E100 F100 . Tai nurodo įrenginiui išspausti 100 mm medžiagos lėtu ir stabiliu greičiu, kad slėgis ant karštojo galo nepaveiktų rezultato.
3 veiksmas: rezultato matavimas. Išmatuokite atstumą nuo padarytos žymės iki ekstruderio įleidimo angos. Jei vertė yra lygiai 10 mm , jums pasisekė ir jums nereikia nieko liesti! Jei ji skiriasi, tai reiškia, kad yra klaida, kurią reikia ištaisyti.
4 veiksmas: gaukite dabartinę reikšmę. Jums reikia žinoti, kokiems žingsniams spausdintuvas šiuo metu sukonfigūruotas. Nusiųskite komandą M503 ir ieškokite eilutės, kuri prasideda M92 ; skaičius po E reikšmės nurodo jūsų dabartinius e žingsnius.
5 veiksmas: naujos vertės apskaičiavimas. Pirmiausia apskaičiuokite, kiek medžiagos buvo faktiškai išspausta, atimdami galutinį matavimą iš pradinių 110 mm. Tada taikykite šią formulę: (100 mm × Dabartiniai žingsniai) / Faktinis išspaustas atstumas = Nauji žingsniai.
6 veiksmas: išsaugokite konfigūraciją. Norėdami pritaikyti pakeitimą, nusiųskite komandą M92 E , pakeisdami skliaustus savo rezultatu. Labai svarbu: tada nusiųskite komandą M500 , kad reikšmė būtų išsaugota EEPROM atmintyje ir nebūtų ištrinta išjungus įrenginį.
7 veiksmas: Patikrinimas. Išjunkite spausdintuvą, įjunkite jį ir dar kartą atlikite 100 mm bandymą, kad patvirtintumėte, jog matavimas dabar tikslus.
Ypatingi atvejai: „Klipper“ ir kitos programinės įrangos
Jei naudojate „Klipper“ , pamirškite apie M92 komandą, nes ji neveikia taip pat, kaip „Marlin“. „Klipper“ programoje parametrą „rotation_distance“ reikia rasti faile „printer.cfg“. Formulė šiek tiek pasikeičia: dabartinį sukimosi atstumą padauginate iš numatomos ir faktinės išvesties santykio.
„Marlin“ naudotojams : jei pastebite, kad ekstruzijos greitis, nepaisant atliktų veiksmų, yra neteisingas, patikrinkite, ar programinė įranga suderinama su jūsų plokšte (pavyzdžiui, šiuolaikinėse plokštėse naudokite 32 bitų versiją), kad išvengtumėte ryšio klaidų ar greičio problemų.
Ką daryti sukalibravus žingsnius?
Kai variklis stumia tikslų plastiko kiekį, galite pereiti prie kitų reguliavimo darbų. Loginė tvarka būtų tokia: temperatūros bokštas optimaliai medžiagos temperatūrai parinkti, tada srauto daugiklis sienelės tankiui reguliuoti ir galiausiai susitraukimo bandymai sriegiams pašalinti.
Atminkite, kad jei atliekate išsamią techninę priežiūrą, pavyzdžiui, valote ekstruderį arba keičiate antgalį, primygtinai rekomenduojama dar kartą atlikti šį procesą, kad būtų užtikrintas optimalus našumas.
Užtikrinti, kad ekstruderio variklis judintų tikslų kaitinimo siūlelio kiekį, yra pirmas svarbus žingsnis norint sėkmingai spausdinti, pašalinant nepakankamo išspaudimo problemas ir leidžiant srauto bei temperatūros nustatymams veikti patikimai ir realistiškai.