
Ja kādreiz esat juties tā, it kā jūsu 3D printerim būtu sava prāta un tas nolemtu jūs sabotēt ar raupjām apdarēm vai diegiem, kas izskatās pēc zirnekļu tīkliem, visticamāk, vaininieks ir mitrums. Šī parādība, tehniski pazīstama kā higroskopiskums , ir plastmasas tendence absorbēt ūdens molekulas no apkārtējās vides, dažu dienu vai pat stundu laikā, atkarībā no laika apstākļiem, pārvēršot perfektu spoli par ekstrūzijas murgu.
Tas nav tikai estētikas jautājums; materiālā iesprostotais ūdens izraisa tvaika mikroeksplozijas, kad tas sasniedz karsto galu, pārtraucot plastmasas plūsmu. Tas ne tikai piepilda detaļu ar burbuļiem, bet arī apdraud iekšējo struktūru, neļaujot slāņiem pareizi saplūst un sabojājot prototipu mehānisko izturību.
Skaidras pazīmes, ka kvēldiegs ir mitrs
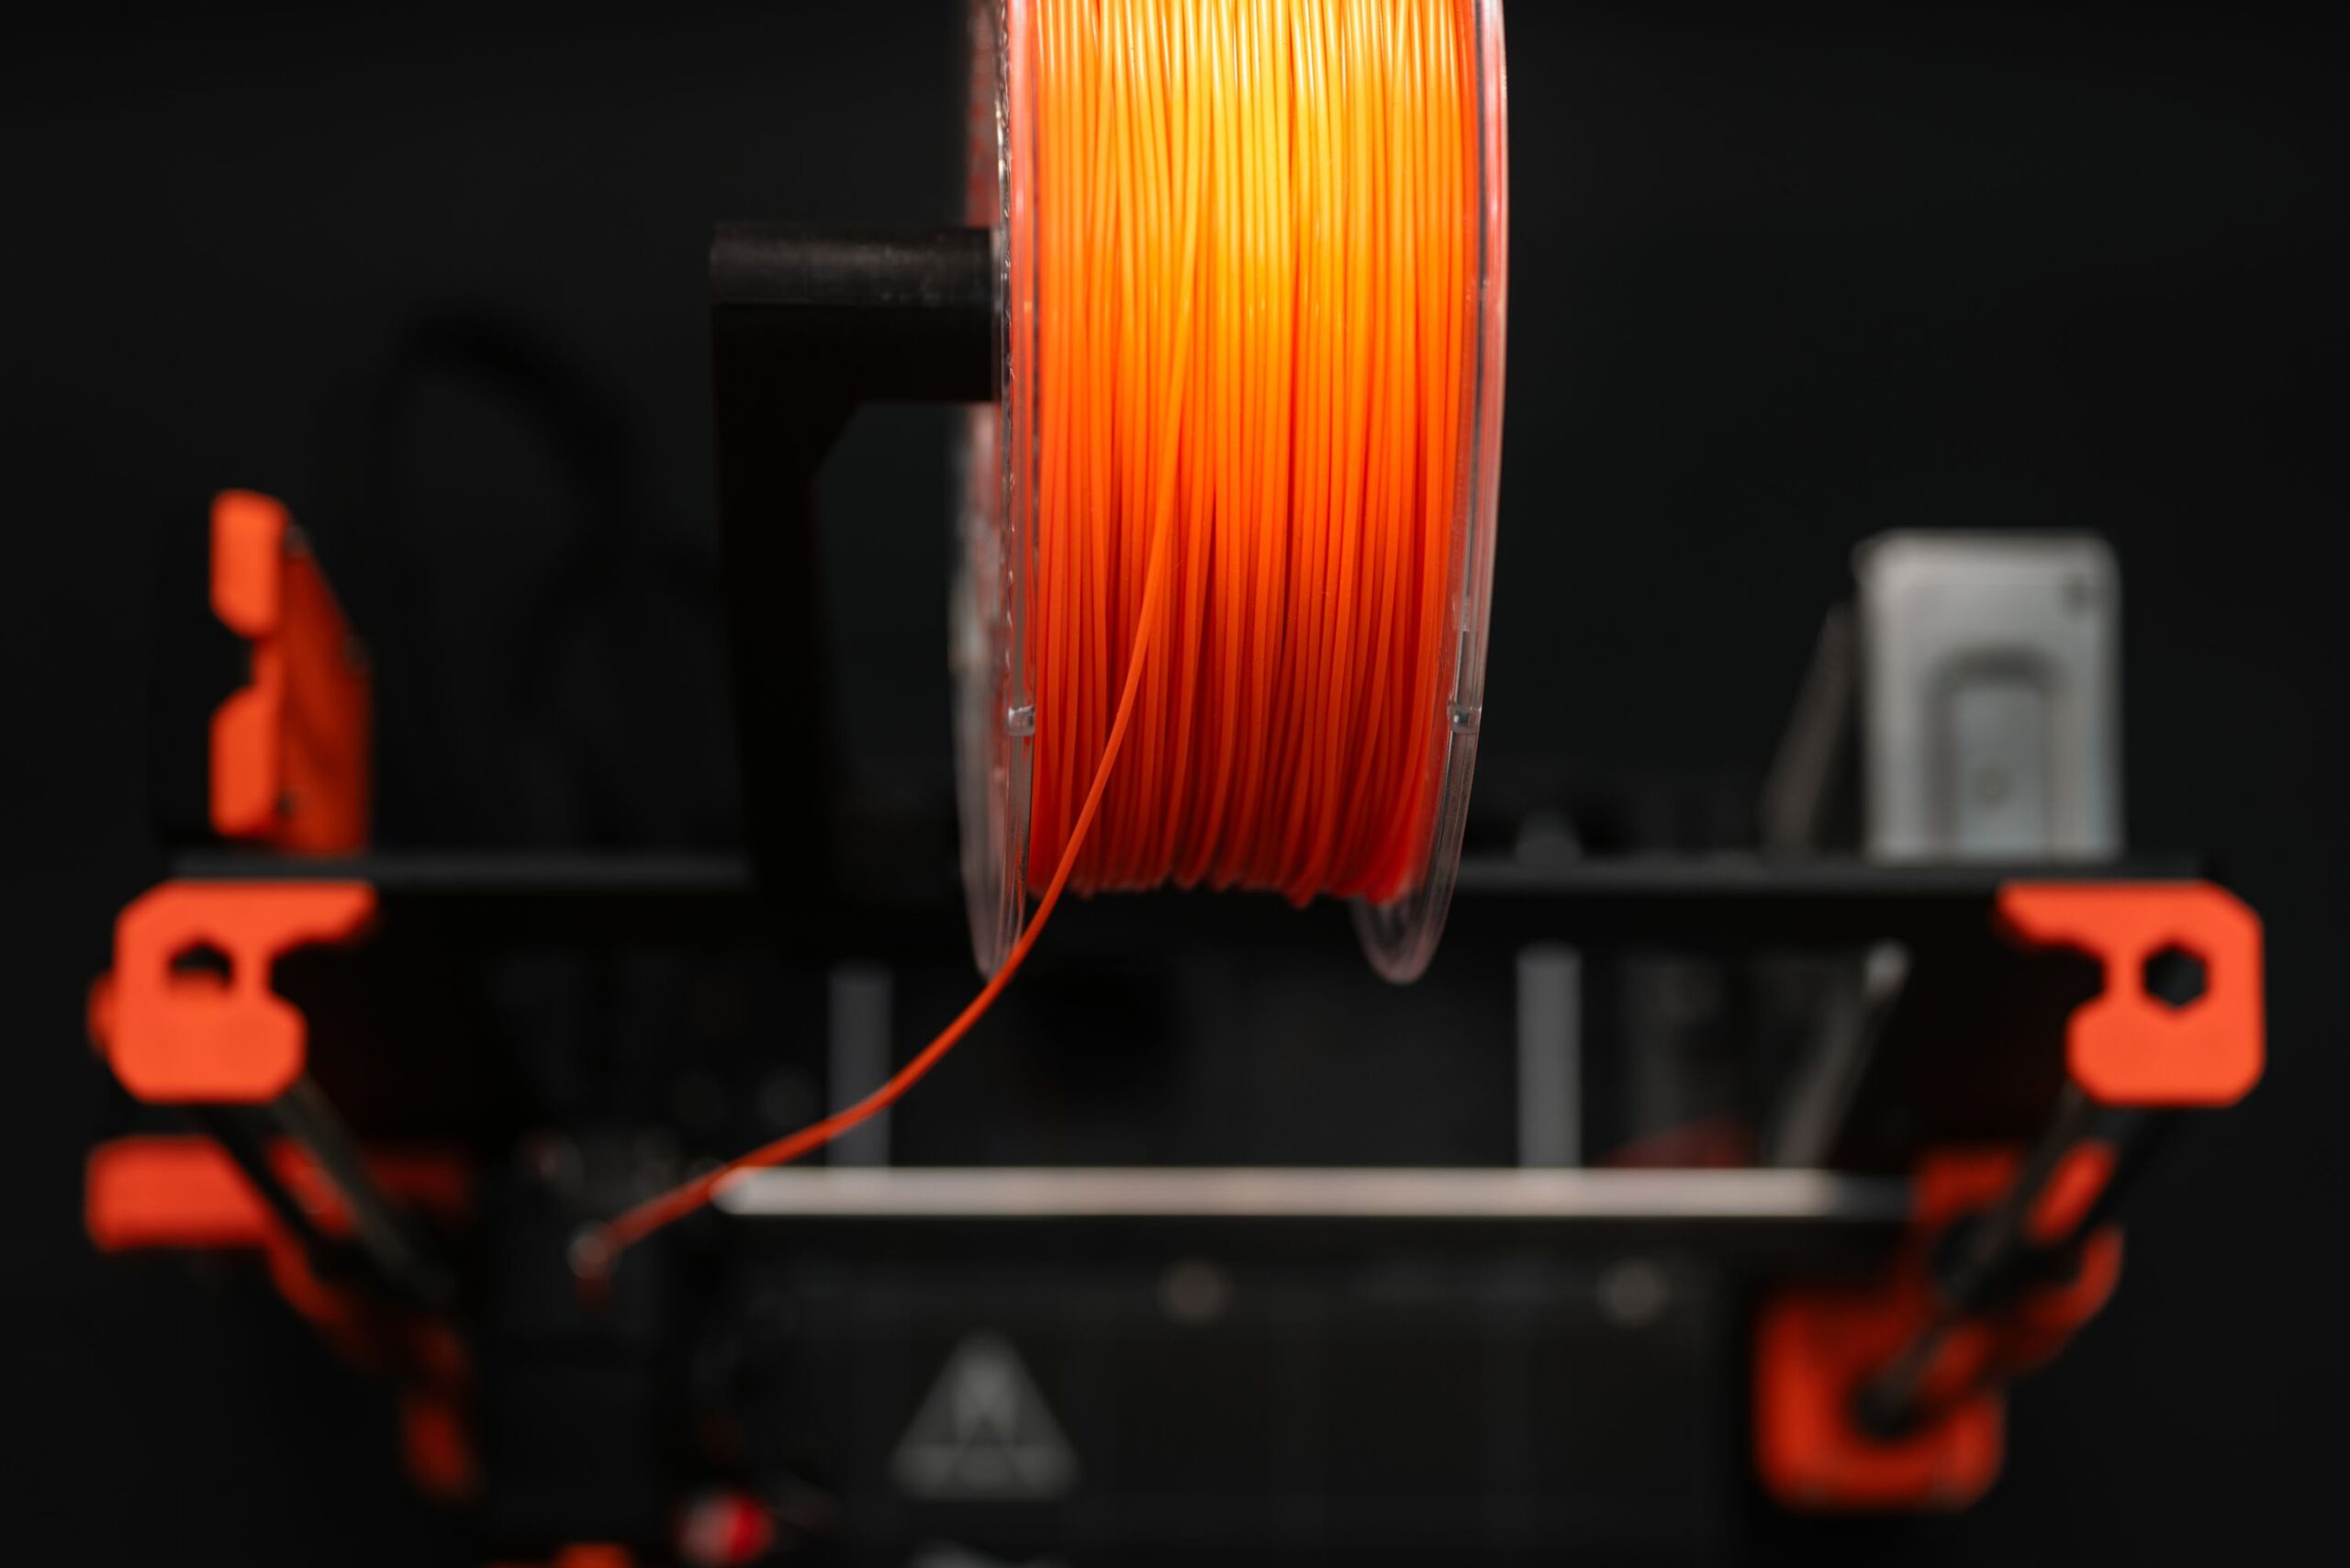
Problēmas agrīna atklāšana ir ļoti svarīga, lai izvairītos no materiāla izšķērdēšanas. Pirmā brīdinājuma zīme parasti ir jūsu ausis: ja dzirdat nelielus klikšķus vai sprakšķēšanu, kamēr sprausla izspiež ūdeni, tas apstiprina, ka ūdens strauji iztvaiko. Tā ir tipiskā "popkorna" skaņa, kas norāda, ka kaut kas nav kārtībā.
Vizuāli jūs pamanīsiet porainu, apelsīna miziņai līdzīgu virsmas apdari un pārmērīgu, vates veida savilkumu , ko nevar novērst, regulējot ievilkšanu. Turklāt daži materiāli kļūst ārkārtīgi trausli; ja mēģināt saliekt kvēldiega gabalu un tas pārtrūkst kā sausi spageti, tā ir skaidra bojāšanās pazīme.
Lai pārliecinātos, vislabāk ir veikt manuālu ekstrūziju . Uzkarsējiet uzgali un ar rokām izspiediet materiālu; ja dzija iznāk uzpūsta, putojoša vai ar redzamiem burbuļiem, nevis gluda, vienmērīga līnija, tā nekavējoties jāizžāvē.
Materiāli un to jutība pret mitrumu
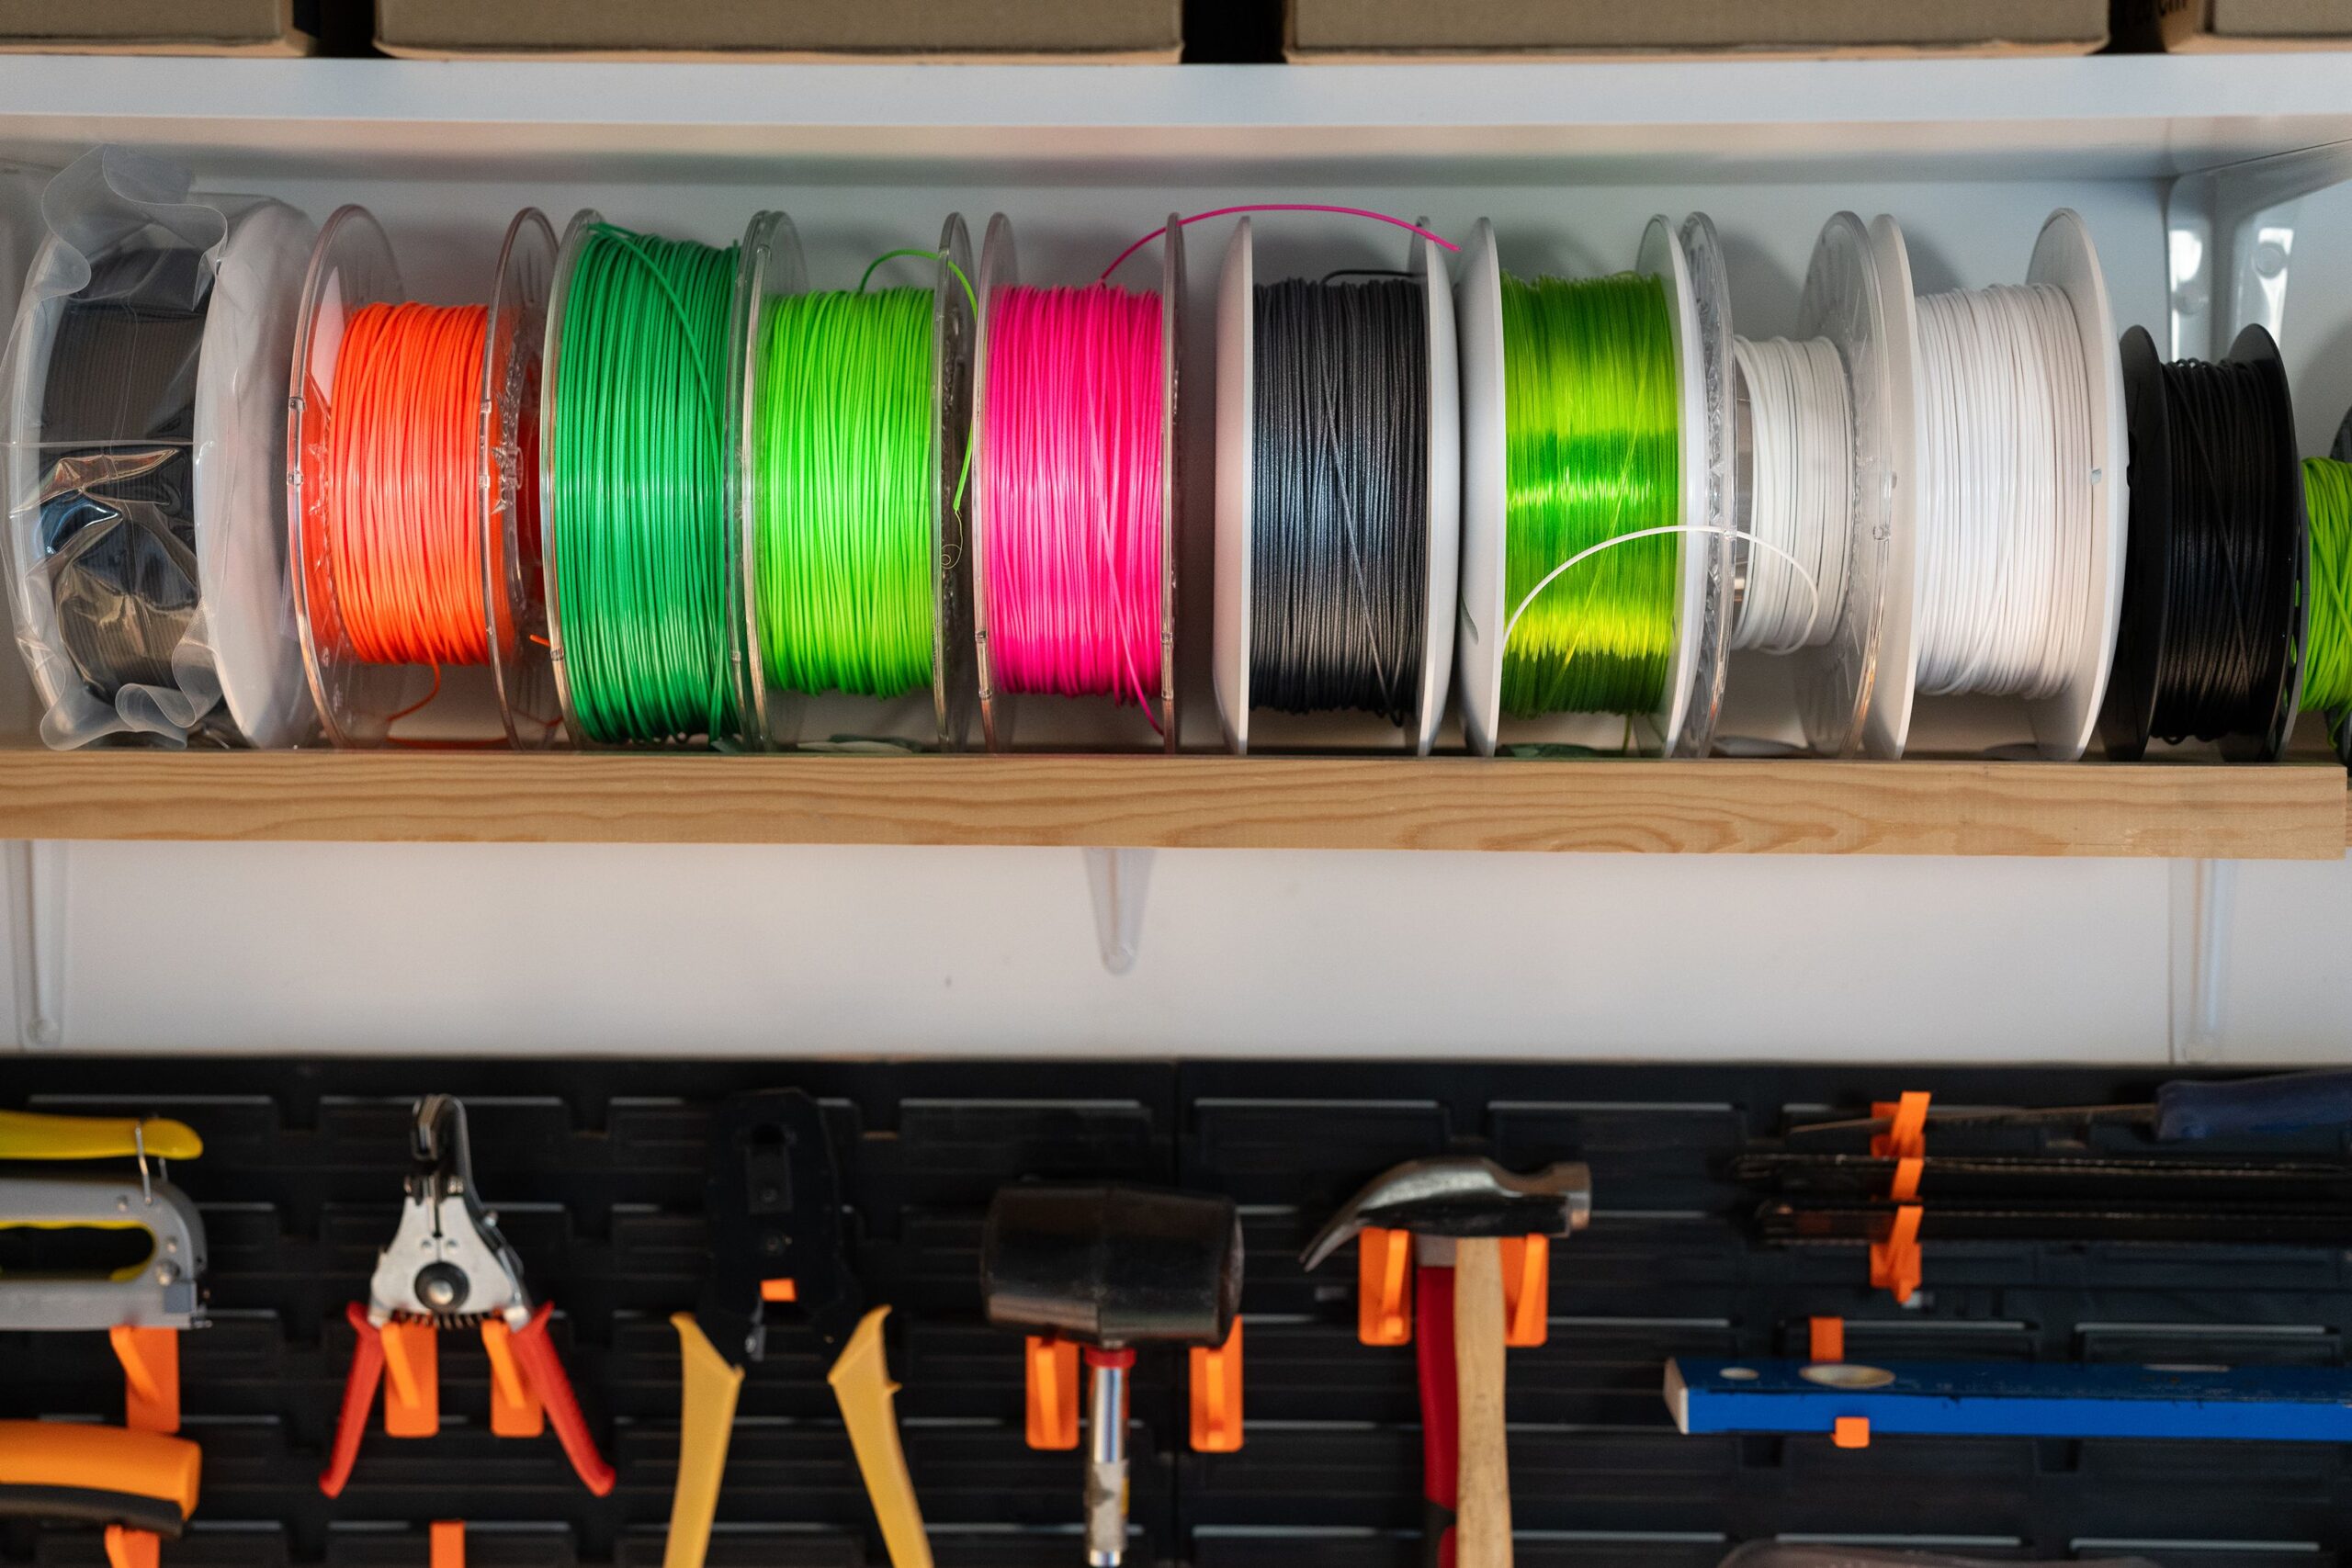
Ne visas plastmasas uzvedas vienādi. PLA nav vishigroskopiskākā viela , taču tā arī nav imūna; mitrā vidē vai pēc nedēļām ilgas nepareizas uzglabāšanas tā sāks bojāties. No otras puses, PETG un elastīgie pavedieni, piemēram, TPU, ir kā sūkļi, kuriem nepieciešama daudz rūpīgāka uzraudzība.
Tehnisko materiālu jomā neilons (PA) ir izcils ūdens absorbcijas ziņā. Šie materiāli ir tik jutīgi, ka pat pavisam jaunas spoles, kas tikko izņemtas no rūpnīcas, ieteicams izžāvēt pirms jebkādas nozīmīgas drukāšanas uzsākšanas, lai novērstu polimēra ķīmisko īpašību pasliktināšanos hidrolīzes dēļ.
Pašdarinātas metodes kvēldiega žāvēšanai
Ja jums nav profesionāla aprīkojuma, varat izmantot mājas risinājumus, taču vienmēr jābūt ļoti uzmanīgiem, lai izvairītos no spirāles izkausēšanas. Virtuves cepeškrāsns ir ātrākais variants, taču arī riskantākais, jo temperatūra bieži vien ir nestabila. Ja to izmantojat, ir svarīgi izmantot ārēju termometru un novērst materiāla saskari ar sienām vai sildelementiem.
Daudz drošāka un līdzsvarotāka alternatīva ir pārtikas žāvētājs . Tas ir paredzēts, lai uzturētu zemu, nemainīgu temperatūru ar gaisa plūsmu, un tas ir ideāli piemērots 3D drukāšanai. Daudzi ražotāji izvēlas apgriezt paplātes režģus, lai kvēldiega spole perfekti iederētos, nodrošinot vienmērīgu žāvēšanu bez deformācijas riska.
Ja meklējat kaut ko precīzāku, varat izmantot printera apsildāmo gultu . Novietojiet kvēldiegu uz apsildāmās virsmas un pārklājiet to ar kartona kasti vai plastmasu, lai saglabātu siltumu. Lai gan šī ir vismazāk efektīvā metode, nedaudz mitros apstākļos tā var būt glābiņš, ja esat pacietīgs un uzraugāt temperatūru.
Ir svarīgi nekādā gadījumā izvairīties no mikroviļņu krāsns lietošanas . Siltuma sadalījums ir nevienmērīgs un var radīt tūlītējas kušanas temperatūras, kas sabojā spirāli vai, vēl ļaunāk, sadedzinot plastmasu, var izdalīties toksiski izgarojumi.
Ieteicamo temperatūru un laiku ceļvedis
Zelta likums vienmēr žāvēt zem stiklošanās temperatūras (Tg) , kas ir punkts, kurā plastmasa sāk mīkstināties. Ja to pārkarst, kvēldiegs salips starp vijumiem un spole kļūs nelietojama.
- PLA / PLA+: 40–50 °C temperatūrā 4–6 stundas.
- PETG: 50–65 °C temperatūrā 4–6 stundas.
- TPU (elastīgs): 45–55 °C temperatūrā 6–8 stundas.
- ABS/ASA: 60–85 °C temperatūrā 4–8 stundas.
- Neilons un polikarbonāts: No 70 līdz 90 °C, un var būt nepieciešamas vairāk nekā 12 stundas.
Uzlaboti risinājumi un krātuve
Tiem, kas intensīvi drukā, ideāli ir ieguldīt speciālā žāvēšanas kastē . Šīs ierīces ne tikai novērš mitrumu, bet arī ļauj drukāt tieši no iekšpuses, novēršot materiāla piesārņojumu drukas procesa laikā. Elektronikas entuziastiem ir pieejami DIY projekti, kuru pamatā ir ESP32 un PID vadība , kas ļauj uzraudzīt mitrumu un temperatūru, izmantojot Wi-Fi, pat integrējot ar OctoPrint.
Kad kvēldiegs ir izžuvis, mērķis ir to saglabāt tādu. Vienkāršākais veids, kā to izdarīt, ir uzglabāt to hermētiskos maisiņos ar rāvējslēdzēju , izvadot pēc iespējas vairāk gaisa un pievienojot silikagela paciņas. Ja jums ir liela kolekcija, labākā izvēle ir hermētiski plastmasas trauki ar silikona blīvējumu, ideālā gadījumā uzturot relatīvo mitrumu zem 20%.
Pieredzējušākiem lietotājiem vislabāk ir izveidot paštaisītu žāvēšanas kasti . Tā sastāv no hermētiska konteinera ar spolīšu turētājiem un PTFE caurules, kas novada kvēldiegu tieši uz ekstrūderi, radot aizsargātu vidi, kas novērš nepieciešamību pēc pastāvīgas žāvēšanas.
Mitruma kontroles uzturēšana ir atšķirība starp profesionālas kvalitātes izdruku un izmesta plastmasas kaudzi. Apvienojot precīzu katra materiāla žāvēšanu, hermētisku uzglabāšanu ar desikantiem un spēju laikus atklāt problēmas, jebkurš ražotājs var nodrošināt maksimālu kvalitāti un mehānisko izturību savās izdrukās neatkarīgi no vietējā klimata.