- Industriālo mērījumu diapazona, laiduma un pilnas skalas pamatdefinīcijas.
- Signālu mērogošanas process no sensora uz displeju vadības sistēmā.
- Kalibrēšanas un cilpas verifikācijas nozīme darbības precizitātes nodrošināšanā.
- Biežāk sastopamo mērījumu kļūdu un kritisko faktoru noteikšana instrumentu uzstādīšanā.
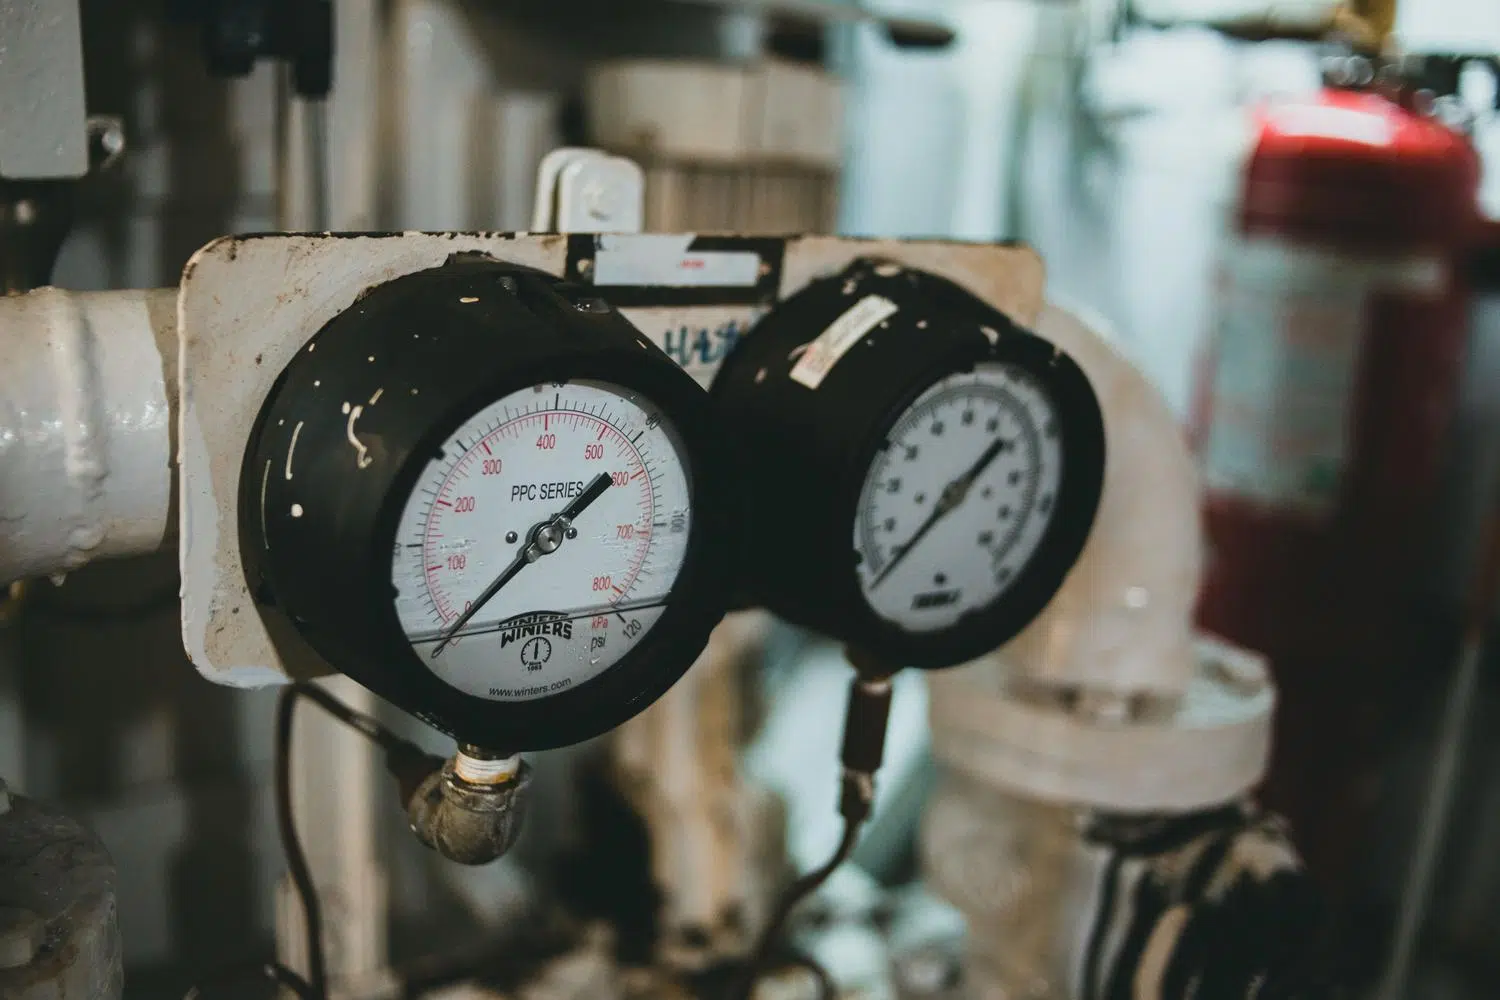
Iedziļinoties rūpniecisko procesu automatizācijas pasaulē , ir svarīgi nebūt naiviem attiecībā uz pamatiem. Instrumentācija plašā mērogā ir vienkārši māksla pārvērst fizisku lielumu, piemēram, spiedienu tvertnē vai siltumu krāsnī, signālā, ko mašīna var saprast un operators var nolasīt, nepārslogojot sevi.
Lai tas viss noritētu kā pulkstenis, mums ir nepieciešama kopīga valoda. Nepietiek vienkārši pateikt, ka kaut kas mēra "daudz" vai "maz"; mums ar ķirurģisku precizitāti jādefinē darbības robežas un tas, kā aprīkojums darbojas visā šajā diapazonā, lai izvairītos no pārsteigumiem rūpnīcā.

Galvenie jēdzieni: diapazons, laidums un mēroga dziļums

Lai sāktu runāt vienā valodā ar instrumentu tehniķi, mums jānošķir trīs termini, kas bieži tiek jaukti, bet ir diezgan atšķirīgi. Pirmkārt, mums ir diapazons , kas būtībā norāda robežas, kādām instruments ir ražots. To nosaka minimālā vērtība (LRV jeb apakšējā diapazona vērtība) un maksimālā vērtība (URV jeb augšējā diapazona vērtība). Tā teikt, tas ir instrumenta "spēles laukums".
Tālāk seko diapazons , kas saskaņā ar ANSI/ISA S51.1 standartu ir algebriskā starpība starp šīm divām robežvērtībām. Tās aprēķināšana ir ļoti vienkārša: mēs atņemam augšējo vērtību no apakšējās. Piemēram, ja mums ir termometrs, kas mēra no -20 līdz 60 °F, tā diapazons ir 80 °F . Tas pats attiecas uz standarta 4-20 mA elektrisko signālu, kur diapazons ir tieši 16 mA.
Visbeidzot, pilna skala attiecas uz absolūto maksimālo vērtību, ko instruments spēj reģistrēt vai parādīt. Ja ņemam bimetāla termometru ar diapazonu no 200 līdz 1000 °F, pilna skala loģiski būs 1000 °F.

Signāla plūsma un rūpnieciskā mērogošana

Lielākajā daļā mūsdienu rūpnīcu informācija no lauka uz vadības telpu tiek pārraidīta, izmantojot raidītājus. Šīs ierīces mēra fundamentālus mainīgos, piemēram, plūsmas ātrumu, līmeni, temperatūru un spiedienu , kā arī specifiskākus lielumus, piemēram, pH līmeni un blīvumu. Mērķis ir kodēt šo fizisko mērījumu un mērogot to tā, lai tas varētu pārvietoties pa kabeli, nepazūdot ceļā.
Šajā procesā ir jāuzrauga trīs galvenās skalas. Pirmā ir faktiskais procesa spiediens (piemēram, no 0 līdz 5 bar). Otrā ir cilpas skala, kas gandrīz vienmēr ir strāva no 4 līdz 20 mA . Visbeidzot, ir displeja skala, ko operators redz savā ekrānā, kas parasti tiek izteikta procentos no 0 līdz 100%.
Tehniskais process ir aizraujošs: sensors nosaka spiedienu, ADC pārveidotājs to pārveido digitālā formātā, mikroprocesors to mērogo atbilstoši konfigurētajām URV un LRV vērtībām un visbeidzot DAC pārveidotājs to pārveido atpakaļ strāvas signālā, ko nosūtīt uz tehnisko telpu.
Tehniķa loma un kalibrēšanas nozīme

Instrumentācijas tehniķis ir atbildīgs par visas šīs sistēmas darbību. Viņa ikdienas darbs ietver jaunā aprīkojuma klāsta pielāgošanu projekta specifikācijām. Lai to izdarītu, viņam ir rūpīgi jāizprot viss, sākot no P&ID diagrammām līdz analogās un digitālās vadības teorijai.
Šeit noder kalibrēšana , kas ir vienkārši instrumenta rādījumu salīdzināšana ar daudz precīzāku mērījumu standartu. Ir svarīgi to darīt, saņemot jaunu aprīkojumu, lai izslēgtu jebkādas problēmas ar ierīces konfigurāciju transportēšanas laikā vai gadījumos, kad mainās process un vecais diapazons vairs nav piemērots. Pareiza kalibrēšana nodrošina atbilstošu jutību un precizitāti .

Cilpu un iespējamo kļūmju pārbaude

Kad iekārta ir uzstādīta, nevar pieņemt, ka viss darbojas pareizi; ir jāpārbauda cilpa. Tas ietver zināma signāla ievadīšanu (parasti izmantojot 4 līdz 20 mA strāvas ģeneratoru) no lauka un pārbaudi, vai vadības sistēmas (HMI) displejā tiek parādīta precīzi paredzētā vērtība. Tas ir komandas darbs, kurā viens tehniķis atrodas uz lauka un otrs vadības telpā.
Tomēr ne viss notiek gludi. Mērījumu var sabojāt vairākas kļūdas. Paralakses kļūda rodas, ja operators skatās uz skalu no nepareiza leņķa, savukārt skalas kļūda rodas, ja indekss nav pilnībā saskaņots ar gradāciju, kā rezultātā iegūst noapaļotu vērtību. Pastāv arī procesa kļūdas , ko izraisa operatora nogurums vai neuzmanība, un kalibrēšanas kļūdas, kas rodas, ja faktiskās vērtības un nolasījuma attiecības vairs nav lineāras.
Kritiski apsvērumi uzstādīšanai
Ja vēlamies izvairīties no problēmām, sensoru nevar uzstādīt haotiski. Mums rūpīgi jāapsver šķidruma īpašības (viskozitāte, skābums, daļiņas) un vides apstākļi, kuros iekārta atradīsies. To ignorēšana vai instrumenta maiņa bez tehniska pamatojuma var radīt ne tikai ražošanas zaudējumus, bet arī nopietnus drošības riskus vai kaitējumu videi.
Lai mazinātu šos riskus, mūsdienās tiek izmantoti vadības cilpu simulatori. Šie rīki ļauj eksperimentēt ar procesa un strāvas mērogiem drošā vidē, novērtējot nepieciešamās izmaiņas, neapdraudot iekārtu vai nepieprasot nogurdinošus matemātiskus aprēķinus.
Pareiza diapazona pārvaldība, sistemātisku kļūdu novēršana un stingra kalibrēšana ir jebkuras rūpnieciskās iekārtas efektivitātes pamatprincipi, nodrošinot pilnīgi uzticamu un precīzu saziņu starp sensoru un operatoru.
