- Bruk av spesifikke kjemiske lim som cyanoakrylat for PLA eller acetonblanding for å smelte ABS-deler.
- Termiske sveiseteknikker med 3D-blyanter eller mekanisk friksjon for høyfaste konstruksjonsfuger.
- Implementering av mekaniske ankere, termiske innlegg og snap-fit-design for avtakbare og profesjonelle deler.
- Etterbehandling med sparkel og progressiv sliping for å eliminere sømmer og oppnå industrielle overflater.
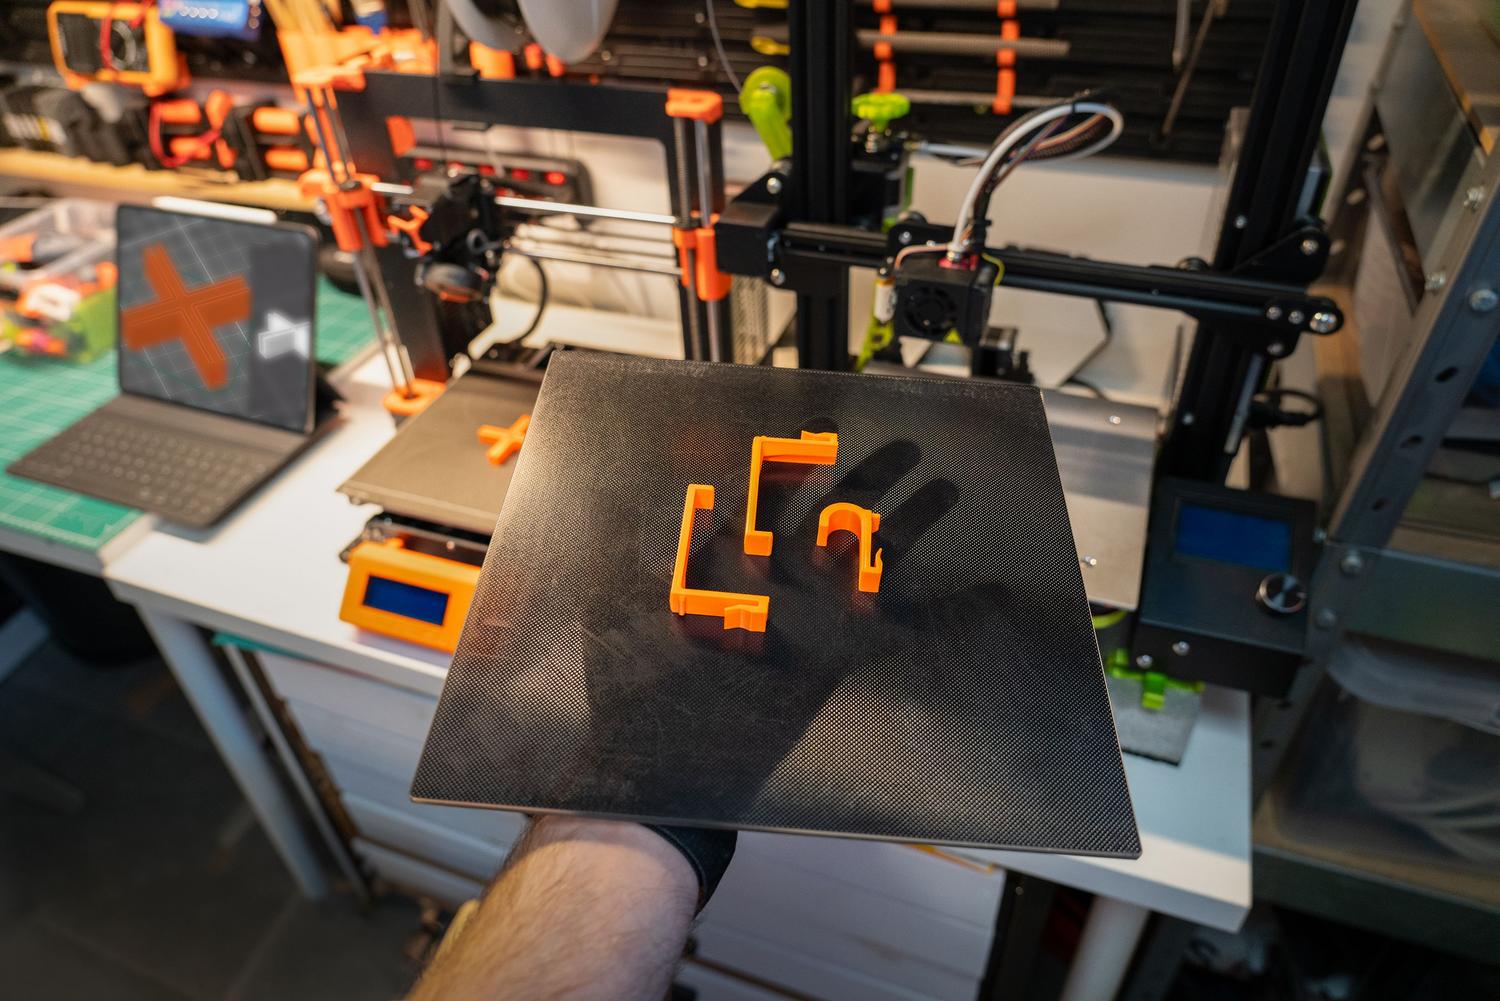
Jeg er sikker på at det har skjedd deg: du har brukt timevis på å designe et ambisiøst prosjekt, som en superhelthjelm eller en industriell del, og plutselig innser du at skriverens byggevolum ikke er nok. Eller enda verre, etter en hel dags arbeid har den forbannede vridningen etterlatt en gapende sprekk midt i stykket ditt. Ikke få panikk, det er ikke verdens undergang, og du trenger ikke å kaste materialet. Å vite hvordan man sammenføyer 3D-printede komponenter er i bunn og grunn ferdigheten som skiller noen som bare lager noen få figurer fra en ekte produsent.
Mange nybegynnere gjør feilen å prøve å skrive ut alt på en gang, men de med erfaring vet at segmentering er nøkkelen. Ved å dele modellen unngår du å fylle delen med støtter som etterlater skjemmende merker, og du implementerer også en risikostyringsstrategi : hvis noe går galt, skriver du bare ut den berørte delen på nytt og kaster ikke bort alt materialet eller tiden. Videre lar deling deg eksperimentere med materialblandinger, ved å bruke PETG til strukturen og TPU til de fleksible områdene , noe som resulterer i funksjonelle objekter som ville være umulige å produsere i en enkelt utskrift.

Kjemiens magi: Binding og fusjon av polymerer
For å holde to deler sammen, holder det ikke å klemme dem tett sammen; det viktigste er at løsemiddelet og plasten binder seg godt på molekylært nivå. Ikke alle lim trenger inn i materialet; noen blir bare liggende på overflaten og flasser til slutt av.
- PLA-ledd: Cyanoakrylat er konge her. Det er raskt og stivt, ideelt for små detaljer. Bare vær forsiktig med utflod (de skjemmende hvite flekkene); løsningen er å lufte godt eller bruke en sprayaktivator for å sikre en sterk binding. øyeblikkelig og definitivt.
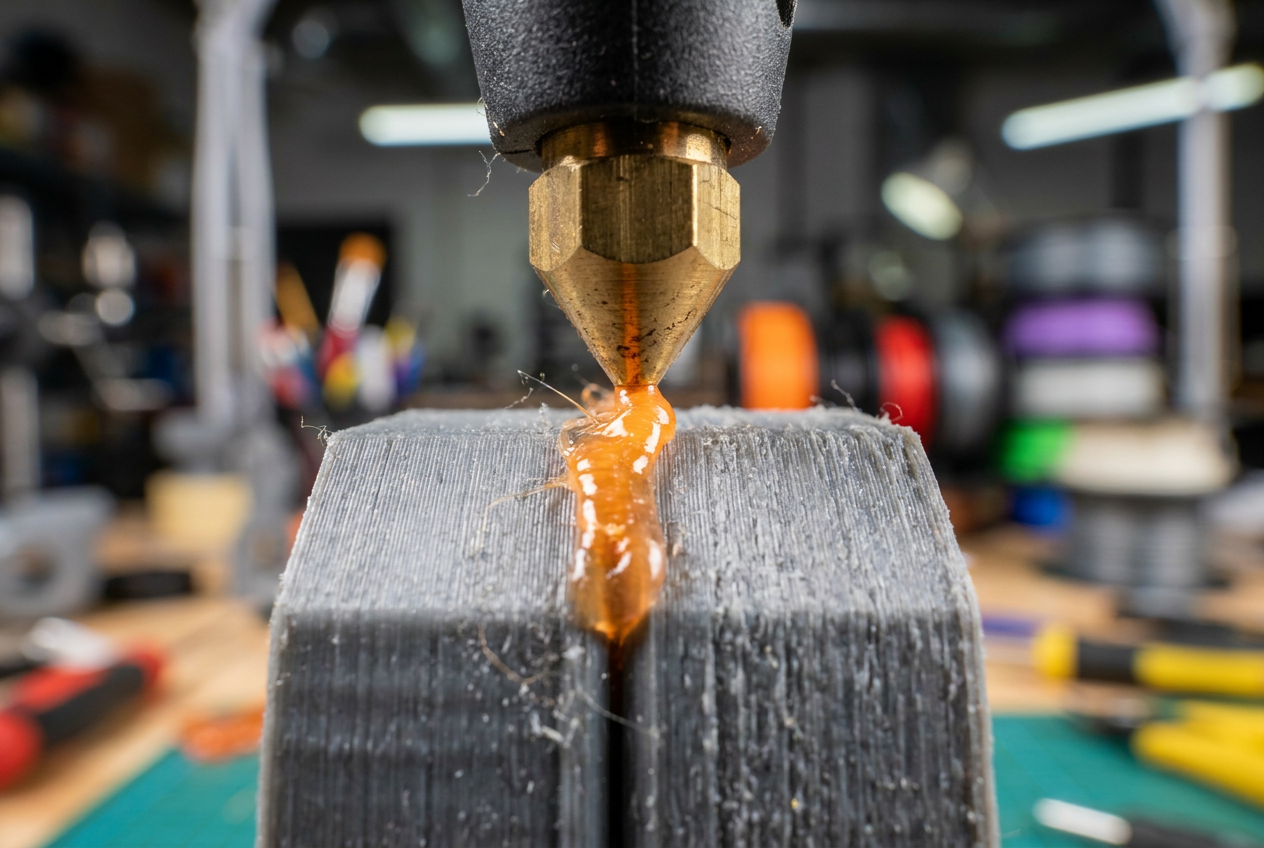
- ABS-trikset: Dette materialet er fantastisk fordi det er løselig i aceton. Den beste måten å lage det på er å produsere «ABS-slurry», som innebærer å løse opp filamentrester i ren aceton til det dannes en honninglignende pasta. Når det påføres, smelter bitene bokstavelig talt sammen til én struktur, og skaper en en like sterk binding som det opprinnelige materialet.
- Utfordringen med PETG og tekniske materialer: Disse plasttypene har lav overflateenergi, noe som fører til at limet «glir». I slike tilfeller er det best å bruke termisk fusjon eller mekanisk montering for å forhindre at delen svikter på grunn av dette. limutmatting som respons på temperaturendringer.
Termisk sveising: Når lim ikke er nok
Hvis stykket ditt skal utsettes for reell mekanisk belastning eller vær og vind, er det best å smelte plasten på nytt slik at polymerkjedene tverrbindes igjen. Dette er den sikreste måten å sikre at de aldri vil skilles.
Et viktig verktøy er 3D-pennen, som fungerer som en håndholdt ekstruder. Den er perfekt for å fylle hull og sveise dype sprekker med samme materiale og farge som stykket. Når det er tørt, forsvinner sømmen etter litt sliping. Hvis du ikke har en 3D-penn, kan du ty til friksjonssveising: plasser et stykke filament i en Dremel ved 20 000 o/min og berør det mot skjøten. Varmen fra friksjonen smelter alt umiddelbart; det er en noe grov metode, men utrolig effektiv for store paneler eller møbler.
Mekaniske sammenstillinger og intelligent design
Noen prosjekter krever vedlikehold eller må tåle sterke vibrasjoner, som for eksempel en kajakkmotor. I disse tilfellene er den mest fornuftige tilnærmingen å designe skjøten ved hjelp av CAD-programvare for å sikre en fysisk forbindelse i stedet for å stole på en kjemisk binding.
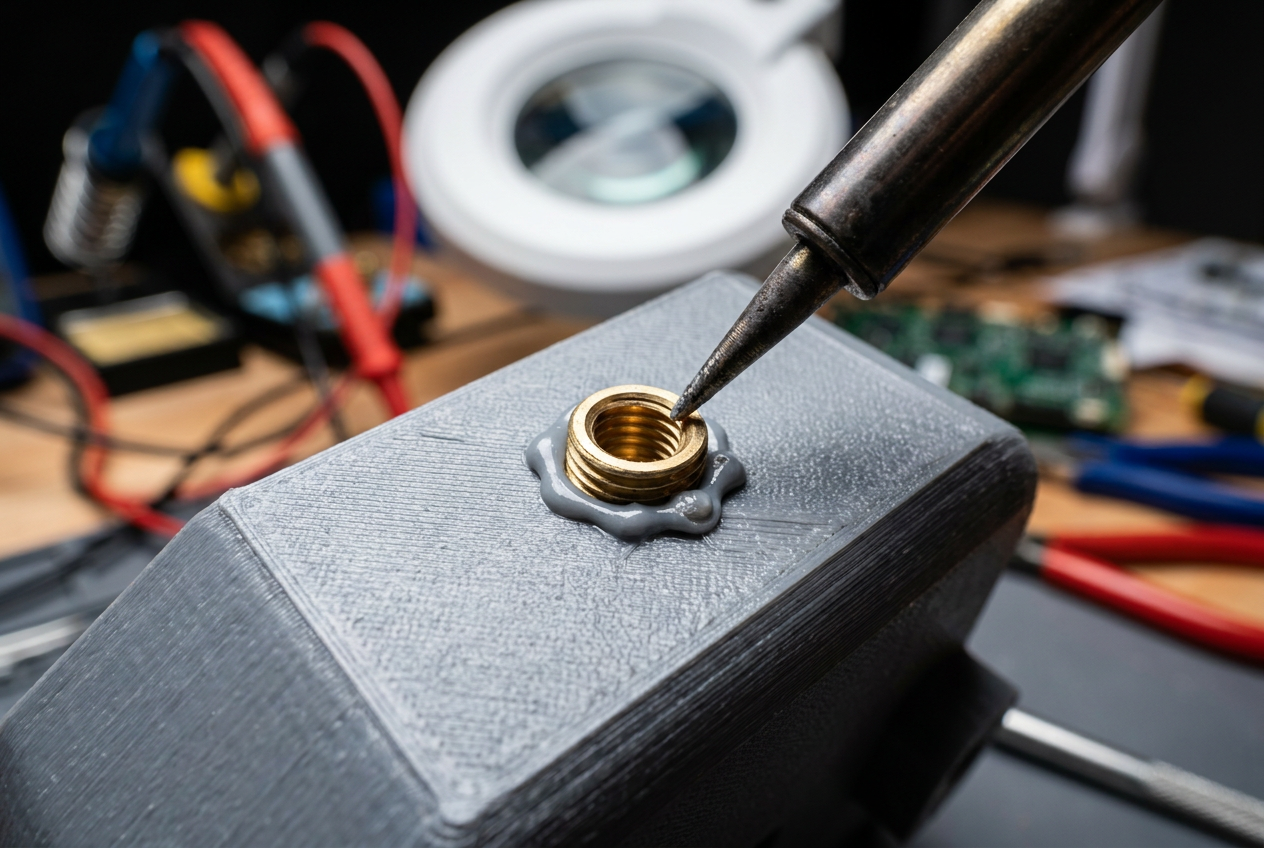
- Termiske innlegg: Glem å skru direkte inn i plast; det vil løsne ved første støt. Messinginnsatsene presses inn med et loddebolt, og skaper en ekte metallgjenge. Det er profesjonell standard for droner og elektroniske kabinetter.
- Ulike BH-er: Du kan bruke selvgjengende skruer til enkle ting, eller bolter med muttere til tunge belastninger. Nagler er supre for tynne deler, men du må være forsiktig så du ikke knuser plasten.
- Snapplåssystemer: Dette er tappene som «klikker». De krever toleranser (vanligvis ca. 0.2 mm klaring), men de er det reneste og mest elegante alternativet.
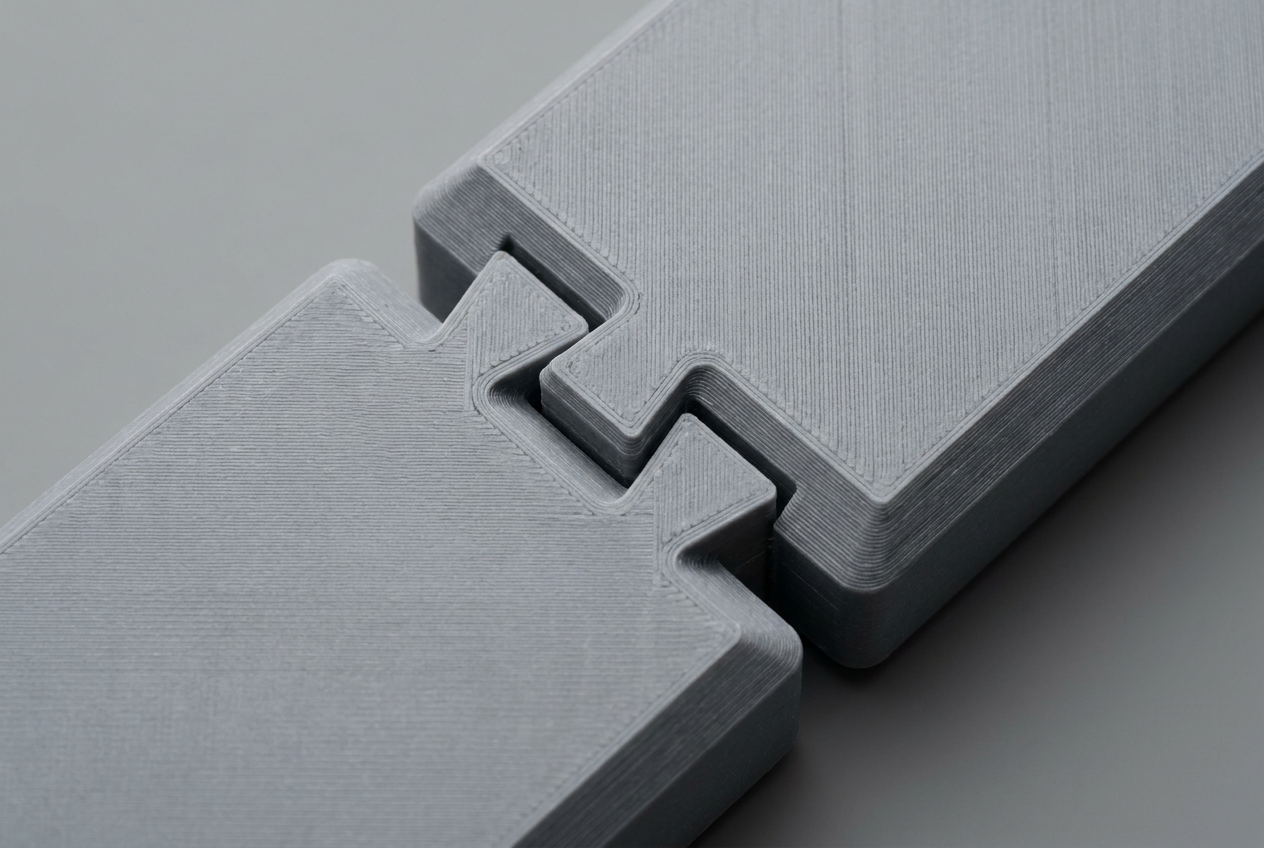
- Strukturelle skjøter: For møbler eller rammer er svalehalefuger eller tapp- og tappfuger uslåelige, da de gir en overlegen mekanisk stabilitet uten behov for eksterne verktøy.
Materialutnyttelse og endelige overflater
For å unngå å rote til huset med halvferdige filamentspoler, kan du lage en hjemmelaget filamentsveiser av en aluminiumsblokk. Hemmeligheten er å smelte endene og føre dem gjennom et PTFE-rør mens de er varme for å opprettholde diameteren på 1.75 mm og forhindre at skriveren legger merke til skjøten.
Hvis du vil at verket ditt skal se naturlig ut, ikke som om det var 3D-printet, er etterbehandling viktig. For skjemmende sprekker, bruk grovkornet sandpapir (80-120 korning) og fyll dem med polyestersparkel eller en blanding av cyanoakrylat og natron for en steinherdende overflate. Slip deretter i påfølgende trinn (240, 400 og 600 korning vått/tørt sandpapir) og påfør en fyllprimer . Dette vil gi deg en speilblank overflate der sømmene er helt usynlige for berøring og øye.
Å mestre disse teknikkene lar deg gå fra å lage enkle plastgjenstander til å produsere ekte, slitesterke produkter. Nøkkelen er å velge metode i henhold til dine behov: cyanoakrylat for rask prototyping, termisk sveising for styrke og mekanisk design for profesjonell funksjonalitet, alltid med tanke på polymerkompatibilitet og ferdigstillelsestid.
