
Hvis du noen gang har følt at 3D-printeren din har sin egen vilje og bestemmer seg for å sabotere deg med grove overflater eller tråder som ser ut som spindelvev, er fuktighet sannsynligvis synderen. Dette fenomenet, teknisk kjent som hygroskopisitet , er plasts tendens til å absorbere vannmolekyler fra omgivelsene, og dermed forvandle en perfekt spole til et ekstruderingsmareritt i løpet av dager eller til og med timer, avhengig av været.
Det handler ikke bare om estetikk; vann som er fanget i materialet forårsaker mikroeksplosjoner av damp når det når den varme enden, noe som avbryter plastens flyt. Dette etterlater ikke bare delen full av bobler, men kompromitterer også den indre strukturen, noe som hindrer lagene i å smelte sammen riktig og ødelegger den mekaniske styrken til prototypene dine.
Tydelige tegn på at filamentet ditt er vått
Det er viktig å oppdage problemet tidlig for å unngå å sløse med materiale. Det første varseltegnet er vanligvis ørene dine: hvis du hører små klikk eller knitring mens dysen presser ut, bekrefter det at vannet fordamper raskt. Det er den typiske «popcorn»-lyden som indikerer at noe er galt.
Visuelt vil du legge merke til en porøs, appelsinskalllignende overflatefinish og overdreven, bomullsaktig snordannelse som ikke løses ved å justere tilbaketrekkingen. I tillegg blir noen materialer ekstremt sprø. Hvis du prøver å bøye et stykke filament og det knekker som tørr spaghetti, er det et tydelig tegn på forringelse.
For å være sikker er det beste å utføre en manuell ekstrudering . Varm dysen og press materialet ut for hånd. Hvis garnet blir oppblåst, skummende eller med synlige bobler i stedet for å være en glatt, jevn linje, må du tørke det umiddelbart.
Materialer og deres følsomhet for fuktighet
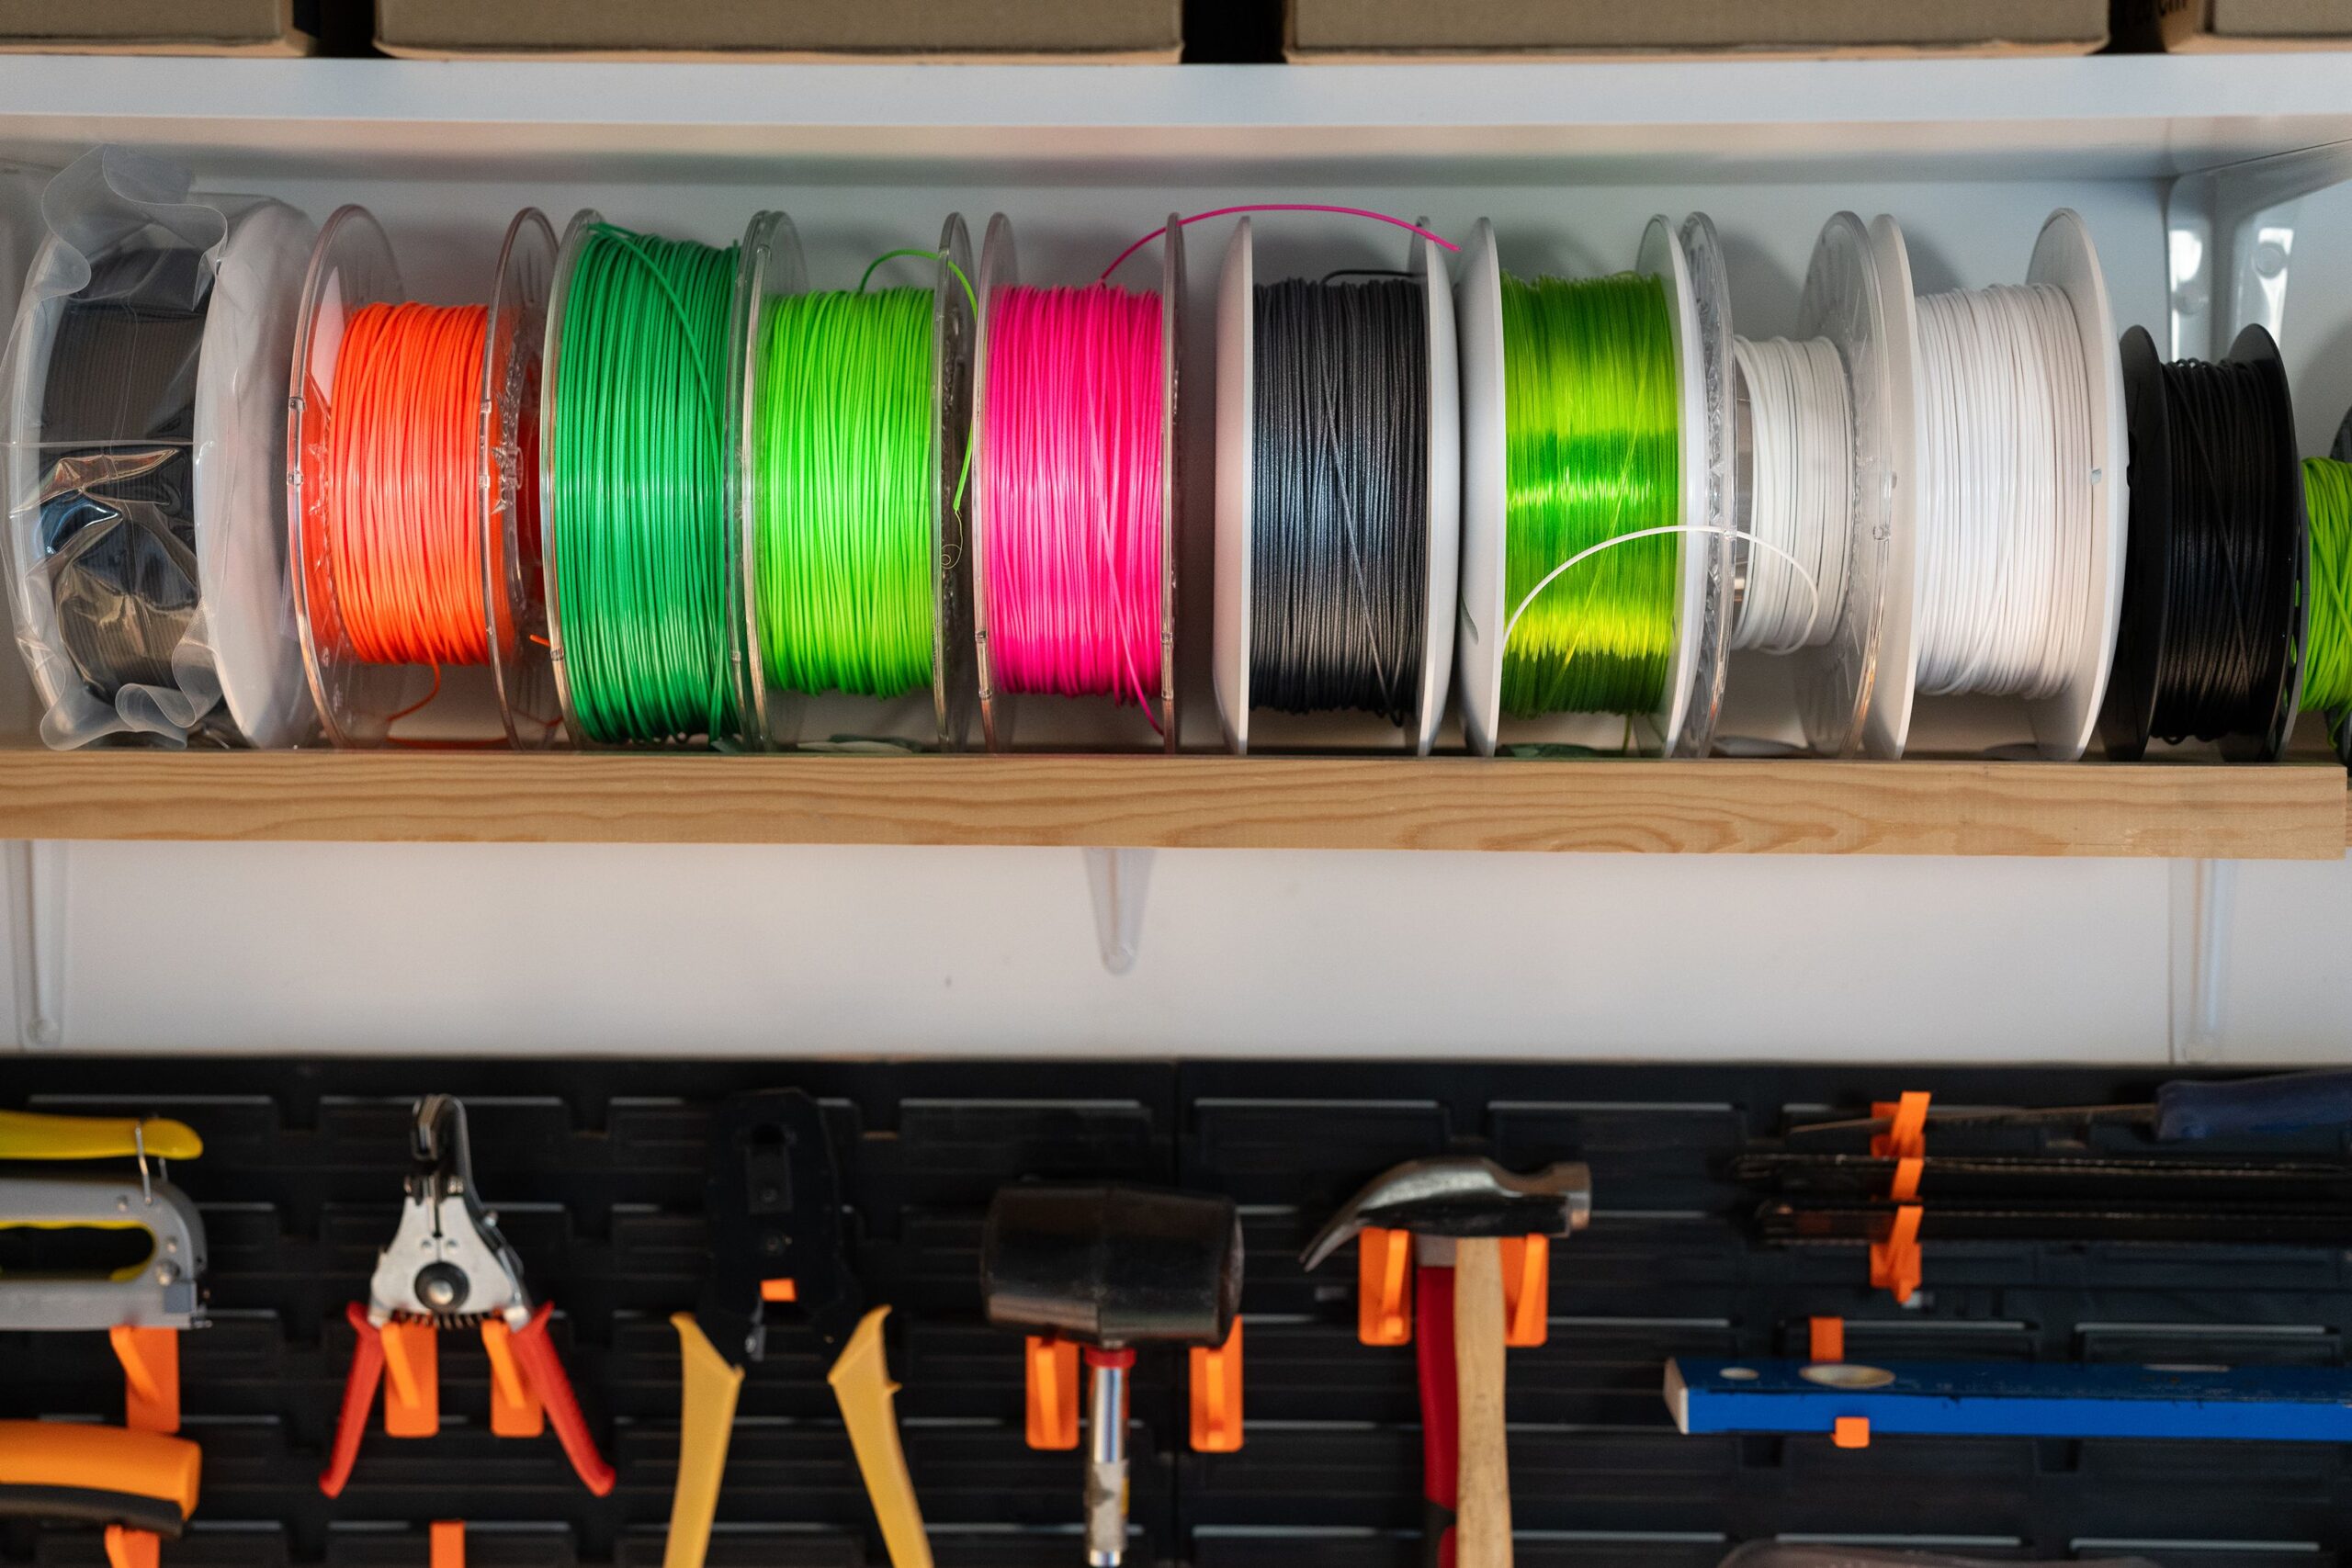
Ikke all plast oppfører seg likt. PLA er ikke det mest hygroskopiske , men det er heller ikke immunt; i fuktige miljøer eller etter uker med feil lagring vil det begynne å svikte. På den annen side er PETG og fleksible filamenter som TPU som svamper som krever mye tettere overvåking.
Innen tekniske materialer er nylon (PA) den beste vannabsorberende materialene. Disse materialene er så følsomme at selv helt nye spoler rett fra fabrikken anbefales det å tørke dem før man starter noen form for trykking for å forhindre at polymerens kjemiske egenskaper forringes på grunn av hydrolyse.
Hjemmelagde metoder for tørking av filament
Når du ikke har profesjonelt utstyr, kan du ty til hjemmeløsninger, men alltid med stor forsiktighet for å unngå at spolen smelter. Kjøkkenovnen er det raskeste alternativet, men også det mest risikable fordi temperaturen ofte er ustabil. Hvis du bruker den, er det viktig å ha et eksternt termometer og forhindre at materialet berører vegger eller varmeelementer.
Et mye tryggere og mer balansert alternativ er matdehydratoren . Den er designet for å opprettholde lave, konstante temperaturer med luftstrøm, og er ideell for 3D-printing. Mange produsenter velger å trimme ristene på brettene slik at filamentspolen passer perfekt, noe som gir jevn tørking uten risiko for vridning.
Hvis du ønsker noe mer presist, kan du bruke skriverens varmeseng . Plasser filamentet på den varme overflaten og dekk det til med en pappeske eller plast for å holde på varmen. Selv om dette er den minst effektive metoden, kan den være en livredder i litt fuktige forhold hvis du er tålmodig og overvåker temperaturen.
Det er viktig å unngå å bruke mikrobølgeovn for enhver pris . Varmefordelingen er ujevn og kan skape umiddelbare smeltepunkter som ødelegger spolen eller, enda verre, frigjør giftige gasser når plasten brennes.
Veiledning for anbefalte temperaturer og tider
Den gylne regelen er å alltid tørke under glassovergangstemperaturen (Tg) , som er punktet der plasten begynner å mykne. Hvis du overoppheter den, vil filamentet klebe seg sammen mellom viklingene, og spolen blir ubrukelig.
- PLA / PLA+: Mellom 40 og 50 °C i 4 til 6 timer.
- PETG: Mellom 50 og 65 °C i 4 til 6 timer.
- TPU (fleksibel): Mellom 45 og 55 °C i 6 til 8 timer.
- ABS / ASA: Mellom 60 og 85 °C i 4 til 8 timer.
- Nylon og polykarbonat: Mellom 70 og 90 °C, og kan kreve mer enn 12 timer.
Avanserte løsninger og lagring
For de som skriver ut intensivt, er det ideelt å investere i en egen tørkeboks . Disse enhetene eliminerer ikke bare fuktighet, men tillater også utskrift direkte fra innsiden, noe som forhindrer materialforurensning under utskriftsprosessen. For elektronikkentusiaster finnes det gjør-det-selv-prosjekter basert på ESP32 og PID-kontroll som tillater overvåking av fuktighet og temperatur via Wi-Fi, til og med integrering med OctoPrint.
Når filamentet er tørt, er målet å holde det tørt. Den enkleste måten å gjøre dette på er å oppbevare det i lufttette poser med glidelås , fjerne så mye luft som mulig og tilsette silikagelpakker. Hvis du har en stor samling, er lufttette plastbeholdere med silikonforsegling det beste alternativet, ideelt sett holder du den relative fuktigheten under 20 %.
For mer avanserte brukere er det å bygge en hjemmelaget tørrboks løsningen. Den består av en lufttett beholder med spoleholdere og et PTFE-rør som fører filamentet direkte til ekstruderen, og skaper et beskyttet miljø som eliminerer behovet for konstant tørking.
Å opprettholde fuktighetskontroll er forskjellen mellom et profesjonelt trykk og en haug med plastavfall. Ved å kombinere presis tørking for hvert materiale, lufttett oppbevaring med tørkemidler og evnen til å oppdage problemer tidlig, kan enhver produsent sikre maksimal kvalitet og mekanisk styrke i trykkene sine, uavhengig av lokalt klima.