
Jeśli kiedykolwiek czułeś, że Twoja drukarka 3D ma własny rozum i postanawia Cię sabotować, wykorzystując szorstkie wykończenie lub nici przypominające pajęczyny, to najprawdopodobniej winowajcą jest wilgoć. Zjawisko to, technicznie znane jako higroskopijność , polega na tym, że tworzywa sztuczne absorbują cząsteczki wody z otoczenia, zamieniając idealną szpulę w koszmar ekstruzji w ciągu kilku dni, a nawet godzin, w zależności od pogody.
To nie tylko kwestia estetyki; woda uwięziona w materiale powoduje mikroeksplozje pary wodnej po dotarciu do głowicy, zakłócając przepływ tworzywa sztucznego. To nie tylko pozostawia element pełen pęcherzyków powietrza, ale również narusza jego strukturę wewnętrzną, uniemożliwiając prawidłowe zespolenie warstw i niszcząc wytrzymałość mechaniczną prototypów.
Wyraźne oznaki, że filament jest mokry
Wczesne wykrycie problemu jest kluczowe, aby uniknąć marnowania materiału. Pierwszym sygnałem ostrzegawczym jest zazwyczaj słuch: jeśli słyszysz ciche kliknięcia lub trzaski podczas wyciskania wody z dyszy, oznacza to, że woda szybko paruje. To typowy dźwięk „popcornu” sygnalizuje, że coś jest nie tak.
Na pierwszy rzut oka zauważysz porowatą, przypominającą skórkę pomarańczy powierzchnię i nadmierne, przypominające watę nitkowanie , którego nie da się usunąć poprzez regulację zwijania. Dodatkowo, niektóre materiały stają się wyjątkowo kruche; jeśli spróbujesz zgiąć kawałek filamentu i pęknie on jak suchy spaghetti, to wyraźny znak zużycia.
Aby mieć pewność, najlepiej jest wykonać wytłaczanie ręczne . Rozgrzej dyszę i wyciśnij materiał ręcznie; jeśli przędza wychodzi napęczniała, spieniona lub z widocznymi pęcherzykami powietrza zamiast gładkiej, równomiernej linii, należy ją natychmiast wysuszyć.
Materiały i ich wrażliwość na wilgoć
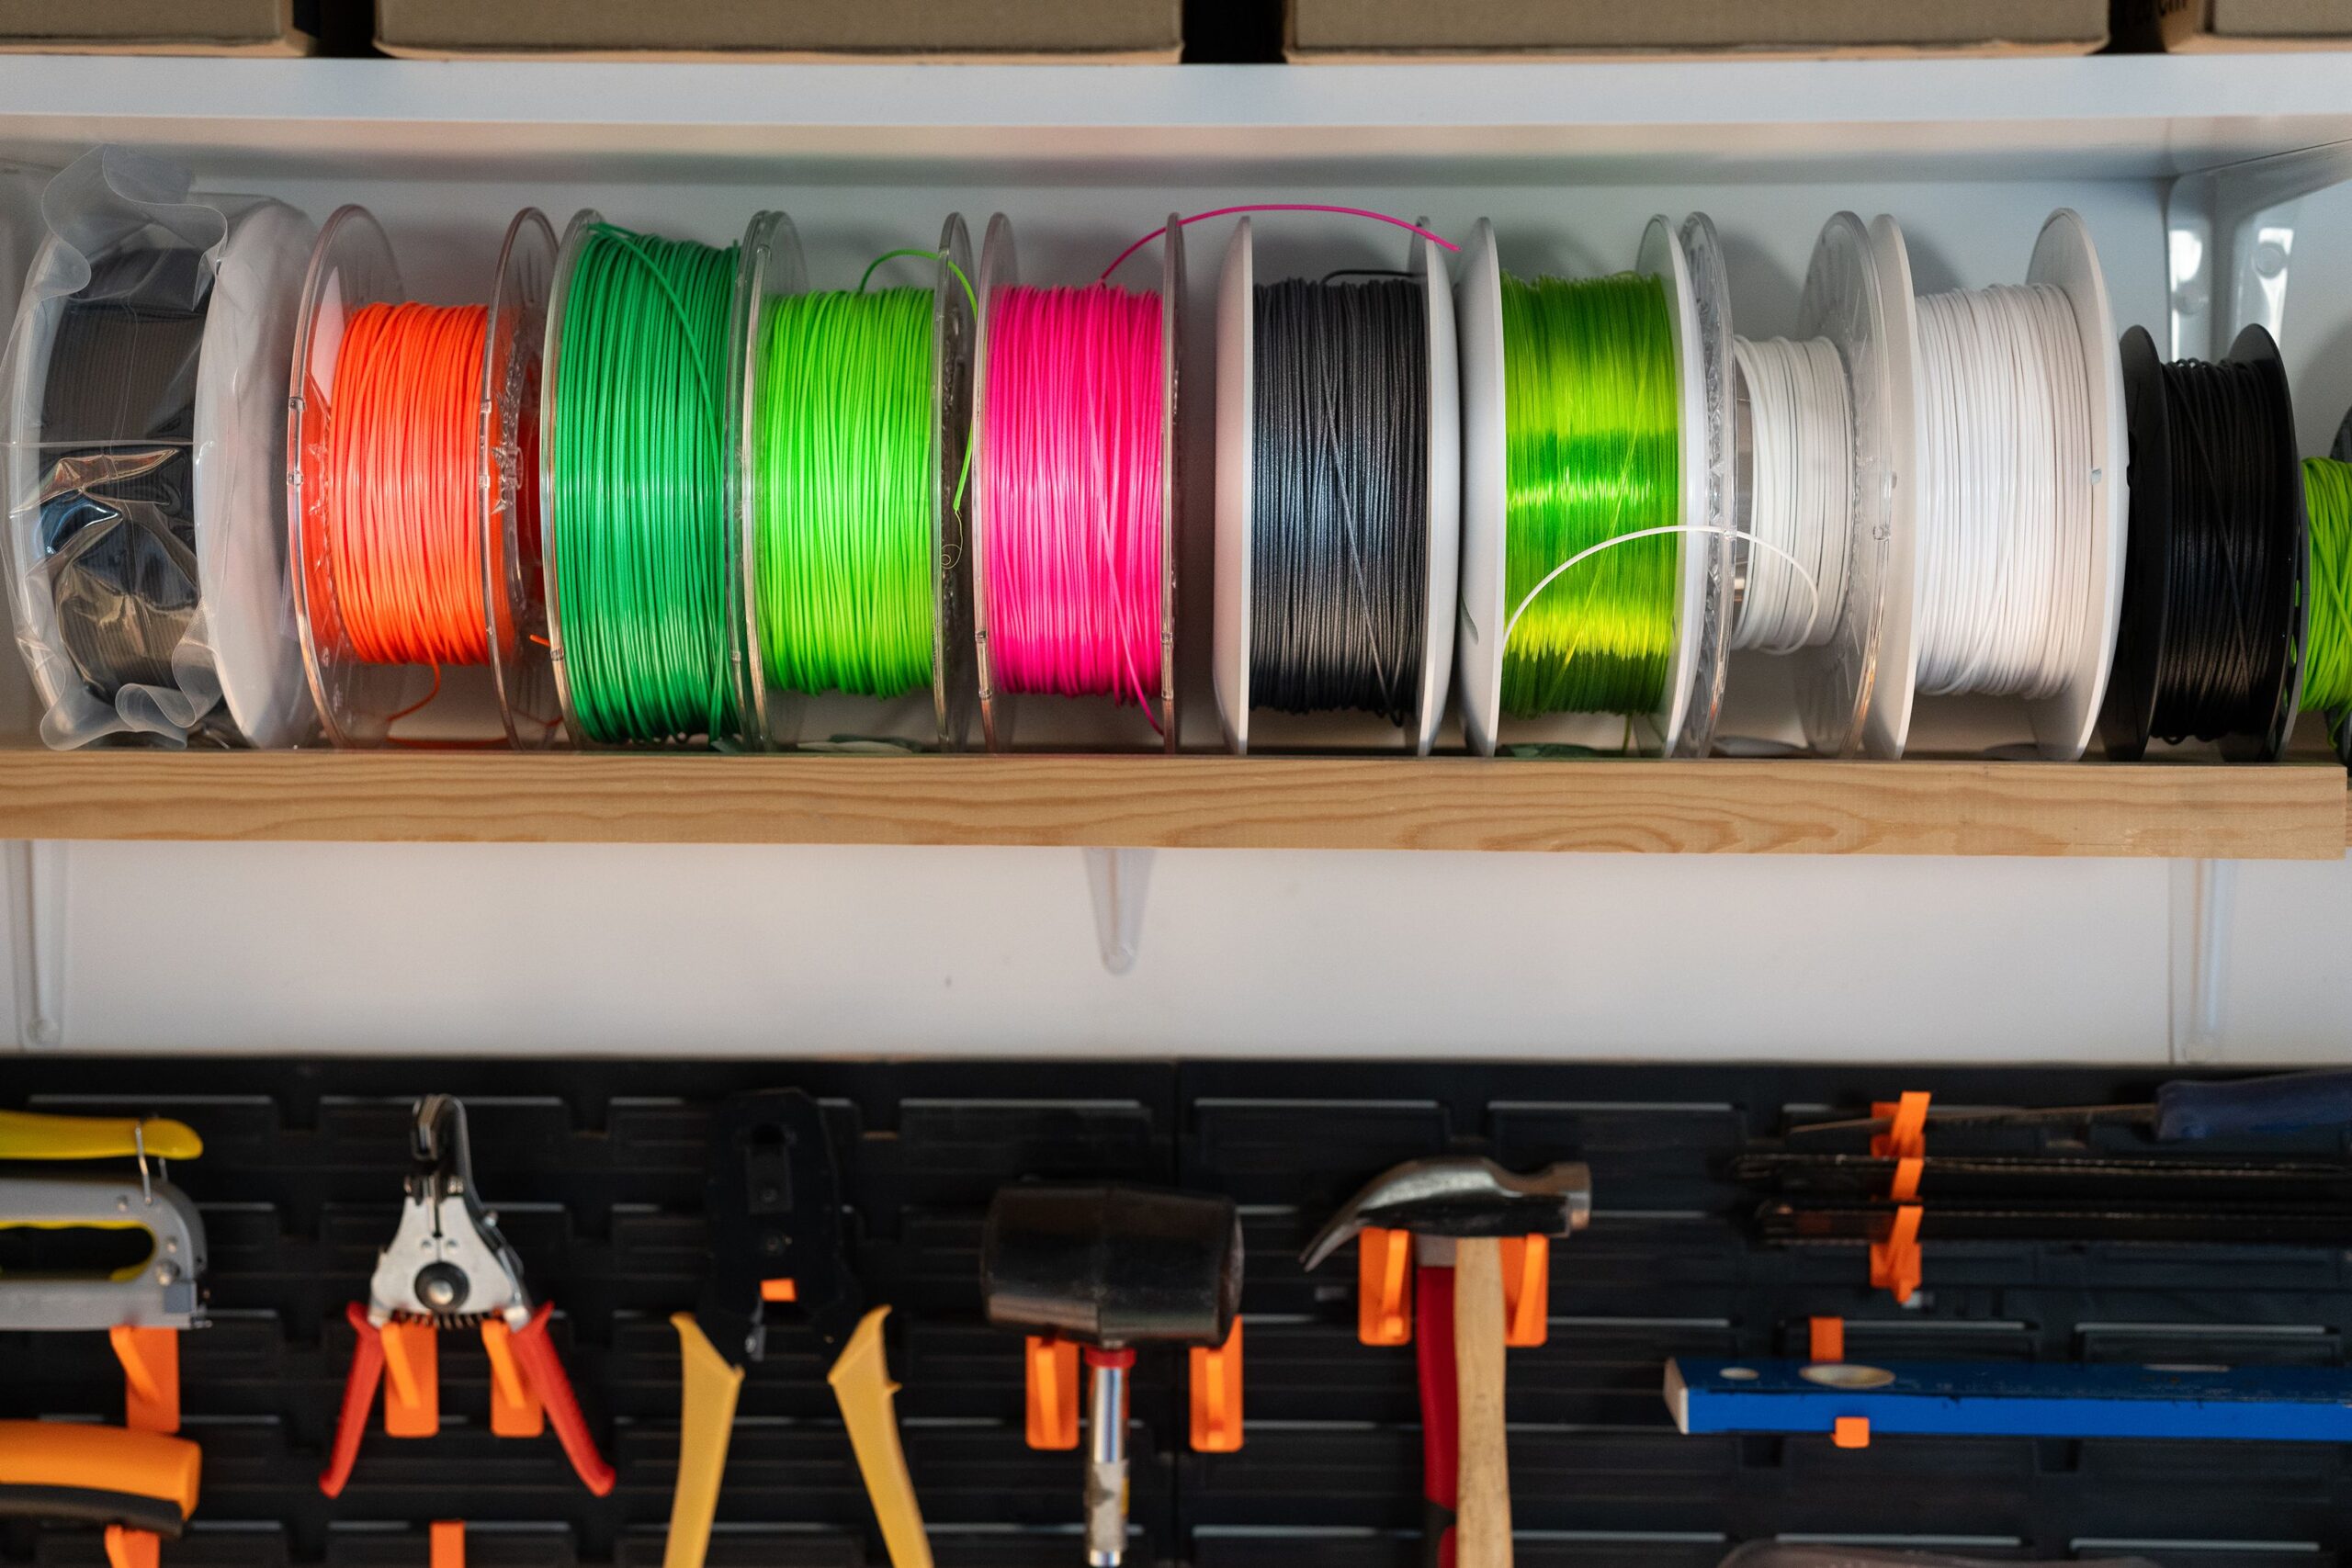
Nie wszystkie tworzywa sztuczne zachowują się tak samo. PLA nie jest najbardziej higroskopijny , ale nie jest też odporny; w wilgotnym środowisku lub po tygodniach niewłaściwego przechowywania zacznie zanikać. Z drugiej strony, PETG i elastyczne filamenty, takie jak TPU, działają jak gąbki i wymagają znacznie dokładniejszej kontroli.
W dziedzinie materiałów technicznych, nylon (PA) króluje pod względem absorpcji wody. Materiały te są tak wrażliwe, że nawet nowe szpule prosto z fabryki zaleca się wysuszyć przed rozpoczęciem jakiegokolwiek większego druku, aby zapobiec degradacji właściwości chemicznych polimeru w wyniku hydrolizy.
Domowe metody suszenia filamentu
Jeśli nie dysponujesz profesjonalnym sprzętem, możesz skorzystać z domowych rozwiązań, zachowując jednak szczególną ostrożność, aby uniknąć stopienia się grzałki. Piekarnik kuchenny to najszybsza, ale i najbardziej ryzykowna opcja, ponieważ temperatura często jest niestabilna. Jeśli go używasz, koniecznie zamontuj zewnętrzny termometr i zapobiegaj kontaktowi materiału ze ściankami lub elementami grzejnymi.
Znacznie bezpieczniejszą i bardziej zrównoważoną alternatywą jest suszarka do żywności . Zaprojektowana z myślą o utrzymywaniu niskiej, stałej temperatury dzięki przepływowi powietrza, idealnie nadaje się do druku 3D. Wielu producentów decyduje się na przycięcie kratek podajnika, aby szpula z filamentem idealnie do niego pasowała, umożliwiając równomierne suszenie bez ryzyka odkształcenia.
Jeśli szukasz czegoś bardziej precyzyjnego, możesz skorzystać z podgrzewanego stołu drukarki . Umieść filament na rozgrzanej powierzchni i przykryj go kartonem lub folią, aby utrzymać ciepło. Chociaż jest to najmniej wydajna metoda, może okazać się zbawienna w lekko wilgotnych warunkach, jeśli zachowasz cierpliwość i będziesz monitorować temperaturę.
Za wszelką cenę należy unikać używania kuchenki mikrofalowej . Rozprowadzanie ciepła jest nierównomierne i może prowadzić do natychmiastowego topnienia, niszcząc cewkę lub, co gorsza, uwalniając toksyczne opary podczas spalania plastiku.
Przewodnik po zalecanych temperaturach i czasach
Złotą zasadą jest zawsze suszenie poniżej temperatury zeszklenia (Tg) , czyli punktu, w którym plastik zaczyna mięknąć. Jeśli go przegrzejesz, filament sklei się między zwojami, a szpula stanie się bezużyteczna.
- PLA / PLA+: Pomiędzy 40 a 50 °C przez 4 do 6 godzin.
- PETG: Pomiędzy 50 a 65 °C przez 4 do 6 godzin.
- TPU (elastyczny): Pomiędzy 45 a 55 °C przez 6 do 8 godzin.
- ABS / ASA: Pomiędzy 60 a 85 °C przez 4 do 8 godzin.
- Nylon i poliwęglan: Pomiędzy 70 a 90 °C, może wymagać czasu dłuższego niż 12 godzin.
Zaawansowane rozwiązania i magazynowanie
Dla osób intensywnie drukujących, inwestycja w dedykowaną suszarkę jest idealnym rozwiązaniem . Urządzenia te nie tylko eliminują wilgoć, ale także umożliwiają drukowanie bezpośrednio z wnętrza, zapobiegając zanieczyszczeniu materiału podczas drukowania. Miłośnicy elektroniki mogą skorzystać z projektów DIY opartych na ESP32 i sterowaniu PID , które umożliwiają monitorowanie wilgotności i temperatury przez Wi-Fi, a nawet integrację z OctoPrint.
Po wyschnięciu filamentu, celem jest utrzymanie go w tym stanie. Najłatwiejszym sposobem jest przechowywanie go w szczelnych woreczkach strunowych , usuwając jak najwięcej powietrza i dodając saszetki z żelem krzemionkowym. Jeśli masz dużą kolekcję, najlepszym rozwiązaniem będą szczelne plastikowe pojemniki z silikonową uszczelką, najlepiej utrzymując wilgotność względną poniżej 20%.
Dla bardziej zaawansowanych użytkowników najlepszym rozwiązaniem będzie zbudowanie własnego Dry Boxa . Składa się on z hermetycznego pojemnika z uchwytami na szpule i rurki PTFE, która transportuje filament bezpośrednio do ekstrudera, tworząc bezpieczne środowisko eliminujące potrzebę ciągłego suszenia.
Utrzymanie odpowiedniej wilgotności powietrza to różnica między wydrukiem o profesjonalnej jakości a stertą zmarnowanego plastiku. Łącząc precyzyjne suszenie każdego materiału, hermetyczne przechowywanie z użyciem pochłaniaczy wilgoci oraz możliwość wczesnego wykrywania problemów, każdy producent może zapewnić maksymalną jakość i wytrzymałość mechaniczną swoich wydruków, niezależnie od lokalnego klimatu.