
Если вам когда-либо казалось, что ваш 3D-принтер живет своей собственной жизнью и решает испортить вам работу, создавая шероховатую поверхность или нити, похожие на паутину, то, скорее всего, виновником является влажность. Это явление, технически известное как гигроскопичность , представляет собой свойство пластика поглощать молекулы воды из окружающей среды, превращая идеально ровную катушку в кошмар при экструзии за считанные дни или даже часы, в зависимости от погоды.
Это не просто вопрос эстетики; вода, попавшая в материал, вызывает микровзрывы пара при достижении горячеконца, нарушая текучесть пластика. Это не только приводит к образованию пузырьков в детали, но и ухудшает ее внутреннюю структуру, препятствуя правильному слиянию слоев и снижая механическую прочность прототипов.
Явные признаки того, что ваша нить накаливания намокла.
Раннее выявление проблемы крайне важно для предотвращения потерь материала. Первым предупреждающим сигналом обычно являются ваши уши: если вы слышите тихие щелчки или потрескивания во время экструзии из сопла, это подтверждает, что вода быстро испаряется. Это тот самый характерный звук «попкорна», который указывает на неисправность.
Визуально вы заметите пористую, похожую на апельсиновую корку поверхность и чрезмерное образование нитевидных комков , которое не устраняется регулировкой ретракции. Кроме того, некоторые материалы становятся чрезвычайно хрупкими; если вы попытаетесь согнуть нить, и она сломается, как сухие спагетти, это явный признак износа.
Безусловно, лучше всего выполнить ручную экструзию . Нагрейте сопло и выдавите материал вручную; если нить выходит пышной, пенистой или с видимыми пузырьками вместо ровной, гладкой линии, ее необходимо немедленно высушить.
Материалы и их чувствительность к влажности
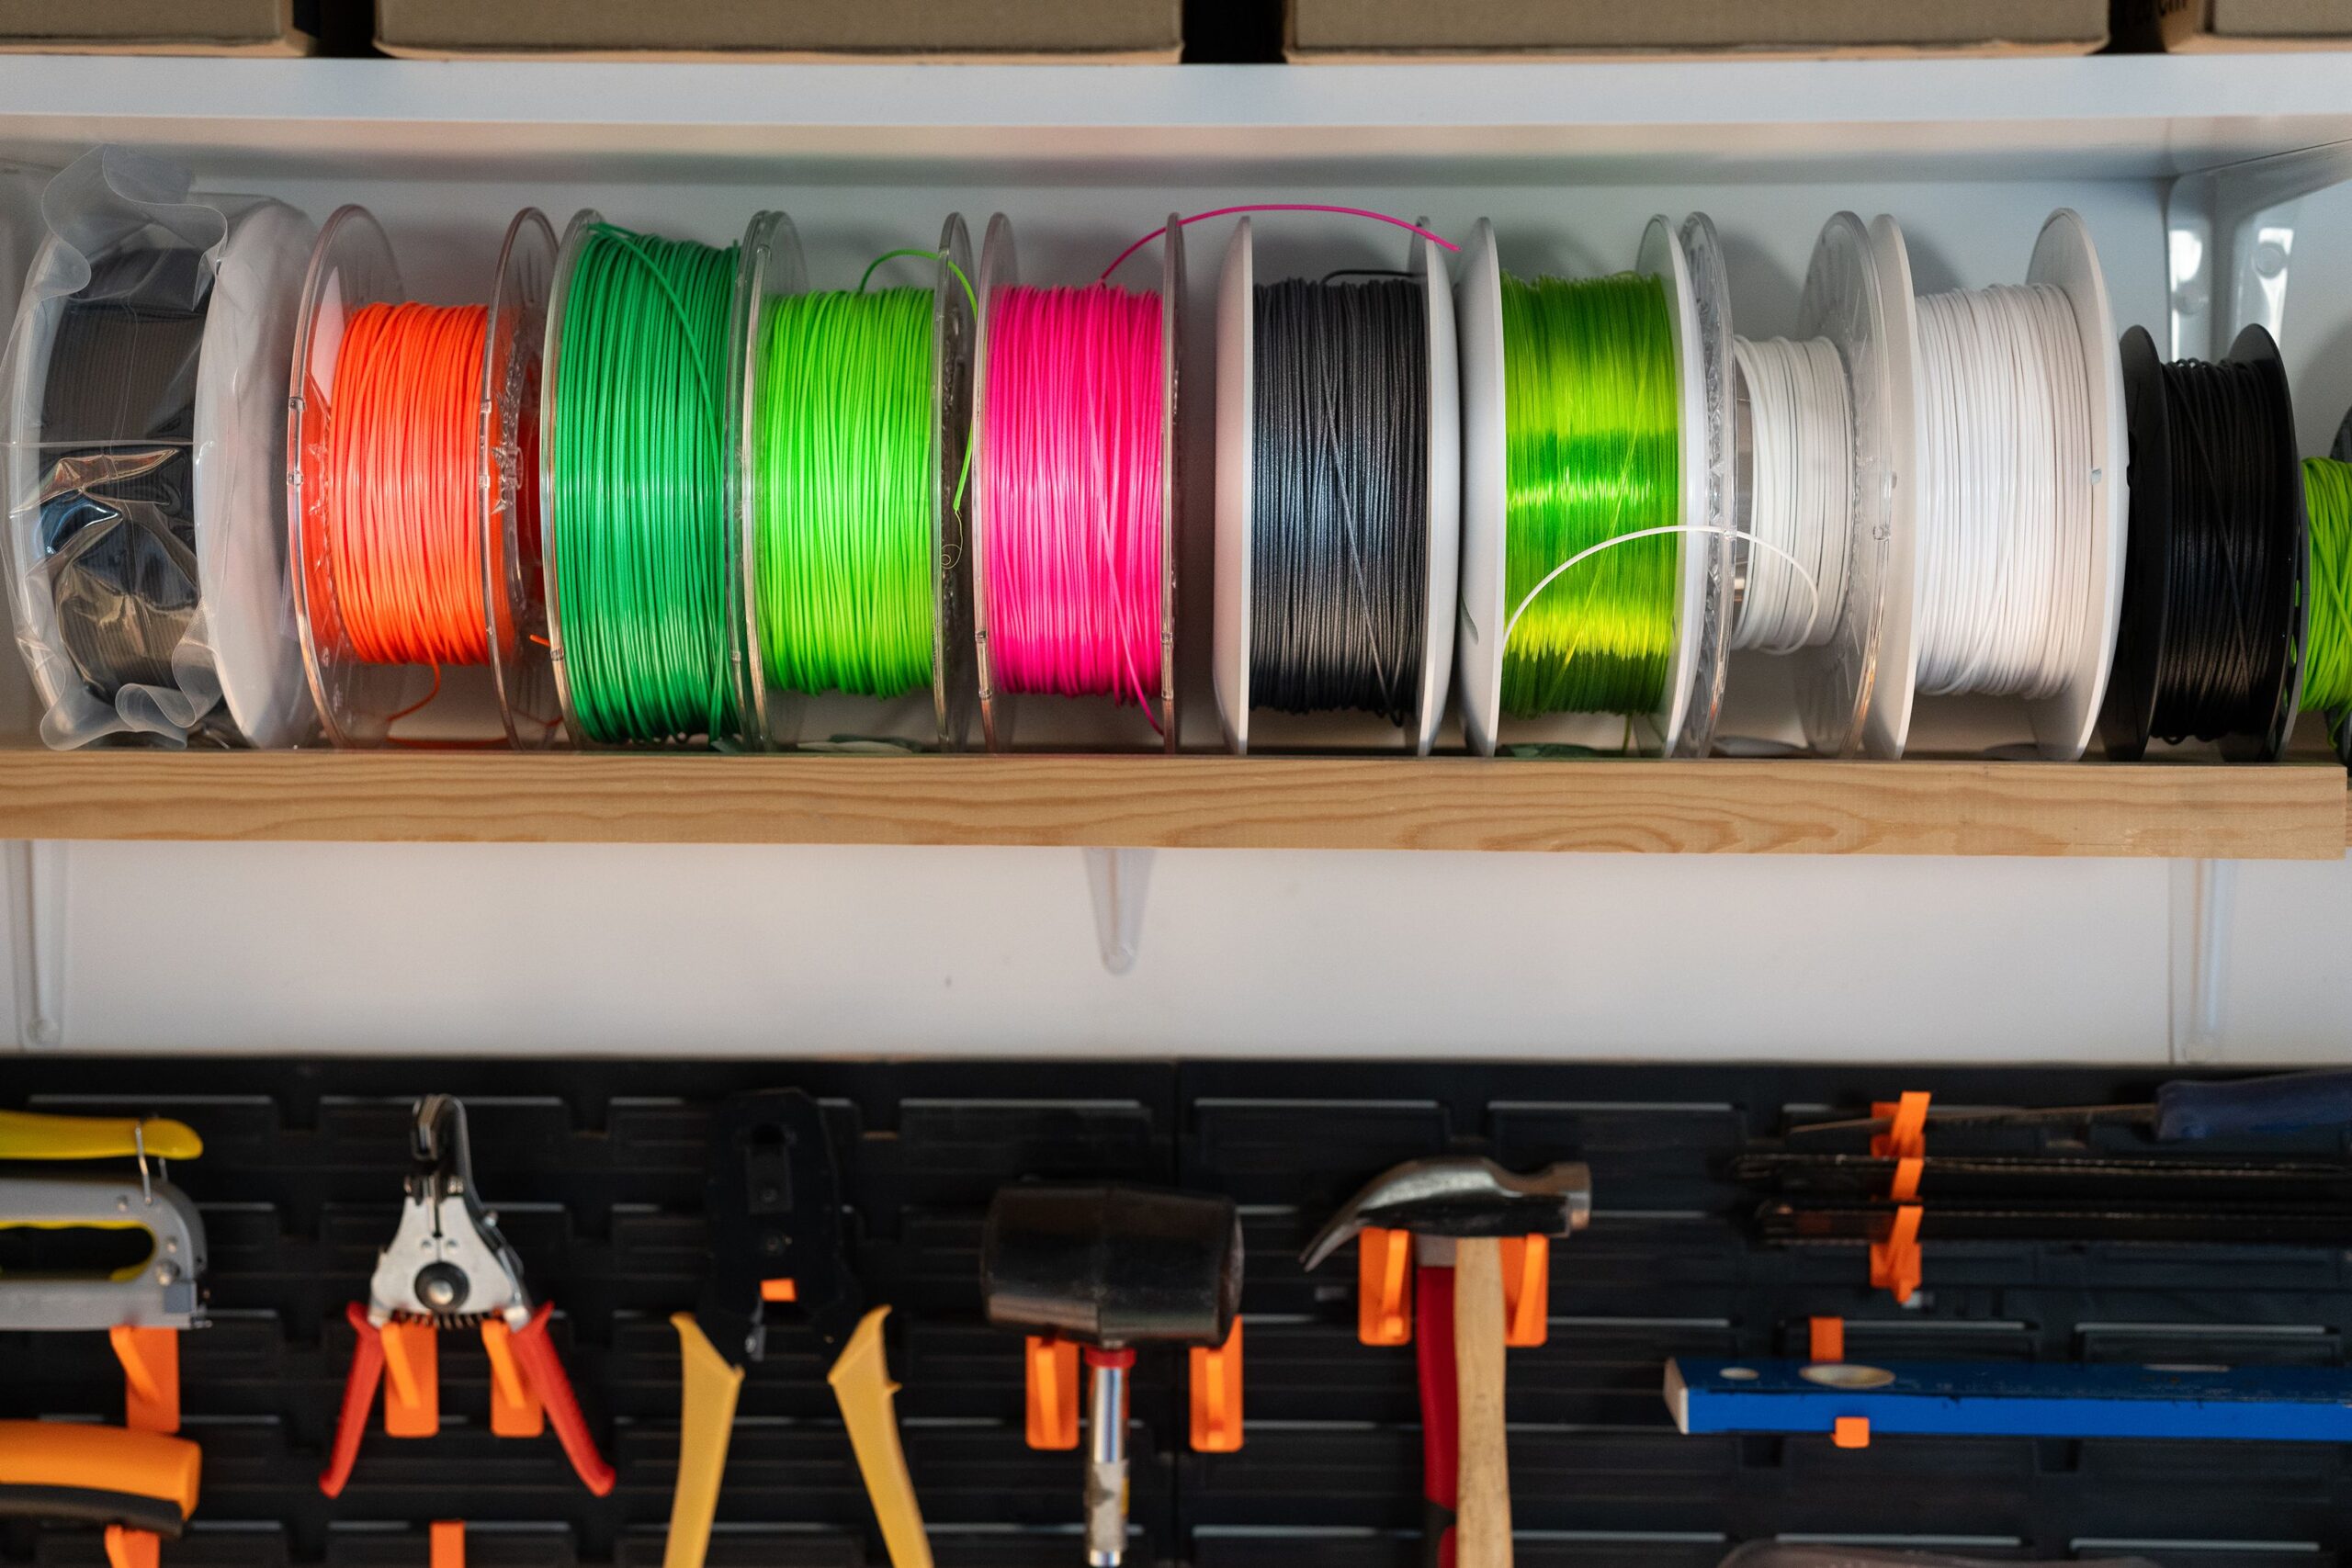
Не все пластмассы ведут себя одинаково. PLA не самая гигроскопичная , но и не застрахована от этого; во влажной среде или после нескольких недель неправильного хранения она начинает разрушаться. С другой стороны, PETG и гибкие нити, такие как TPU, подобны губкам и требуют гораздо более тщательного контроля.
В области технических материалов нейлон (ПА) занимает первое место по водопоглощению. Эти материалы настолько чувствительны, что даже совершенно новые катушки, только что сошедшие с конвейера, рекомендуется просушить перед началом любой серьезной печати, чтобы предотвратить ухудшение химических свойств полимера из-за гидролиза.
Самодельные методы сушки филамента
Если у вас нет профессионального оборудования, можно прибегнуть к домашним решениям, хотя всегда следует проявлять большую осторожность, чтобы не расплавить нагревательный элемент. Кухонная духовка — самый быстрый вариант, но и самый рискованный, поскольку температура часто нестабильна. При её использовании крайне важно иметь внешний термометр и не допускать контакта материала со стенками или нагревательными элементами.
Гораздо более безопасной и сбалансированной альтернативой является дегидратор для пищевых продуктов . Разработанный для поддержания низких, постоянных температур с помощью воздушного потока, он идеально подходит для 3D-печати. Многие производители предпочитают обрезать решетки лотка так, чтобы катушка с филаментом идеально подходила, обеспечивая равномерную сушку без риска деформации.
Если вам нужен более точный способ, вы можете использовать нагреваемую платформу вашего принтера . Поместите нить на нагретую поверхность и накройте её картонной коробкой или пластиком, чтобы сохранить тепло. Хотя это наименее эффективный метод, он может оказаться очень полезным в условиях умеренной влажности, если вы проявите терпение и будете следить за температурой.
Крайне важно любой ценой избегать использования микроволновой печи . Распределение тепла неравномерное, что может привести к мгновенному плавлению нагревательного элемента и его повреждению, или, что еще хуже, к выделению токсичных паров при горении пластика.
Руководство по рекомендуемым температурам и времени
Золотое правило — всегда сушить при температуре ниже температуры стеклования (Tg) , то есть при температуре, при которой пластик начинает размягчаться. При перегреве нить слипнется между витками, и катушка станет непригодной для использования.
- ПЛА / ПЛА+: При температуре от 40 до 50 °C в течение 4–6 часов.
- ПЕТГ: При температуре от 50 до 65 °C в течение 4–6 часов.
- ТПУ (гибкий): При температуре от 45 до 55 °C в течение 6–8 часов.
- ABS / ASA: При температуре от 60 до 85 °C в течение 4–8 часов.
- Нейлон и поликарбонат: Температура от 70 до 90 °C, и может потребоваться более 12 часов.
Передовые решения и хранилища
Для тех, кто интенсивно печатает, идеальным решением станет приобретение специального сушильного бокса . Эти устройства не только удаляют влагу, но и позволяют печатать непосредственно изнутри, предотвращая загрязнение материала в процессе печати. Для любителей электроники существуют проекты «сделай сам» на основе ESP32 и ПИД-регулирования , позволяющие контролировать влажность и температуру через Wi-Fi, даже интегрируясь с OctoPrint.
После высыхания волокна его необходимо сохранить в таком состоянии. Самый простой способ — хранить его в герметичных пакетах с застежкой-молнией , максимально удалив воздух и добавив пакетики с силикагелем. Если у вас большая коллекция, лучше всего использовать герметичные пластиковые контейнеры с силиконовым уплотнением, в идеале поддерживая относительную влажность ниже 20%.
Для более опытных пользователей оптимальным вариантом станет изготовление самодельного сушильного бокса . Он состоит из герметичного контейнера с держателями катушек и трубки из ПТФЭ, которая подает нить непосредственно в экструдер, создавая защищенную среду, исключающую необходимость постоянной сушки.
Контроль влажности — это разница между профессиональным качеством печати и горой ненужного пластика. Благодаря сочетанию точной сушки каждого материала, герметичного хранения с использованием осушителей и возможности раннего выявления проблем, любой производитель может обеспечить максимальное качество и механическую прочность своих изделий, независимо от местного климата.