Če ste kdaj imeli občutek, da ima vaš 3D-tiskalnik svojo glavo in se odloči, da vas sabotira z grobimi zaključki ali nitmi, ki so videti kot pajčevine, je za to zelo verjetno kriva vlaga. Ta pojav, tehnično znan kot higroskopičnost , je nagnjenost plastike, da absorbira molekule vode iz okolja in tako v nekaj dneh ali celo urah, odvisno od vremena, spremeni popoln tuljav v nočno moro ekstrudiranja.
Ne gre le za estetiko; voda, ujeta v materialu, povzroči mikroeksplozije pare , ko doseže vroče mesto, kar prekine pretok plastike. To ne samo, da del napolni z mehurčki, ampak tudi ogrozi notranjo strukturo, preprečuje pravilno spajanje plasti in uniči mehansko trdnost vaših prototipov.
Jasni znaki, da je vaš filament moker
Zgodnje odkrivanje težave je ključnega pomena, da se izognete potrati materiala. Prvi opozorilni znak so običajno vaša ušesa: če med iztiskanjem šobe slišite majhne klike ali pokanje , to potrjuje, da voda hitro izhlapeva. To je tisti tipičen zvok "kokic", ki kaže, da je nekaj narobe.
Vizualno boste opazili porozno, pomarančni lupini podobno površino in prekomerno, bombažno nabrano vrvico , ki je ni mogoče odpraviti z nastavitvijo napenjanja. Poleg tega nekateri materiali postanejo izjemno krhki; če poskušate upogniti kos filamenta in se ta zlomi kot suhi špageti, je to jasen znak obrabe.
Zagotovo je najbolje, da izvedete ročno ekstrudiranje . Segrejte šobo in ročno iztisnite material; če preja namesto gladke, enakomerne črte izstopa napihnjena, penasta ali z vidnimi mehurčki, jo morate takoj posušiti.
Materiali in njihova občutljivost na vlago
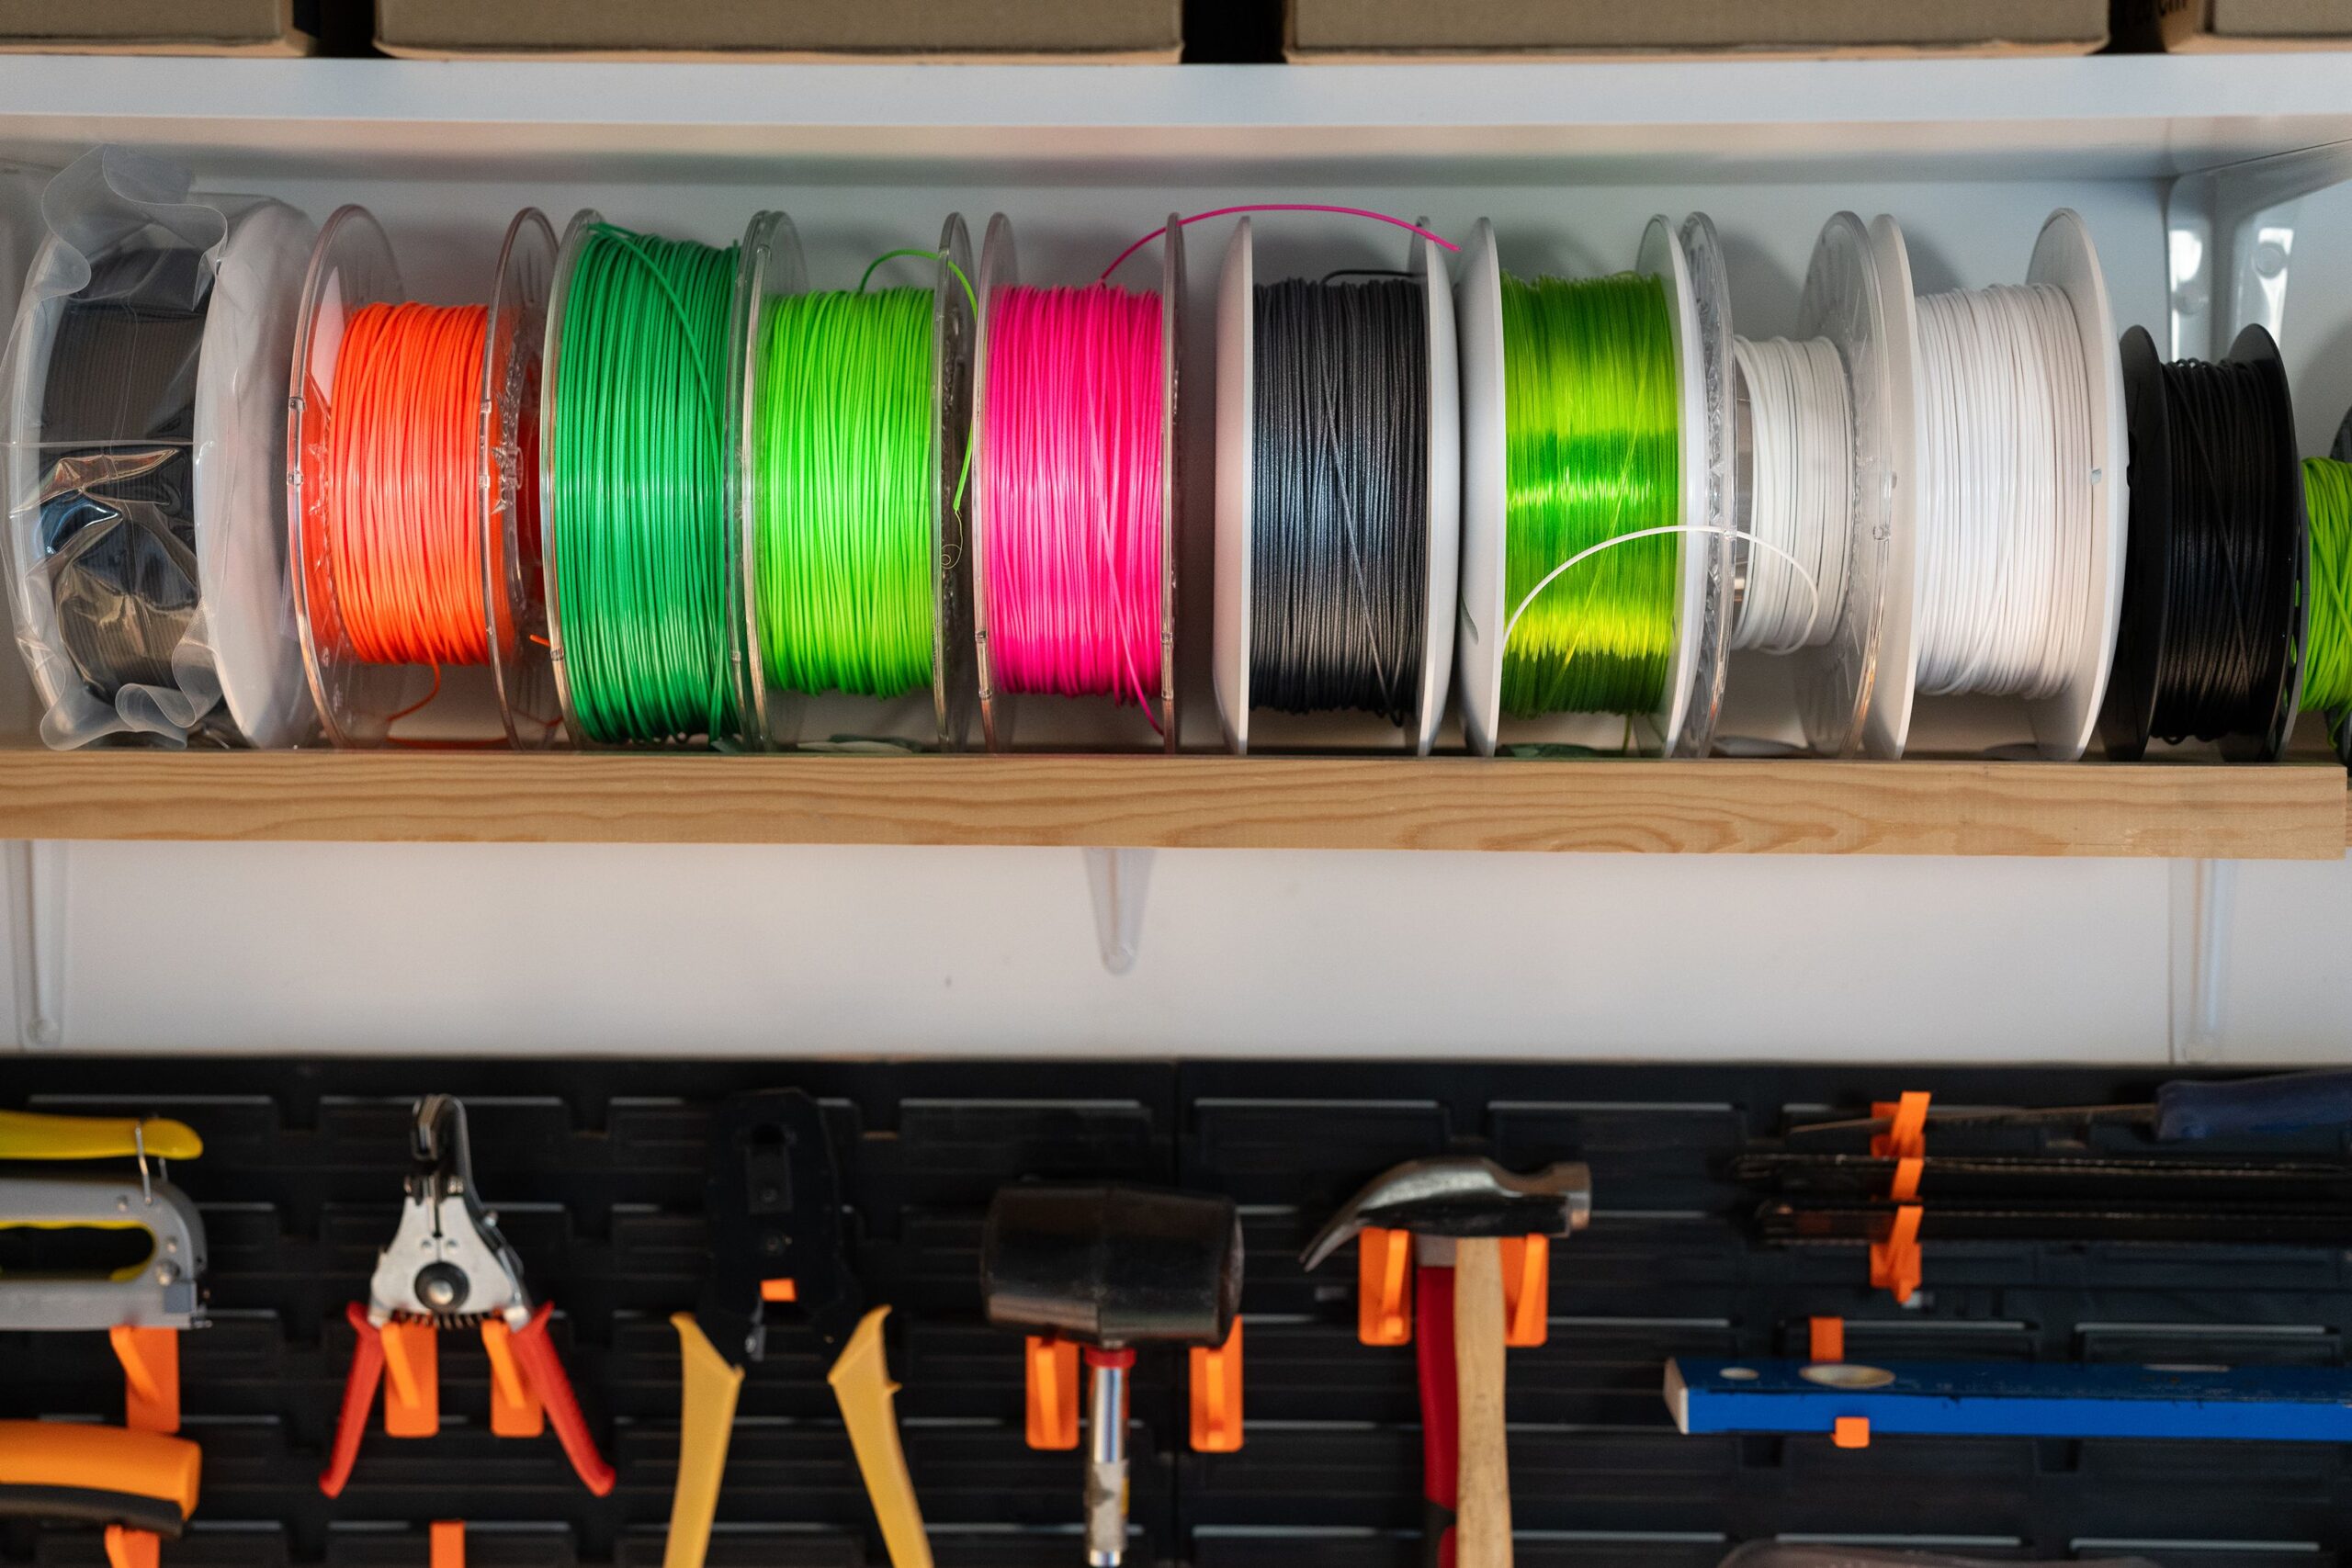
Vse plastike se ne obnašajo enako. PLA ni najbolj higroskopičen , vendar tudi ni imun; v vlažnem okolju ali po tednih nepravilnega skladiščenja bo začel odpovedovati. Po drugi strani pa so PETG in fleksibilni filamenti, kot je TPU, kot gobice, ki zahtevajo veliko natančnejše spremljanje.
Na področju tehničnih materialov najlon (PA) kraljuje pri absorpciji vode. Ti materiali so tako občutljivi, da je tudi nove tuljave, sveže iz tovarne, priporočljivo posušiti pred začetkom kakršnega koli večjega tiskanja, da preprečite poslabšanje kemičnih lastnosti polimera zaradi hidrolize.
Domače metode za sušenje filamentov
Če nimate profesionalne opreme, se lahko zatečete k domačim rešitvam, vendar vedno z veliko previdnostjo, da se tuljava ne stopi. Kuhinjska pečica je najhitrejša možnost, a tudi najbolj tvegana, saj je temperatura pogosto nestabilna. Če jo uporabljate, je nujno imeti zunanji termometer in preprečiti, da bi se material dotikal sten ali grelnih elementov.
Veliko varnejša in bolj uravnotežena alternativa je dehidrator hrane . Zasnovan je za vzdrževanje nizkih, konstantnih temperatur z zračnim tokom in je idealen za 3D-tiskanje. Mnogi proizvajalci se odločijo za obrezovanje rešetk pladnja, tako da se tuljava z nitjo popolnoma prilega, kar omogoča enakomerno sušenje brez tveganja upogibanja.
Če iščete nekaj bolj natančnega, lahko uporabite ogrevano posteljo tiskalnika . Filament položite na ogrevano površino in ga pokrijte s kartonsko škatlo ali plastiko, da zadržite toploto. Čeprav je to najmanj učinkovita metoda, je lahko v rahlo vlažnih pogojih rešilna, če ste potrpežljivi in spremljate temperaturo.
Bistveno se je za vsako ceno izogibati uporabi mikrovalovne pečice . Porazdelitev toplote je neenakomerna in lahko povzroči takojšnje talilne točke, ki uničijo tuljavo ali, še huje, sproščajo strupene hlape pri gorenju plastike.
Vodnik po priporočenih temperaturah in časih
Zlato pravilo je, da se vedno suši pod temperaturo steklastega prehoda (Tg) , kar je točka, pri kateri se plastika začne mehčati. Če jo pregrejete, se bo filament med zavoji zlepil in tuljava bo postala neuporabna.
- PLA / PLA+: Med 40 in 50 °C za 4 do 6 ur.
- PETG: Med 50 in 65 °C za 4 do 6 ur.
- TPU (fleksibilen): Med 45 in 55 °C za 6 do 8 ur.
- ABS / ASA: Med 60 in 85 °C za 4 do 8 ur.
- Najlon in polikarbonat: Med 70 in 90 °C, lahko pa traja več kot 12 ur.
Napredne rešitve in shranjevanje
Za tiste, ki intenzivno tiskajo, je idealna naložba v namensko sušilno komoro . Te naprave ne le odpravljajo vlago, temveč omogočajo tudi tiskanje neposredno od znotraj, kar preprečuje kontaminacijo materiala med postopkom tiskanja. Za navdušence nad elektroniko so na voljo projekti »naredi sam«, ki temeljijo na ESP32 in PID krmiljenju , ki omogočajo spremljanje vlažnosti in temperature prek omrežja Wi-Fi, celo integracijo z OctoPrint.
Ko se filament posuši, je cilj, da ga takega tudi ohranite. Najlažji način za to je, da ga shranite v nepredušno zaprtih vrečkah z zadrgo , pri čemer odstranite čim več zraka in dodate vrečke silikagela. Če imate veliko zbirko, so najboljša možnost nepredušno zaprte plastične posode s silikonskim tesnilom, idealno pa je, da ohranjate relativno vlažnost pod 20 %.
Za naprednejše uporabnike je prava izbira izdelava doma narejenega sušnega sistema Dry Box . Sestavljen je iz nepredušno zaprte posode z držali za tuljave in PTFE cevi, ki prenaša filament neposredno v ekstruder, kar ustvarja zaščiteno okolje, ki odpravlja potrebo po nenehnem sušenju.
Vzdrževanje nadzora vlažnosti je razlika med profesionalnim tiskom in kupom odpadne plastike. Z združevanjem natančnega sušenja vsakega materiala, nepredušnega shranjevanja s sušilnimi sredstvi in zmožnosti zgodnjega odkrivanja težav lahko vsak izdelovalec zagotovi maksimalno kakovost in mehansko trdnost svojih tiskov, ne glede na lokalno podnebje.