- Aceton je idealno topilo za ABS in ASA, vendar je neučinkovit in potencialno škodljiv za PLA.
- Obstajajo mehanske in kemične alternative, kot so progresivno brušenje, etil acetatni hlapi ali epoksidni premazi.
- Pravilna naknadna obdelava ne le izboljša estetiko z odstranitvijo linij plasti, temveč lahko tudi optimizira strukturno trdnost.
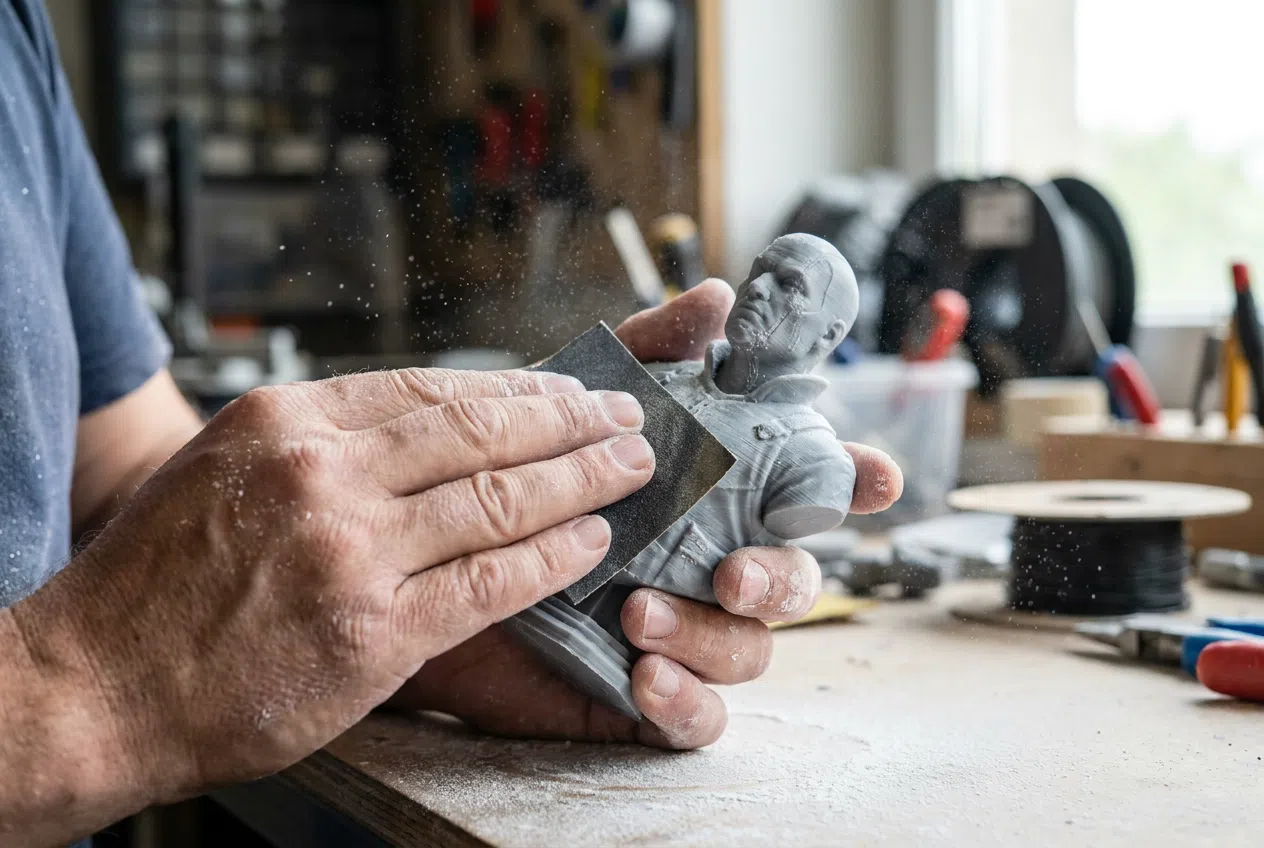
Prepričan sem, da se vam je to že zgodilo: dokončate odtis, ki je geometrijsko videti odlično, a vas ob natančnejšem pregledu tiste tipične vodoravne črte, ki nastanejo pri postopku nanašanja plasti, spravljajo ob pamet. Doseganje tistega "zrcalnega" ali profesionalnega videza, podobnega tistim pri brizganih delih, je sveti gral za vsakega ustvarjalca, ki želi, da so njegovi projekti več kot le prototipi.
Prva stvar, ki običajno pride na misel, je polivanje acetona po vsem, vendar bodite previdni, saj se tukaj veliko ljudi zmoti. Vse plastike se ne odzivajo enako in če niste previdni, lahko svoj kos spremenite v lužo stopljene plastike ali pa ga pustite z neprivlačnim, belkastim videzom. Da bi se izognili lažji analizi, si poglejmo, kaj dejansko deluje glede na material, ki ga uporabljate, in kako to storiti, ne da bi pri tem ogrozili svoje zdravje ali delavnico.
Svet kemičnega ravnanja las: aceton, ABS in ASA
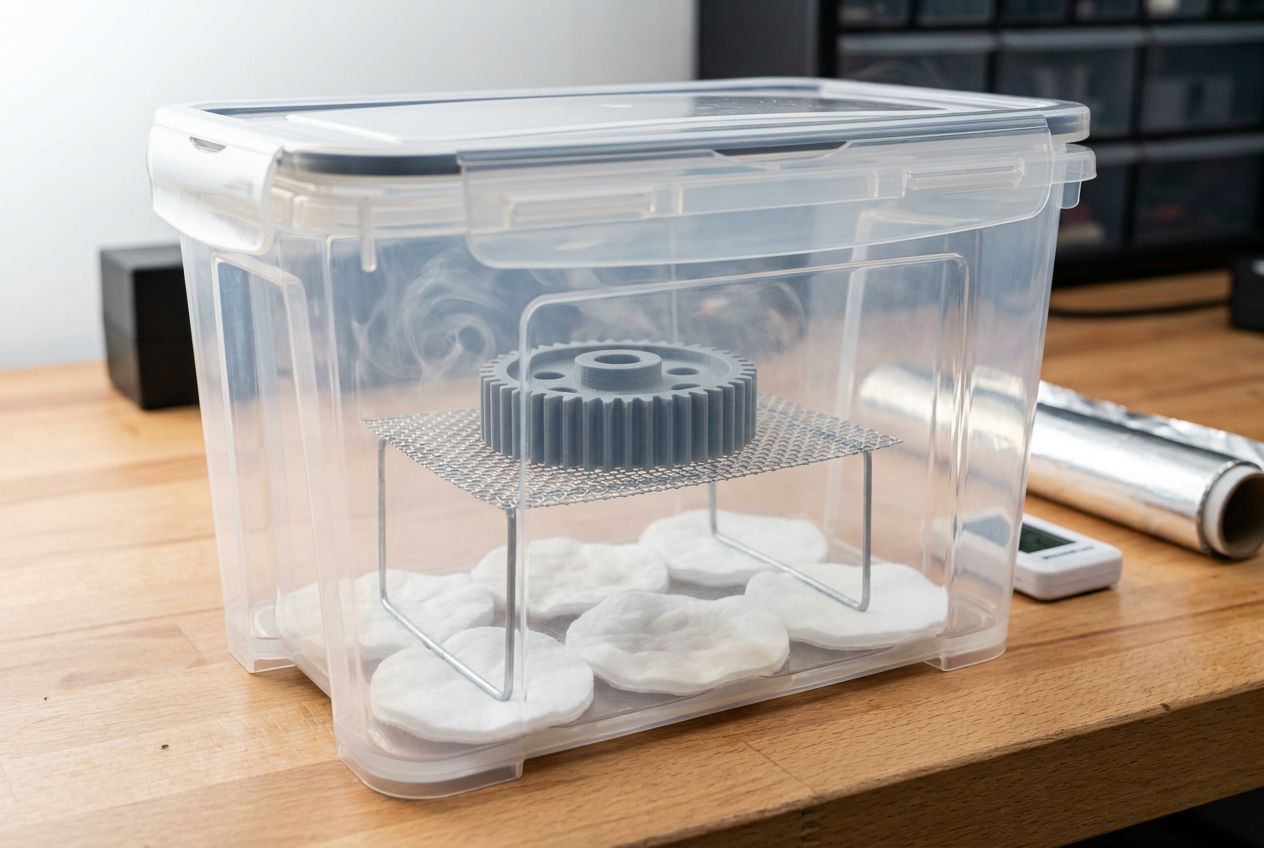
Če delate z ABS ali ASA , imate srečo, saj so ti materiali najboljši prijatelji acetona. To organsko topilo lahko stopi površinsko plast plastike, zaradi česar črte izginejo in pusti spektakularen sijaj . Postopek vključuje izpostavljanje kosa hlapom, saj je neposredno potapljanje običajno slaba ideja, saj deformira model in ustvari mehurčke.
Da bi to pravilno naredili, je najbolje, da postavite gladilno posodo . Uporabite lahko polipropilensko posodo (ki se ne raztopi v acetonu) in kos postavite na dvignjeno ploščo, na primer jekleno pločevino, da se ne dotika tekočine. Najenostavnejši način je, da papirnate brisače namočite v acetonu in jih položite okoli robov, če pa želite iti še korak dlje, lahko za kroženje hlapov uporabite majhen ventilator ali pa zelo nežno segrejete podlago (vedno z izjemno previdnostjo), da pospešite postopek.
Pomembno je, da škatle ne zaprete nepredušno, da preprečite kopičenje tlaka in nevarnost eksplozije. Ko odstranite del, se ga ne dotikajte takoj; plastika bo še nekaj časa ostala mehka in lepljiva . Pustite jo nekaj ur, da topilo popolnoma izhlapi in na površini ne ostanejo prstni odtisi.
Dilema PLA: Ali aceton deluje?
Tu se pojavijo dvomi. Mnogi uporabniki sprašujejo, ali lahko enako storijo s PLA, in kratek odgovor je odločen ne . Aceton ne topi PLA na enak način kot ABS; namesto da bi se zgladil, bo kos najverjetneje postal moten, razvil belkaste lise ali pa bo v najslabšem primeru material zaradi kemične obremenitve počil.
Če iščete kemično obdelavo za PLA, obstajajo bolj eksotične možnosti, kot je etil acetat , ki lahko drastično zmanjša hrapavost, ali kloroform, čeprav je slednji nevarno strupen in ga je težko dobiti legalno. Druga možnost je izopropilni alkohol , vendar bodite previdni: ta je primeren le za čiščenje maščobe in prahu pred barvanjem; nima gladilnega učinka na PLA.
Mehanske metode in premazi za vse materiale
Ko kemično brušenje ne uspe ali je prenevarno, je progresivno brušenje stara zanesljiva rešitev. Ključna je potrpežljivost in ne preskakovanje korakov. Začnite z grobo granulacijo (kot je 120 ali 180), da odstranite večje neravnine, in se postopno pomikajte do zelo fine granulacije (1000, 2000 ali finejše). Mokro brušenje je glavni trik za preprečevanje pregrevanja plastike zaradi trenja in za doseganje veliko bolj gladkega zaključka.
Če ne želite porabiti več ur za brušenje, lahko uporabite temeljni premaz . Nanesite sloj, ga zbrusite in ponovite postopek. To zapolni utore med plastmi, ne da bi bilo treba odstraniti toliko originalne plastike. Za tiste, ki iščejo ultra sijajen, profesionalen zaključek, so epoksidni premazi odlična možnost, saj ustvarijo neprekinjen film, ki skrije vse nepopolnosti, čeprav je treba omeniti, da kosu dodajo malo debeline.
Varnost in bistveni previdnostni ukrepi
Delo s topili ni igra. Aceton je izjemno vnetljiv , njegovi hlapi pa lahko povzročijo omotico ali draženje dihalnih poti, če niste previdni. Obvezno je delo v dobro prezračevanem prostoru , po možnosti na prostem ali z močnim ventilatorjem, in vedno nosite nitrilne rokavice in zaščitna očala.
Ne pozabite imeti pri roki gasilnega aparata in hraniti vse vire vžiga, kot so cigarete ali električne iskre, stran od delovnega območja. Zelo priporočljivo je nositi maske s filtri za organske hlape, saj je lahko dolgotrajno vdihavanje teh kemikalij škodljivo za vaše zdravje.
Nasveti, kako ne uničiti kosa
Pogosta napaka je pretiravanje z orodjem. Če uporabljate Dremel, uporabljajte nizko hitrost in hitre gibe; če ostanete na enem mestu, bo vročina stopila plastiko in pustila utor, ki ga ni mogoče odstraniti. Kar zadeva glajenje s paro, preverite kos vsakih nekaj minut. Če ga pustite predolgo na njem, se bodo drobne podrobnosti in robovi zaoblili, vaš model pa bo izgubil dimenzijsko natančnost.
Za brezhibno spajanje kosov je najboljša možnost uporaba cianoakrilata ali epoksi smole, ki ji sledi nanos polnila na spoj. Ko se spoj posuši, ga zbrusite in premažite s temeljnim premazom, da bo videti kot ena sama, trdna in brezhibna enota.
Obvladovanje površinske obdelave zahteva razumevanje kemije vsakega filamenta in spretnost z orodjem. Medtem ko se ABS in ASA zlahka obdelata z acetonskimi hlapi, PLA zahteva bolj obrtniški pristop, ki temelji na natančnem brušenju in uporabi temeljnih premazov ali epoksidnih smol. Ne glede na metodo mora biti varnost absolutna prednostna naloga, da se preprečijo nesreče z vnetljivimi snovmi, pri čemer je treba vedno zagotoviti, da naknadna obdelava izboljša estetiko in trdnost dela, ne da bi pri tem ogrozila njegovo prvotno geometrijo.