
Ако сте икада осетили да ваш 3Д штампач има своју главу и одлучи да вас саботира грубим завршним обрадама или нитима које изгледају као паучина, влажност је врло вероватно кривац. Овај феномен, технички познат као хигроскопност , је тенденција пластике да апсорбује молекуле воде из околине, претварајући савршен калем у ноћну мору екструзије за неколико дана или чак сати, у зависности од времена.
Није само питање естетике; вода заробљена у материјалу изазива микроексплозије паре када дође до хотенда, прекидајући проток пластике. Ово не само да оставља део пун мехурића, већ и угрожава унутрашњу структуру, спречавајући слојеве да се правилно споје и уништава механичку чврстоћу ваших прототипова.
Јасни знаци да је ваш филамент влажан
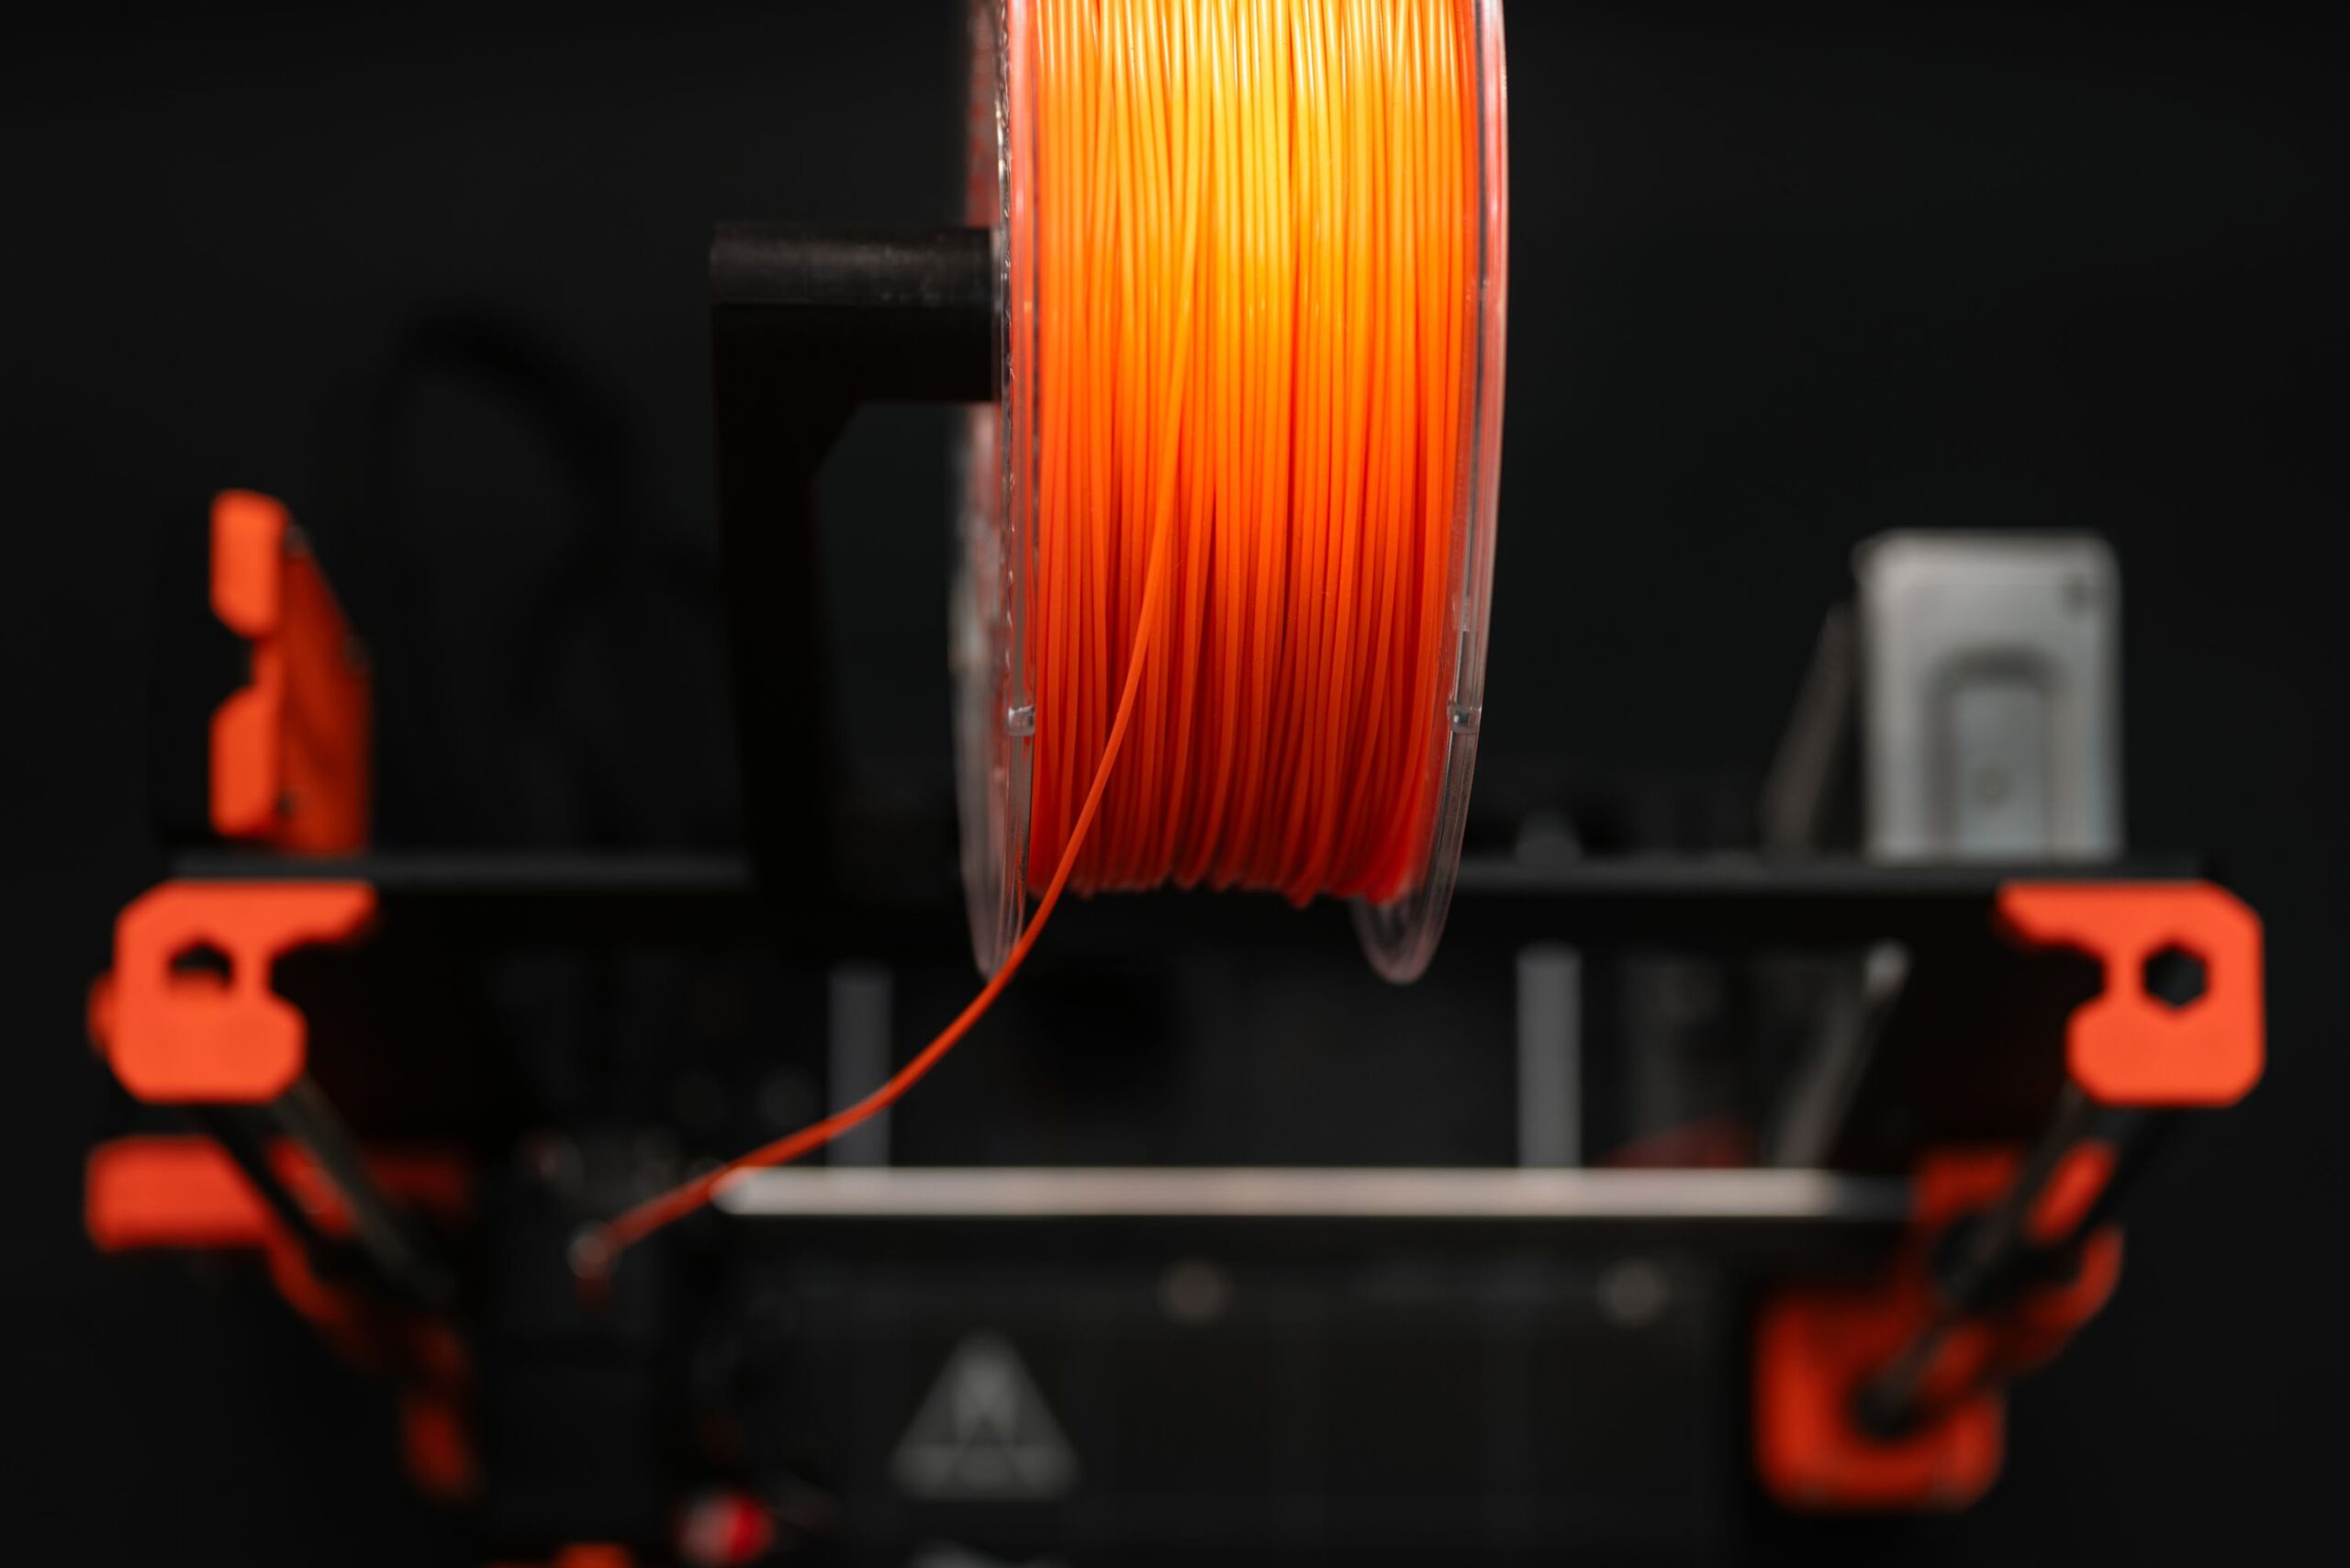
Рано откривање проблема је од виталног значаја како би се избегло расипање материјала. Први знак упозорења су обично ваше уши: ако чујете мале кликове или пуцкетање док млазница истискује, то потврђује да вода брзо испарава. То је тај типичан звук „кокица“ који указује да нешто није у реду.
Визуелно ћете приметити порозну површину сличну кори поморанџе и прекомерно, памучно влакно које се не решава подешавањем увлачења. Поред тога, неки материјали постају изузетно крти; ако покушате да савијете комад филамента и он пукне као суви шпагети, то је јасан знак пропадања.
Свакако, најбоље је извршити ручно екструзију . Загрејте млазницу и ручно избаците материјал; ако пређа излази надувена, пенаста или са видљивим мехурићима уместо да буде глатка, равна линија, потребно је одмах да је осушите.
Материјали и њихова осетљивост на влагу
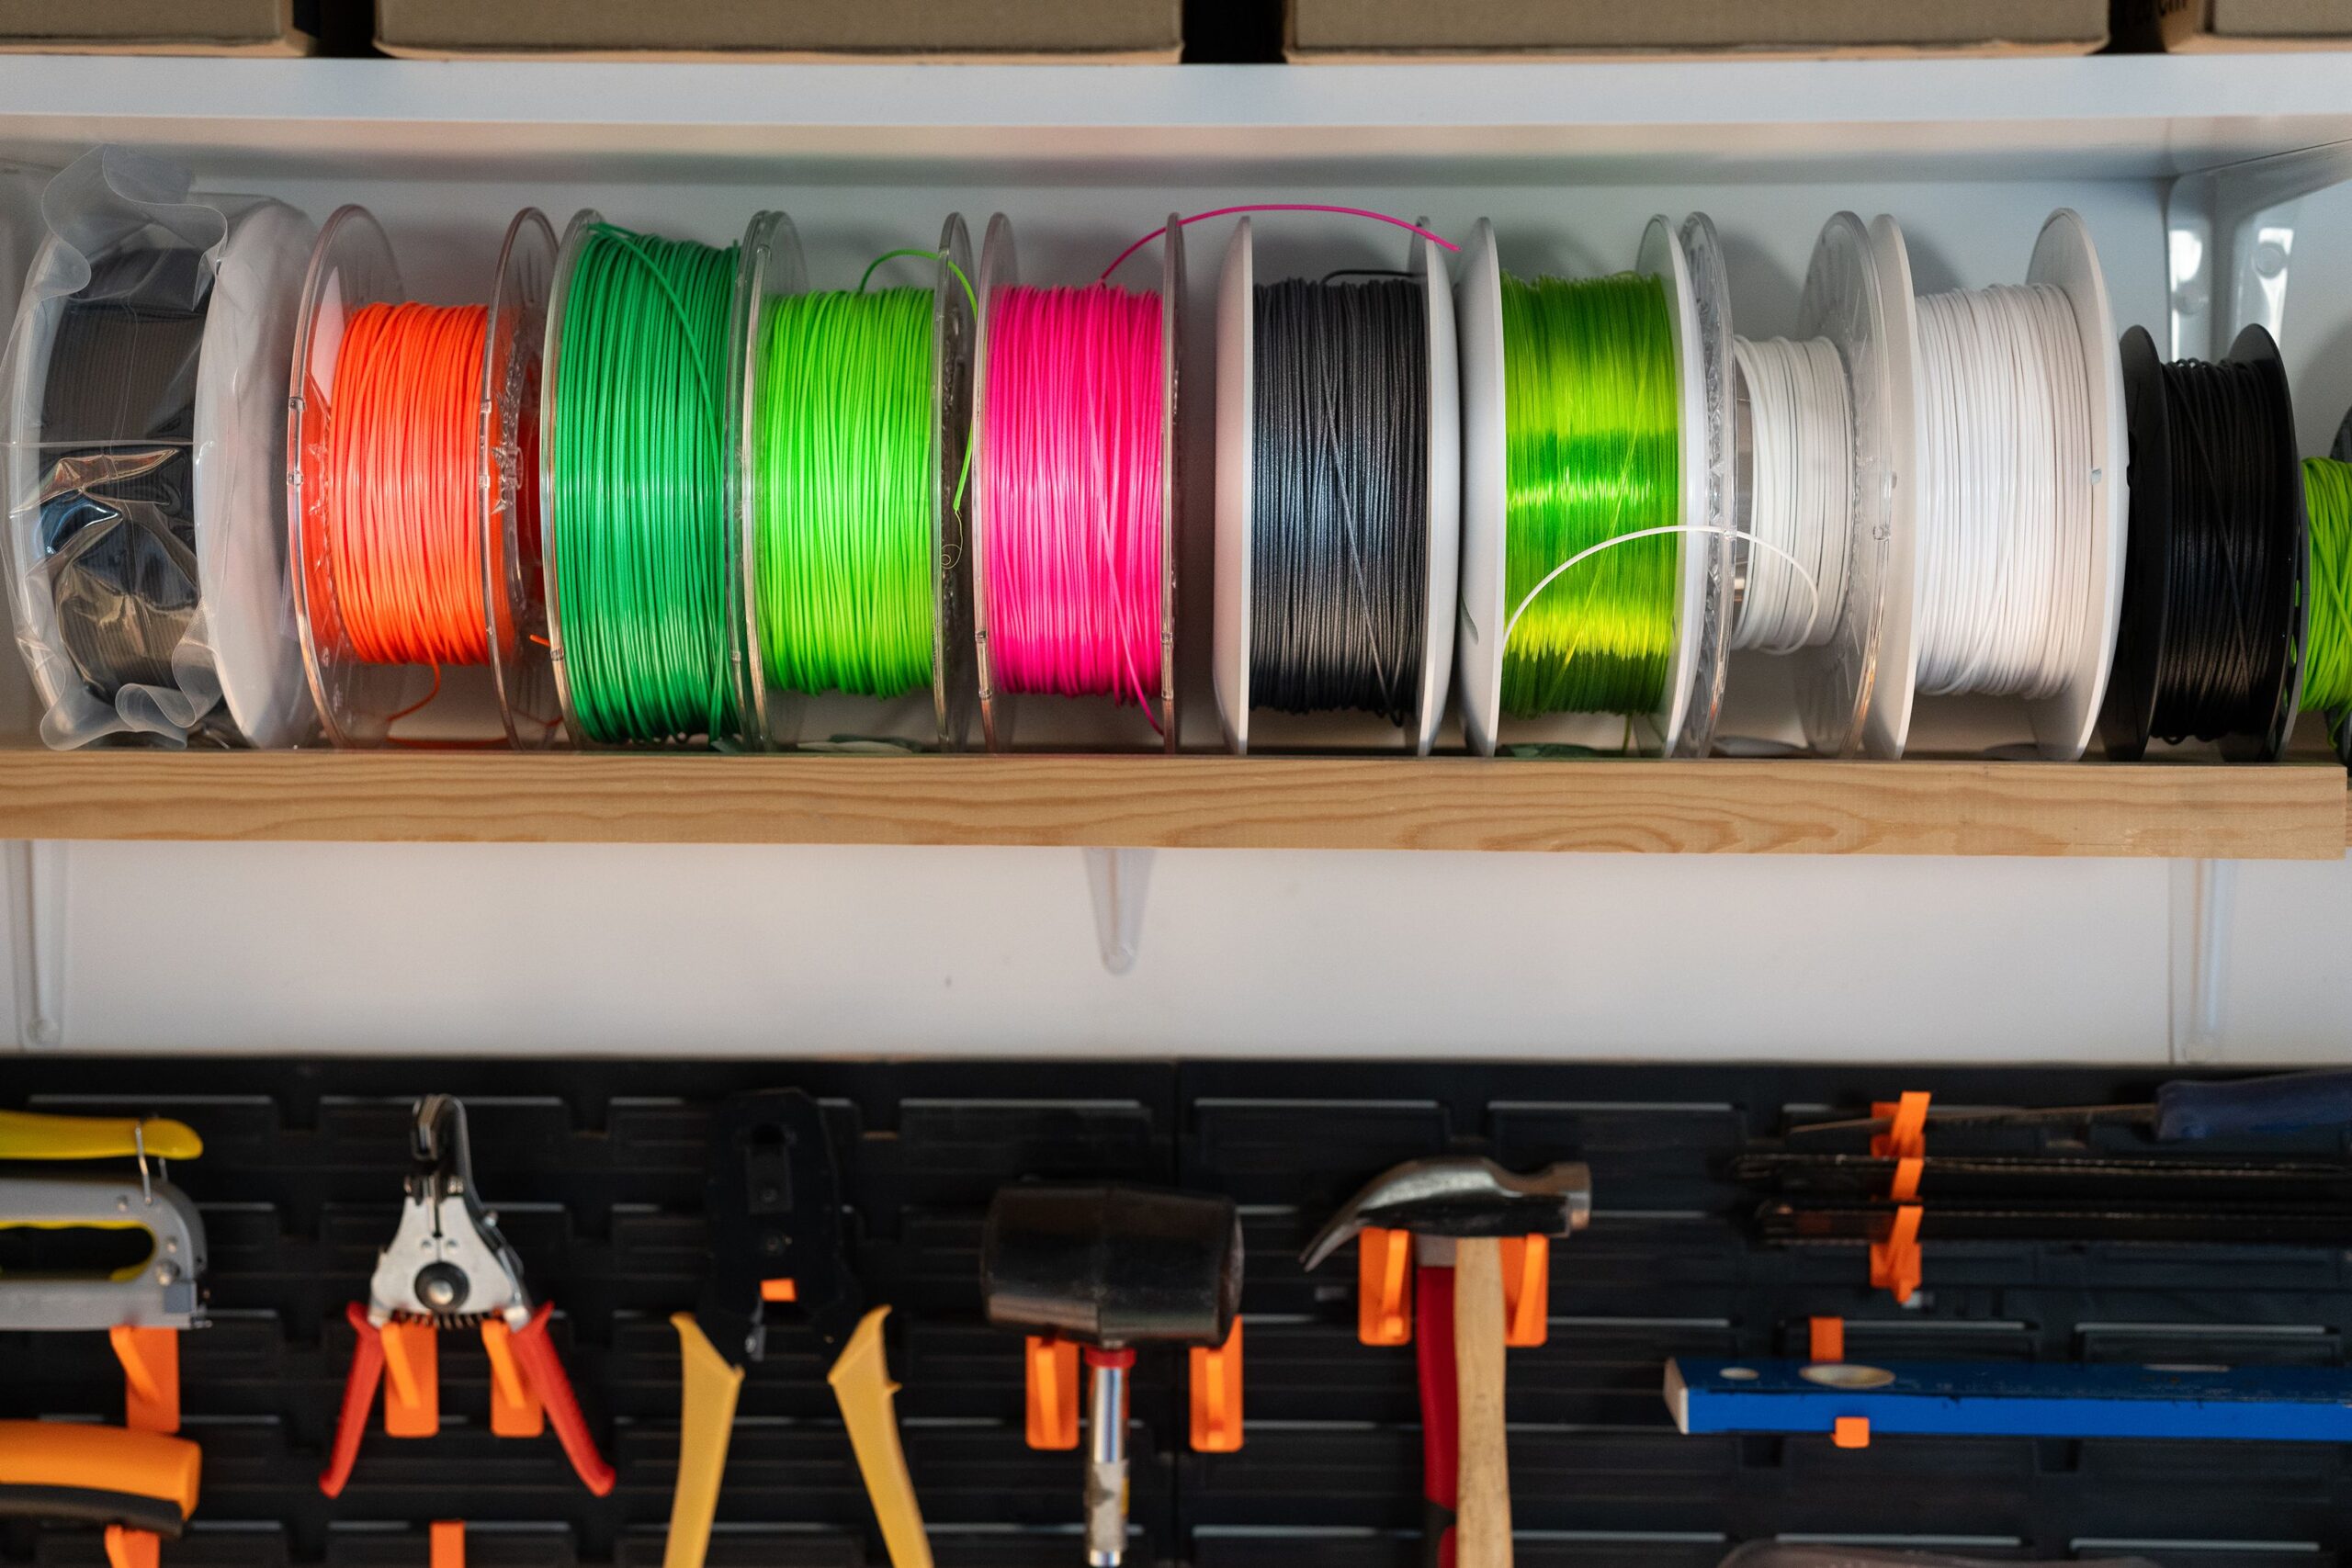
Нису све пластике исто. PLA није најхигроскопнија , али није ни имуна; у влажним срединама или након недеља неправилног складиштења, почеће да се распада. С друге стране, PETG и флексибилни филаменти попут TPU су попут сунђера који захтевају много пажљивије праћење.
У области техничких материјала, најлон (ПА) је врхунски предводник у апсорпцији воде. Ови материјали су толико осетљиви да је, чак и потпуно нове катуље, тек из фабрике, препоручљиво осушити их пре почетка било каквог значајнијег штампања како би се спречило деградирање хемијских својстава полимера услед хидролизе.
Домаће методе за сушење филамента
Када немате професионалну опрему, можете прибећи кућним решењима, мада увек уз велику пажњу како бисте избегли топљење извира. Кухињска рерна је најбржа опција, али и најризичнија јер је температура често нестабилна. Ако је користите, неопходно је имати спољни термометар и спречити да материјал додирује зидове или грејне елементе.
Много безбеднија и уравнотеженија алтернатива је дехидратор за храну . Дизајниран да одржава ниске, константне температуре протоком ваздуха, идеалан је за 3Д штампање. Многи произвођачи се одлучују да скрате решетке послужавника тако да калем са филаментом савршено пристаје, омогућавајући равномерно сушење без ризика од савијања.
Ако тражите нешто прецизније, можете користити загрејани кревет вашег штампача . Поставите филамент на загрејану површину и покријте га картонском кутијом или пластиком да бисте задржали топлоту. Иако је ово најмање ефикасан метод, може бити спас у благо влажним условима ако сте стрпљиви и пратите температуру.
Веома је важно избегавати употребу микроталасне пећнице по сваку цену . Расподела топлоте је неравномерна и може створити тренутне тачке топљења које уништавају завојницу или, још горе, ослобађају токсичне испарења приликом сагоревања пластике.
Водич за препоручене температуре и времена
Златно правило је да се увек сушите испод температуре прелаза у стакласто стање (Tg) , што је тачка у којој пластика почиње да омекшава. Ако је прегрејете, филамент ће се залепити између намотаја и калем ће постати неупотребљив.
- ПЛА / ПЛА+: Између 40 и 50 °C током 4 до 6 сати.
- ПЕТГ: Између 50 и 65 °C током 4 до 6 сати.
- ТПУ (флексибилан): Између 45 и 55 °C током 6 до 8 сати.
- АБС / АСА: Између 60 и 85 °C током 4 до 8 сати.
- Најлон и поликарбонат: Између 70 и 90 °C, и може захтевати више од 12 сати.
Напредна решења и складиштење
За оне који интензивно штампају, идеално је улагање у посебну кутију за сушење . Ови уређаји не само да елиминишу влагу већ омогућавају и директно штампање изнутра, спречавајући контаминацију материјала током процеса штампања. За љубитеље електронике, постоје „уради сам“ пројекти засновани на ESP32 и PID контроли који омогућавају праћење влажности и температуре путем Wi-Fi-ја, чак и интеграцију са OctoPrint-ом.
Када се филамент осуши, циљ је да га тако и одржите. Најлакши начин да то урадите је да га чувате у херметички затвореним кесама са затварачем , уклањајући што је више могуће ваздуха и додајући кесице силика гела. Ако имате велику колекцију, херметички затворене пластичне посуде са силиконским заптивањем су најбоља опција, идеално одржавајући релативну влажност испод 20%.
За напредније кориснике, израда кућне кутије за сушење је прави избор. Састоји се од херметички затворене посуде са држачима за калемове и PTFE цеви која преноси филамент директно до екструдера, стварајући заштићено окружење које елиминише потребу за сталним сушењем.
Одржавање контроле влажности је разлика између професионалног квалитета отиска и гомиле пластике која се баца. Комбиновањем прецизног сушења за сваки материјал, херметички затвореног складиштења са средствима за сушење и могућности раног откривања проблема, сваки произвођач може да обезбеди максималан квалитет и механичку чврстоћу својих отисака, без обзира на локалну климу.