
Om du någonsin har känt att din 3D-skrivare har en egen vilja och bestämmer sig för att sabotera dig med grova ytor eller trådar som ser ut som spindelnät, är det mycket troligt att luftfuktigheten är boven i dramat. Detta fenomen, tekniskt känt som hygroskopicitet , är plasters tendens att absorbera vattenmolekyler från omgivningen, vilket förvandlar en perfekt spole till en extruderingsmardröm på bara några dagar eller till och med timmar, beroende på vädret.
Det handlar inte bara om estetik; vatten som fångats i materialet orsakar mikroexplosioner av ånga när den når den varma änden , vilket avbryter plastens flöde. Detta lämnar inte bara delen full av bubblor utan äventyrar den inre strukturen, vilket förhindrar att lagren smälter samman korrekt och förstör prototypernas mekaniska styrka.
Tydliga tecken på att ditt filament är blött
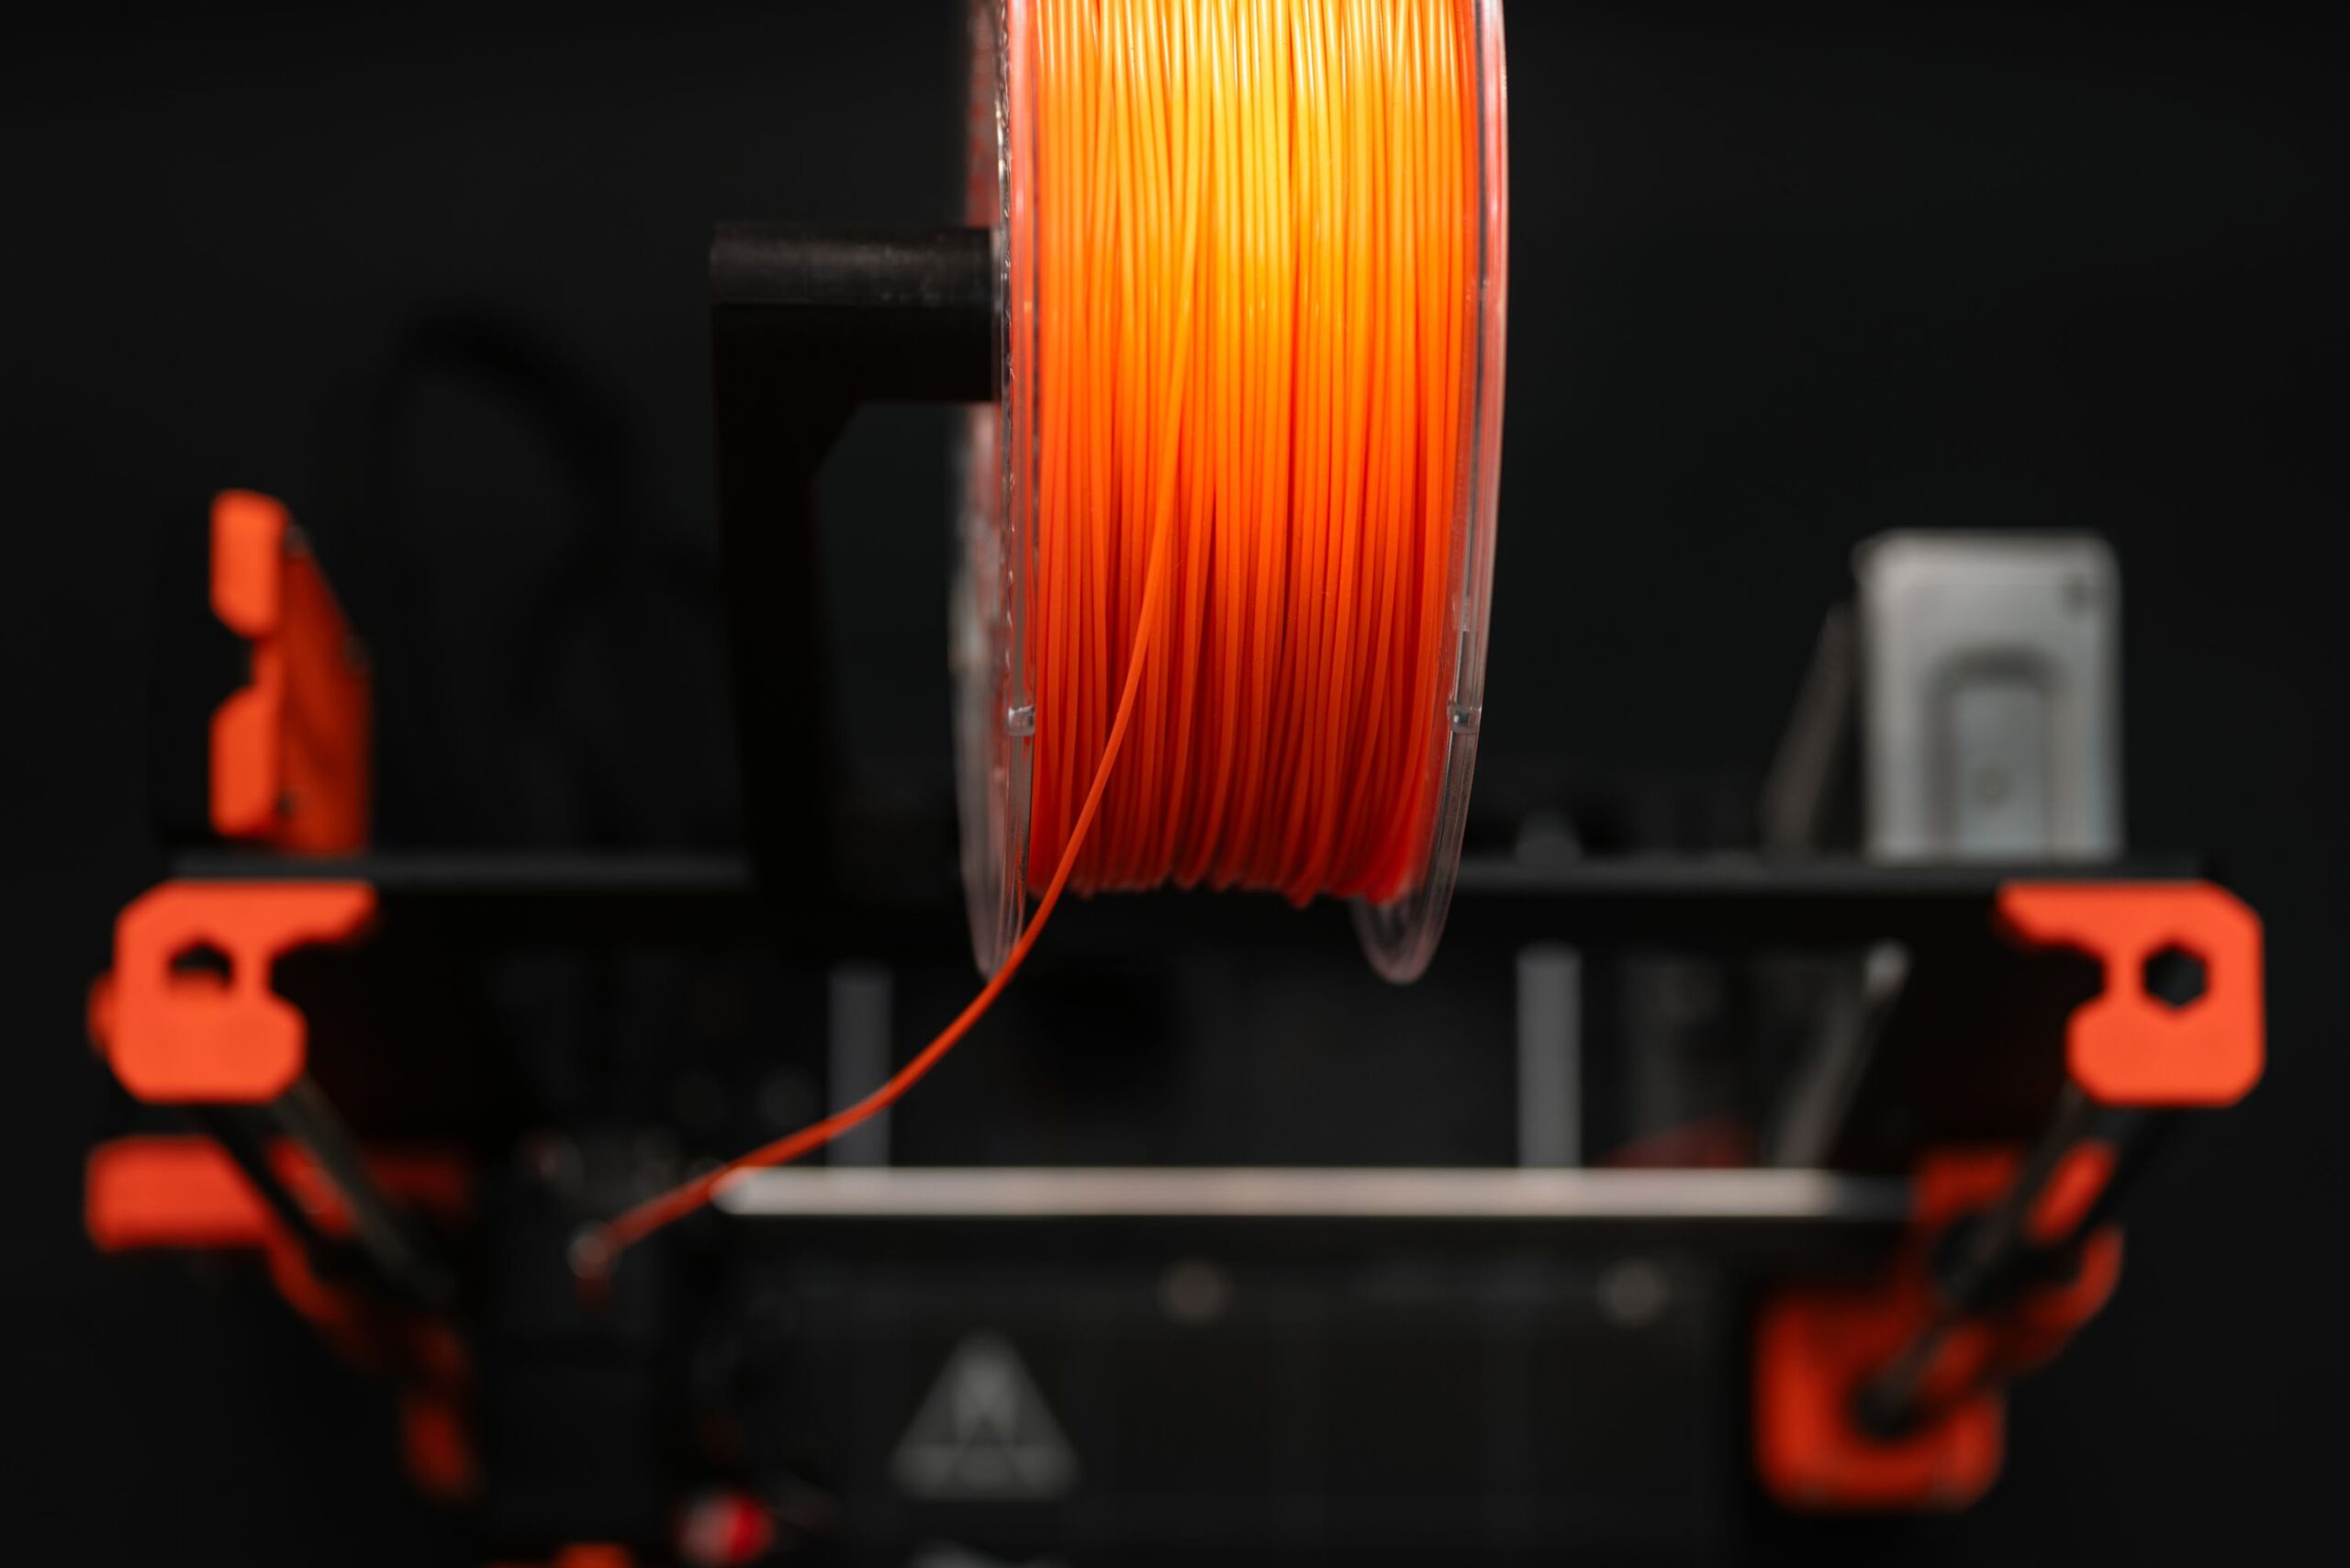
Att upptäcka problemet tidigt är viktigt för att undvika materialslöseri. Det första varningstecknet är oftast dina öron: om du hör små klick eller knastrande ljud medan munstycket extruderar, bekräftar det att vattnet avdunstar snabbt. Det är det där typiska "popcorn"-ljudet som indikerar att något är fel.
Visuellt kommer du att märka en porös, apelsinskalsliknande ytfinish och överdriven, bomullsaktig trådning som inte löses genom att justera indragningen. Dessutom blir vissa material extremt spröda; om du försöker böja en bit filament och den knäcks som torr spaghetti, är det ett tydligt tecken på försämring.
För att vara säker är det bästa att göra en manuell extrudering . Värm munstycket och tryck ut materialet för hand; om garnet blir puffigt, skummigt eller med synliga bubblor istället för en jämn, slät linje, måste du torka det omedelbart.
Material och deras känslighet för fukt
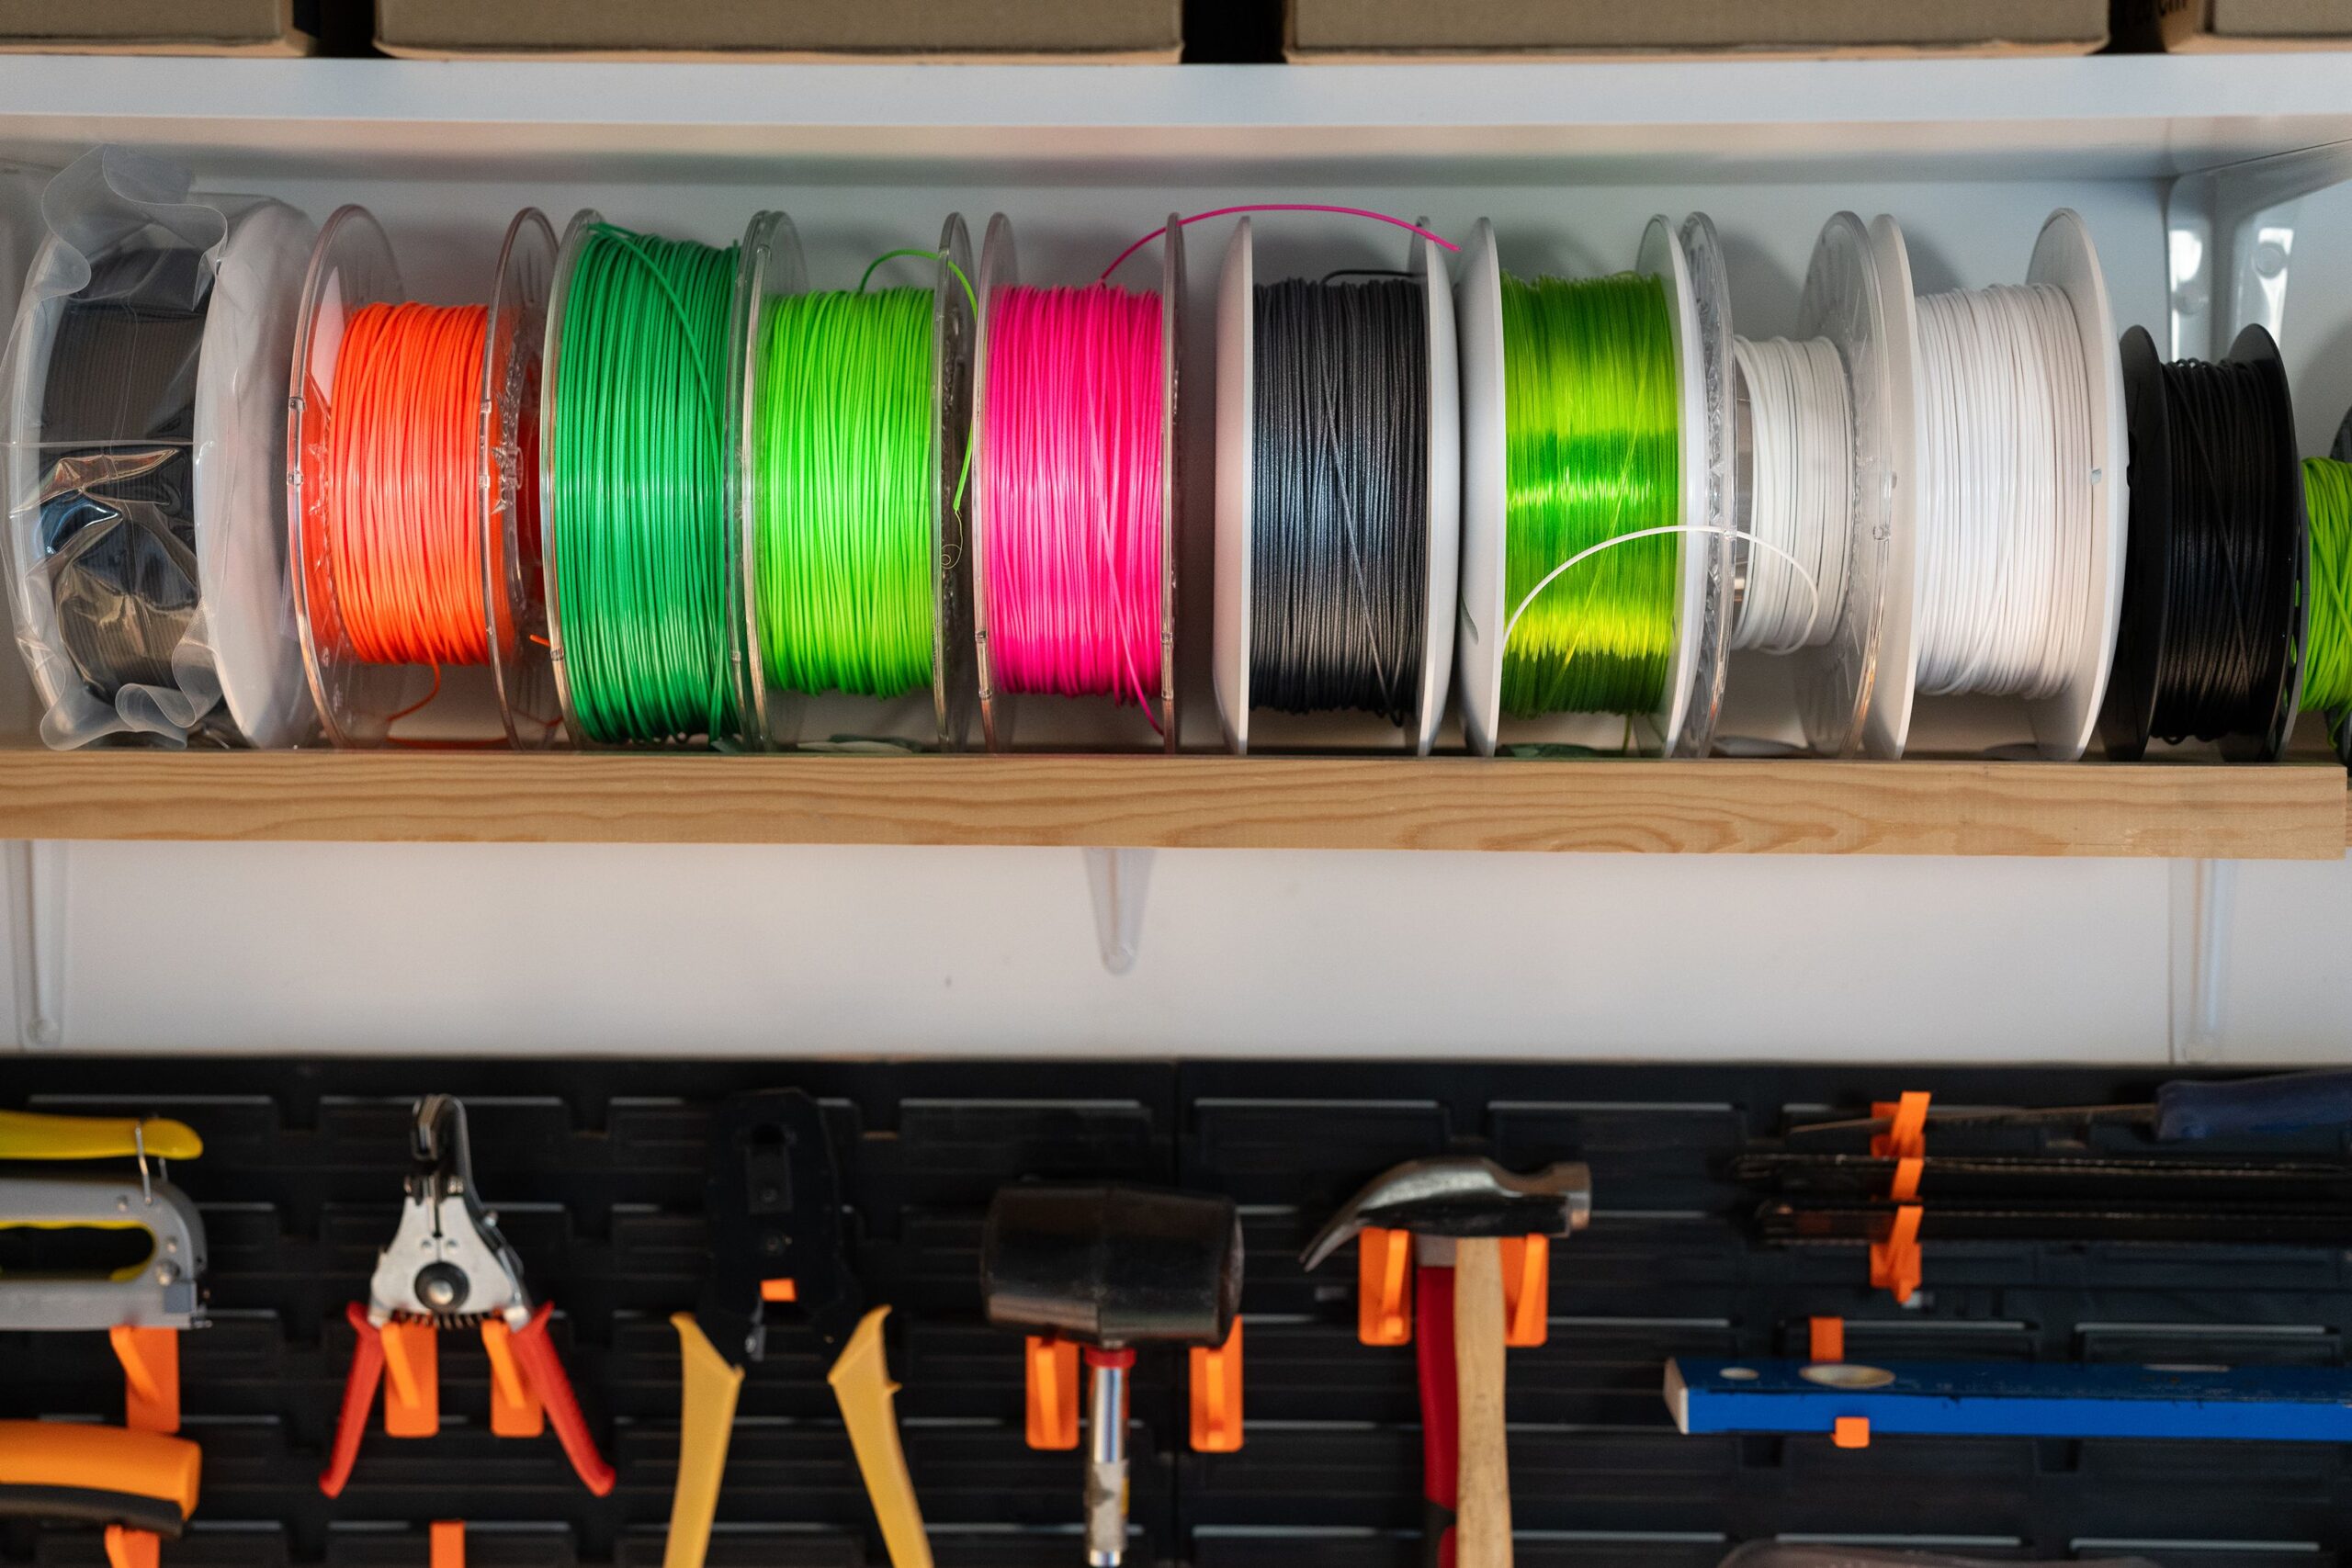
Alla plaster beter sig inte likadant. PLA är inte det mest hygroskopiska , men det är inte heller immunt; i fuktiga miljöer eller efter veckor av felaktig förvaring kommer det att börja gå sönder. Å andra sidan är PETG och flexibla filament som TPU som svampar som kräver mycket noggrannare övervakning.
Inom tekniska material är nylon (PA) den mest vattenabsorberande typen. Dessa material är så känsliga att det, även med helt nya spolar direkt från fabriken, är lämpligt att torka dem innan man påbörjar någon större tryckning för att förhindra att polymerens kemiska egenskaper försämras på grund av hydrolys.
Hemgjorda metoder för att torka filament
När du inte har professionell utrustning kan du tillgripa hemmalösningar, men alltid med stor försiktighet för att undvika att spolen smälter. Köksugnen är det snabbaste alternativet, men också det mest riskfyllda eftersom temperaturen ofta är instabil. Om du använder en sådan är det viktigt att ha en extern termometer och förhindra att materialet vidrör väggar eller värmeelement.
Ett mycket säkrare och mer balanserat alternativ är mattorkaren . Den är utformad för att bibehålla låga, konstanta temperaturer med luftflöde och är idealisk för 3D-utskrift. Många tillverkare väljer att trimma gallren på brickorna så att filamentspolen passar perfekt, vilket möjliggör jämn torkning utan risk för skevhet.
Om du letar efter något mer exakt kan du använda skrivarens uppvärmda bädd . Placera filamentet på den uppvärmda ytan och täck den med en kartong eller plast för att behålla värmen. Även om detta är den minst effektiva metoden kan den vara en livräddare i något fuktiga förhållanden om du har tålamod och övervakar temperaturen.
Det är viktigt att undvika att använda mikrovågsugn till varje pris . Värmefördelningen är ojämn och kan skapa omedelbara smältpunkter som förstör spolen eller, ännu värre, frigör giftiga ångor vid förbränning av plasten.
Guide till rekommenderade temperaturer och tider
Den gyllene regeln är att alltid torka under glasövergångstemperaturen (Tg) , vilket är den punkt då plasten börjar mjukna. Om du överhettar den kommer filamentet att fastna ihop mellan varven och spolen blir oanvändbar.
- PLA / PLA+: Mellan 40 och 50 °C i 4 till 6 timmar.
- PETG: Mellan 50 och 65 °C i 4 till 6 timmar.
- TPU (Flexibel): Mellan 45 och 55 °C i 6 till 8 timmar.
- ABS / ASA: Mellan 60 och 85 °C i 4 till 8 timmar.
- Nylon och polykarbonat: Mellan 70 och 90 °C, och kan kräva mer än 12 timmar.
Avancerade lösningar och lagring
För de som skriver ut intensivt är det idealiskt att investera i en dedikerad torklåda . Dessa enheter eliminerar inte bara fuktighet utan möjliggör också utskrift direkt från insidan, vilket förhindrar materialförorening under utskriftsprocessen. För elektronikentusiaster finns det gör-det-själv-projekt baserade på ESP32 och PID-kontroll som möjliggör övervakning av fuktighet och temperatur via Wi-Fi, och till och med integrering med OctoPrint.
När filamentet har torkat är målet att det ska hållas så. Det enklaste sättet att göra detta är att förvara det i lufttäta återförslutningsbara påsar , ta bort så mycket luft som möjligt och lägga till kiselgelpåsar. Om du har en stor samling är lufttäta plastbehållare med silikonförsegling det bästa alternativet, helst genom att hålla den relativa luftfuktigheten under 20 %.
För mer avancerade användare är det rätt val att bygga en hemmagjord torrbox . Den består av en lufttät behållare med spolhållare och ett PTFE-rör som transporterar filamentet direkt till extrudern, vilket skapar en skyddad miljö som eliminerar behovet av konstant torkning.
Att upprätthålla luftfuktighetskontrollen är skillnaden mellan ett professionellt tryck och en hög med plastavfall. Genom att kombinera exakt torkning för varje material, lufttät förvaring med torkmedel och möjligheten att upptäcka problem tidigt kan alla tillverkare säkerställa maximal kvalitet och mekanisk styrka i sina tryck, oavsett det lokala klimatet.