- Kapsamlı kalibrasyon, mekanik yatak seviyelemesinden ekstrüzyon akışının ince ayarına kadar her şeyi içerir.
- İpliklenme veya yetersiz ekstrüzyon gibi kusurları önlemek için milimetre başına adım sayısının ve sıcaklığın hassas kontrolü çok önemlidir.
- Belirli test parçalarının kullanımı, donanımdaki boyutsal doğruluğun ve katman yapışmasının doğrulanmasına olanak tanır.

Katmanlı üretim dünyasına adım attıysanız, sadece yazdırma düğmesine basıp sihir beklemenin yeterli olmadığını bilirsiniz. Özellikle karmaşık açılara sahip saat tokası gibi gerçek dünya nesnelerini modellemeye çalışıyorsanız , bir parçanın ilk seferde mükemmel bir şekilde oturması için yazıcınızın inanılmaz derecede hassas olması gerekir. Bir şeyi milimetreye kadar tasarlayıp, yazıcıdan çıktığında boyutlarının tamamen yanlış olduğunu görmekten daha sinir bozucu bir şey yoktur.
Doğru şekilde ayarlanmış bir yazıcı, malzemenin doğru şekilde yapışmasını ve yüzeylerin temiz olmasını sağlamak için temeldir. Bazen, sıcaklığı artırmak gibi basit bir parametreyi ayarlamayı, kapsamlı bir kalibrasyonla karıştırırız . İlki küçük bir ayarlama iken, kalibrasyon, motorlardan nozula kadar tüm donanımı uyumlu hale getiren ve sorunsuz bir şekilde birlikte çalışmalarını sağlayan sistematik bir ölçüm ve test işlemidir.
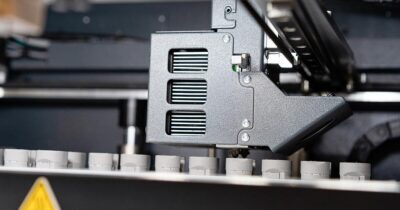
Kalibrasyona ne zaman başlamalıyız?

Takıntılı olmanıza gerek yok, ancak ayarları kontrol etmenin şart olduğu zamanlar vardır. En mantıklı şey, makineyi ilk kez monte ettiğinizde veya hareket ettirmek zorunda kaldığınızda ayarları kontrol etmektir, çünkü herhangi bir sarsıntı eksenlerin hizasını bozabilir. Ayrıca, herhangi bir mekanik parçayı değiştirdikten, yazılımı güncelledikten sonra veya baskılarınızda daha önce olmayan tekrarlayan kusurlar fark ederseniz genel bir kontrol yapmanız önerilir .
Temel kalibrasyonun ABC'leri: Yatak, nozul ve miller

Baskının soyulmasını önlemek ve kusursuz bir ilk katman elde etmek için, baskı tablasının doğru şekilde hizalanması çok önemlidir. Tabla eğikse, nozul çok uzakta olabilir ve filamentin yapışmasını engelleyebilir veya çok yakın olabilir ve baskı yüzeyine zarar verebilir veya tıkanmalara neden olabilir. Bunu başarmanın iki yolu vardır: klasik kağıt yöntemiyle hafif bir direnç hissetmek suretiyle manuel olarak ve BLTouch gibi sensörler kullanarak Z eksenini akıllıca ayarlayarak otomatik olarak .
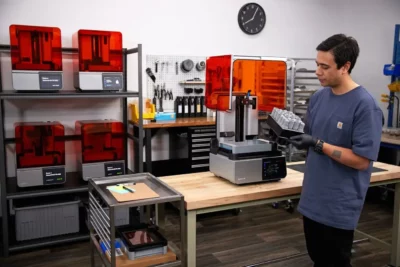
Öte yandan, dikeyliği de unutmamalıyız. Z ekseninin mükemmel düzlükte ve X ekseninin herhangi bir sarsıntı veya boşluk olmadan sorunsuz hareket ettiğinden emin olmak çok önemlidir. IDEX çift kafalı sistemler gibi daha gelişmiş ekipmanlarda işler biraz daha karmaşık hale gelir çünkü her iki nozulun da milimetre hassasiyetinde hizalanmasını sağlamanız gerekir . Çok malzemeli parçalar basacaksanız, iki baskı kafası arasındaki herhangi bir hizalama hatası katmanların hizalanmamasına neden olur, bu nedenle mikron hassasiyetinde ince kalibrasyon, felaketten kaçınmanın tek yoludur.
Ekstrüder ve milimetre başına adım sayısında ustalaşmak

İnsanların sıklıkla kafasının karıştığı alanlardan biri de milimetre başına adım sayısıdır (e-adım). Esasen, bu, motora bir milimetre plastik itmek için tam olarak ne kadar dönmesi gerektiğini söyler. Bu başarısız olursa, aşırı ekstrüzyon (çok fazla malzeme ve hacimli parçalar) veya yetersiz ekstrüzyon (boşluklar ve kırılganlık) elde edersiniz. Bunu düzeltmek için en güvenilir yöntem, örneğin, filamenti ekstrüderden 120 mm uzakta işaretlemek, makineden 100 mm ekstrüzyon yapmasını istemek ve gerçekte ne kadar ekstrüzyon yapıldığını ölçmektir. Beklenen 20 mm değilse, yazılımda değeri güncellemek ve değişiklikleri kaydetmek için matematiksel bir formül kullanmanız gerekecektir.

Gelişmiş ayarlar: Akış, geri çekme ve ısı

Mekanik kısımlar halledildikten sonra, yazılıma ve malzeme kimyasına geçiyoruz. Akış hızı, gerçekten çıkan malzemenin yüzdesidir; ekstrüder doğru çalışsa bile, her filament farklı davranır ve tam duvar kalınlığını elde etmek için dilimleyicideki yüzdeyi %95 ile %105 arasında ayarlamanız gerekebilir.
Baskı sonrası kalan sinir bozucu iplikçiklerden veya "tüylerden" kaçınmak için geri çekme ayarını yapmanız gerekir. Bu, nozülün hareket ederken tam doğru miktarda filament geri çektiği ideal noktayı bulmayı içerir. Fazla geri çekerseniz tıkanmaya neden olabilirsiniz; geri çekmezseniz parça örümcek ağına benzeyecektir. Bunu çözmenin en iyi yolu, belirli bir geri çekme testi yazdırmak ve sonuçları gözlemlemektir.
Sonuç olarak, akışkanlığı belirleyen faktör sıcaklıktır. PLA ile baskı yapmak, PETG veya ABS ile baskı yapmaktan farklıdır, bu nedenle doğru malzemeyi seçmek için PETG ve PLA karşılaştırma kılavuzuna başvurmanızı öneririz. İdeal olarak, makinenin her birkaç katmanda bir sıcaklığı değiştirdiği bir sıcaklık kontrol sistemi kullanarak baskı yapmalısınız . Bu, hangi sıcaklık seviyesinde daha iyi yapışma, daha az bükülme ve optimum yüzey kalitesi elde edildiğini görsel olarak görmenizi sağlar.
Doğrulama araçları ve parçaları
Körlemesine ilerlemekten kaçınmak için, makineyi test etmek üzere özel olarak tasarlanmış modeller mevcuttur. Kalibrasyon küpü, kumpaslarla gerçek boyutları ölçmek için gereklidir; ince duvarlı parçalar ise fazla malzemeyi tespit etmek için kullanılır. Ayrıca, en titiz olanlar için, motorların hasar görmemesini ve dairelerin oval şeklinde çıkmamasını sağlayan dijital kayış gerilim ölçerler gibi harici araçlar da bulunmaktadır .
Fiziksel düzeltmeden termal optimizasyona kadar metodik bir süreç, sıradan bir baskıyı profesyonel bir parçadan ayıran şeydir. Hassas ölçüm cihazlarının, akış testlerinin ve sürekli donanım ayarlamalarının birleştirilmesiyle malzeme israfı en aza indirilir ve geometrisi ne kadar karmaşık olursa olsun her tasarımın tam boyutsal doğrulukla üretilmesi garanti edilir.
