- Комплексне калібрування охоплює все: від механічного вирівнювання ліжка до точного налаштування екструзійного потоку.
- Точний контроль кількості кроків на міліметр та температури має вирішальне значення для уникнення таких дефектів, як розтягування або недостатня екструзія.
- Використання спеціальних випробувальних зразків дозволяє перевірити точність розмірів та адгезію шарів у виробництві.

Якщо ви хоч раз занурилися у світ адитивного виробництва, то знаєте, що просто натиснути кнопку друку та сподіватися на диво недостатньо. Щоб деталь ідеально підійшла з першого разу, особливо якщо ви намагаєтеся змоделювати реальні об'єкти, такі як пряжка годинника зі складними кутами, вам потрібен неймовірно точний принтер. Немає нічого більш неприємного, ніж спроектувати щось до міліметра, а потім виявити, що розміри повністю неправильні, коли воно виходить з принтера.
Правильно налаштований принтер є основоположним для забезпечення правильного зчеплення матеріалу та чистоти покриття. Іноді ми плутаємо просте налаштування параметра, такого як підвищення температури, з ретельним калібруванням . У той час як перше є незначним налаштуванням, калібрування — це систематичний процес вимірювання та тестування, який гармонізує все обладнання, від двигунів до сопел, щоб вони працювали разом безперебійно.
Коли нам слід розпочати калібрування?

Не потрібно бути нав'язливим, але бувають випадки, коли перевірка налаштувань є надзвичайно важливою. Найлогічніше це зробити під час першого складання машини або якщо вам довелося її переміщати, оскільки будь-який удар може призвести до зміщення осей. Також рекомендується провести загальну перевірку після заміни будь-яких механічних деталей, оновлення прошивки або якщо ви помітили, що ваші відбитки починають повторюватися та видавати дефекти , яких раніше не було.
Абетка базового калібрування: ліжко, сопло та вали

Щоб запобігти відшаруванню друку та забезпечити бездоганний перший шар, правильне вирівнювання платформи для друку є надзвичайно важливим. Якщо платформа нахилена, сопло може бути занадто далеко, що перешкоджатиме прилипанню філаменту, або занадто близько, що може пошкодити поверхню друку або спричинити застрягання. Існує два способи досягти цього: вручну, використовуючи класичний трюк з папером, щоб відчути легкий опір, та автоматично, використовуючи датчики, такі як BLTouch, які інтелектуально регулюють вісь Z.
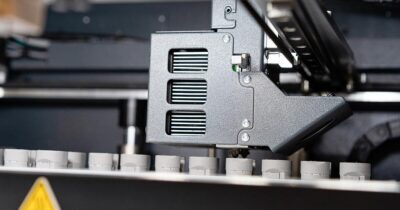
З іншого боку, не можна забувати про вертикальність. Вкрай важливо перевірити, чи вісь Z ідеально пряма, а вісь X рухається плавно, без ривків чи люфтів. З більш досконалим обладнанням, таким як системи з двома головками IDEX, все стає трохи складніше, оскільки потрібно забезпечити вирівнювання обох сопел з точністю до міліметра. Якщо ви збираєтеся друкувати деталі з кількох матеріалів, будь-яке зміщення між двома друкуючими головками призведе до того, що шари не вирівняються, тому точне калібрування аж до мікрона – єдиний спосіб уникнути катастрофи.
Освоєння екструдера та кроків на міліметр

Одна з областей, де люди часто губляться, це кроки на міліметр (e-кроки). По суті, це вказує двигуну, на скільки саме обертатися, щоб проштовхнути один міліметр пластику. Якщо це не вдасться, ви отримаєте надмірну екструзію (занадто багато матеріалу та об'ємних деталей) або недостатню екструзію (проміжки та крихкість). Щоб виправити це, найнадійніший метод — позначити нитку , наприклад, на відстані 120 мм від екструдера, попросити машину екструдувати 100 мм і виміряти, скільки насправді екструдовано. Якщо це не очікувані 20 мм, вам потрібно буде використати математичну формулу, щоб оновити значення в прошивці та зберегти зміни.

Розширені налаштування: потік, втягування та нагрівання

Після того, як механіка впорядкована, ми переходимо до програмного забезпечення та хімічного складу матеріалу. Швидкість потоку – це відсоток матеріалу, який фактично виходить; навіть якщо екструдер працює правильно, кожен філамент поводиться по-різному, і вам може знадобитися налаштувати відсоток у слайсері від 95% до 105%, щоб досягти точної товщини стінки.
Щоб уникнути цих надокучливих ниток, що сповзають, або «волосся», що залишаються після друкованих деталей, вам потрібно відкалібрувати відведення. Це передбачає пошук ідеальної точки, де сопло відводить саме потрібну кількість нитки під час свого руху. Якщо ви перестараєтеся, це може призвести до застрягання; якщо ні, деталь буде схожа на павутиння. Найкращий спосіб вирішити цю проблему – роздрукувати спеціальний тест на відведення та спостерігати за результатами.
Зрештою, температура є визначальним фактором плинності. Друк з PLA не те саме, що друк з PETG або ABS, тому ми рекомендуємо звернутися до порівняльного посібника PETG та PLA, щоб вибрати правильний матеріал. В ідеалі, вам слід друкувати, використовуючи систему контролю температури , де машина змінює температуру кожні кілька шарів. Це дозволяє візуально побачити, за якого рівня температури спостерігається краща адгезія, менше деформацій та оптимальна обробка поверхні.
Інструменти та деталі валідації
Щоб уникнути помилок, існують моделі, спеціально розроблені для тестування машини. Калібрувальний куб необхідний для вимірювання фактичних розмірів штангенциркулем, тоді як тонкостінні деталі використовуються для виявлення надлишків матеріалу . Крім того, для найретельніших є зовнішні інструменти, такі як цифрові вимірювачі натягу ременя , які гарантують, що двигуни не будуть пошкоджені, а кола не вийдуть овалами.
Методичний процес, від фізичного вирівнювання до теплової оптимізації, відрізняє посередній друк від професійного виробу. Поєднання використання точних вимірювальних приладів, випробувань на плинність та постійного налаштування обладнання мінімізує втрати матеріалу, а будь-який дизайн, незалежно від складності його геометрії, гарантовано буде виготовлено з повною розмірною точністю.
