
如果你曾经感觉你的3D打印机仿佛有了自己的想法,故意捣乱,打印出粗糙的表面或像蜘蛛网一样的线材,那么罪魁祸首很可能是湿度。这种现象,专业术语称为吸湿性,是指塑料从环境中吸收水分子的特性,在短短几天甚至几小时内(取决于天气情况),就能把原本完美的线轴变成挤出噩梦。
这不仅仅是美观问题;材料中残留的水分会在到达热端时引发蒸汽微爆,从而中断塑料的流动。这不仅会导致零件充满气泡,还会破坏内部结构,阻碍各层正确熔合,最终降低原型机的机械强度。
耗材湿润的明显迹象
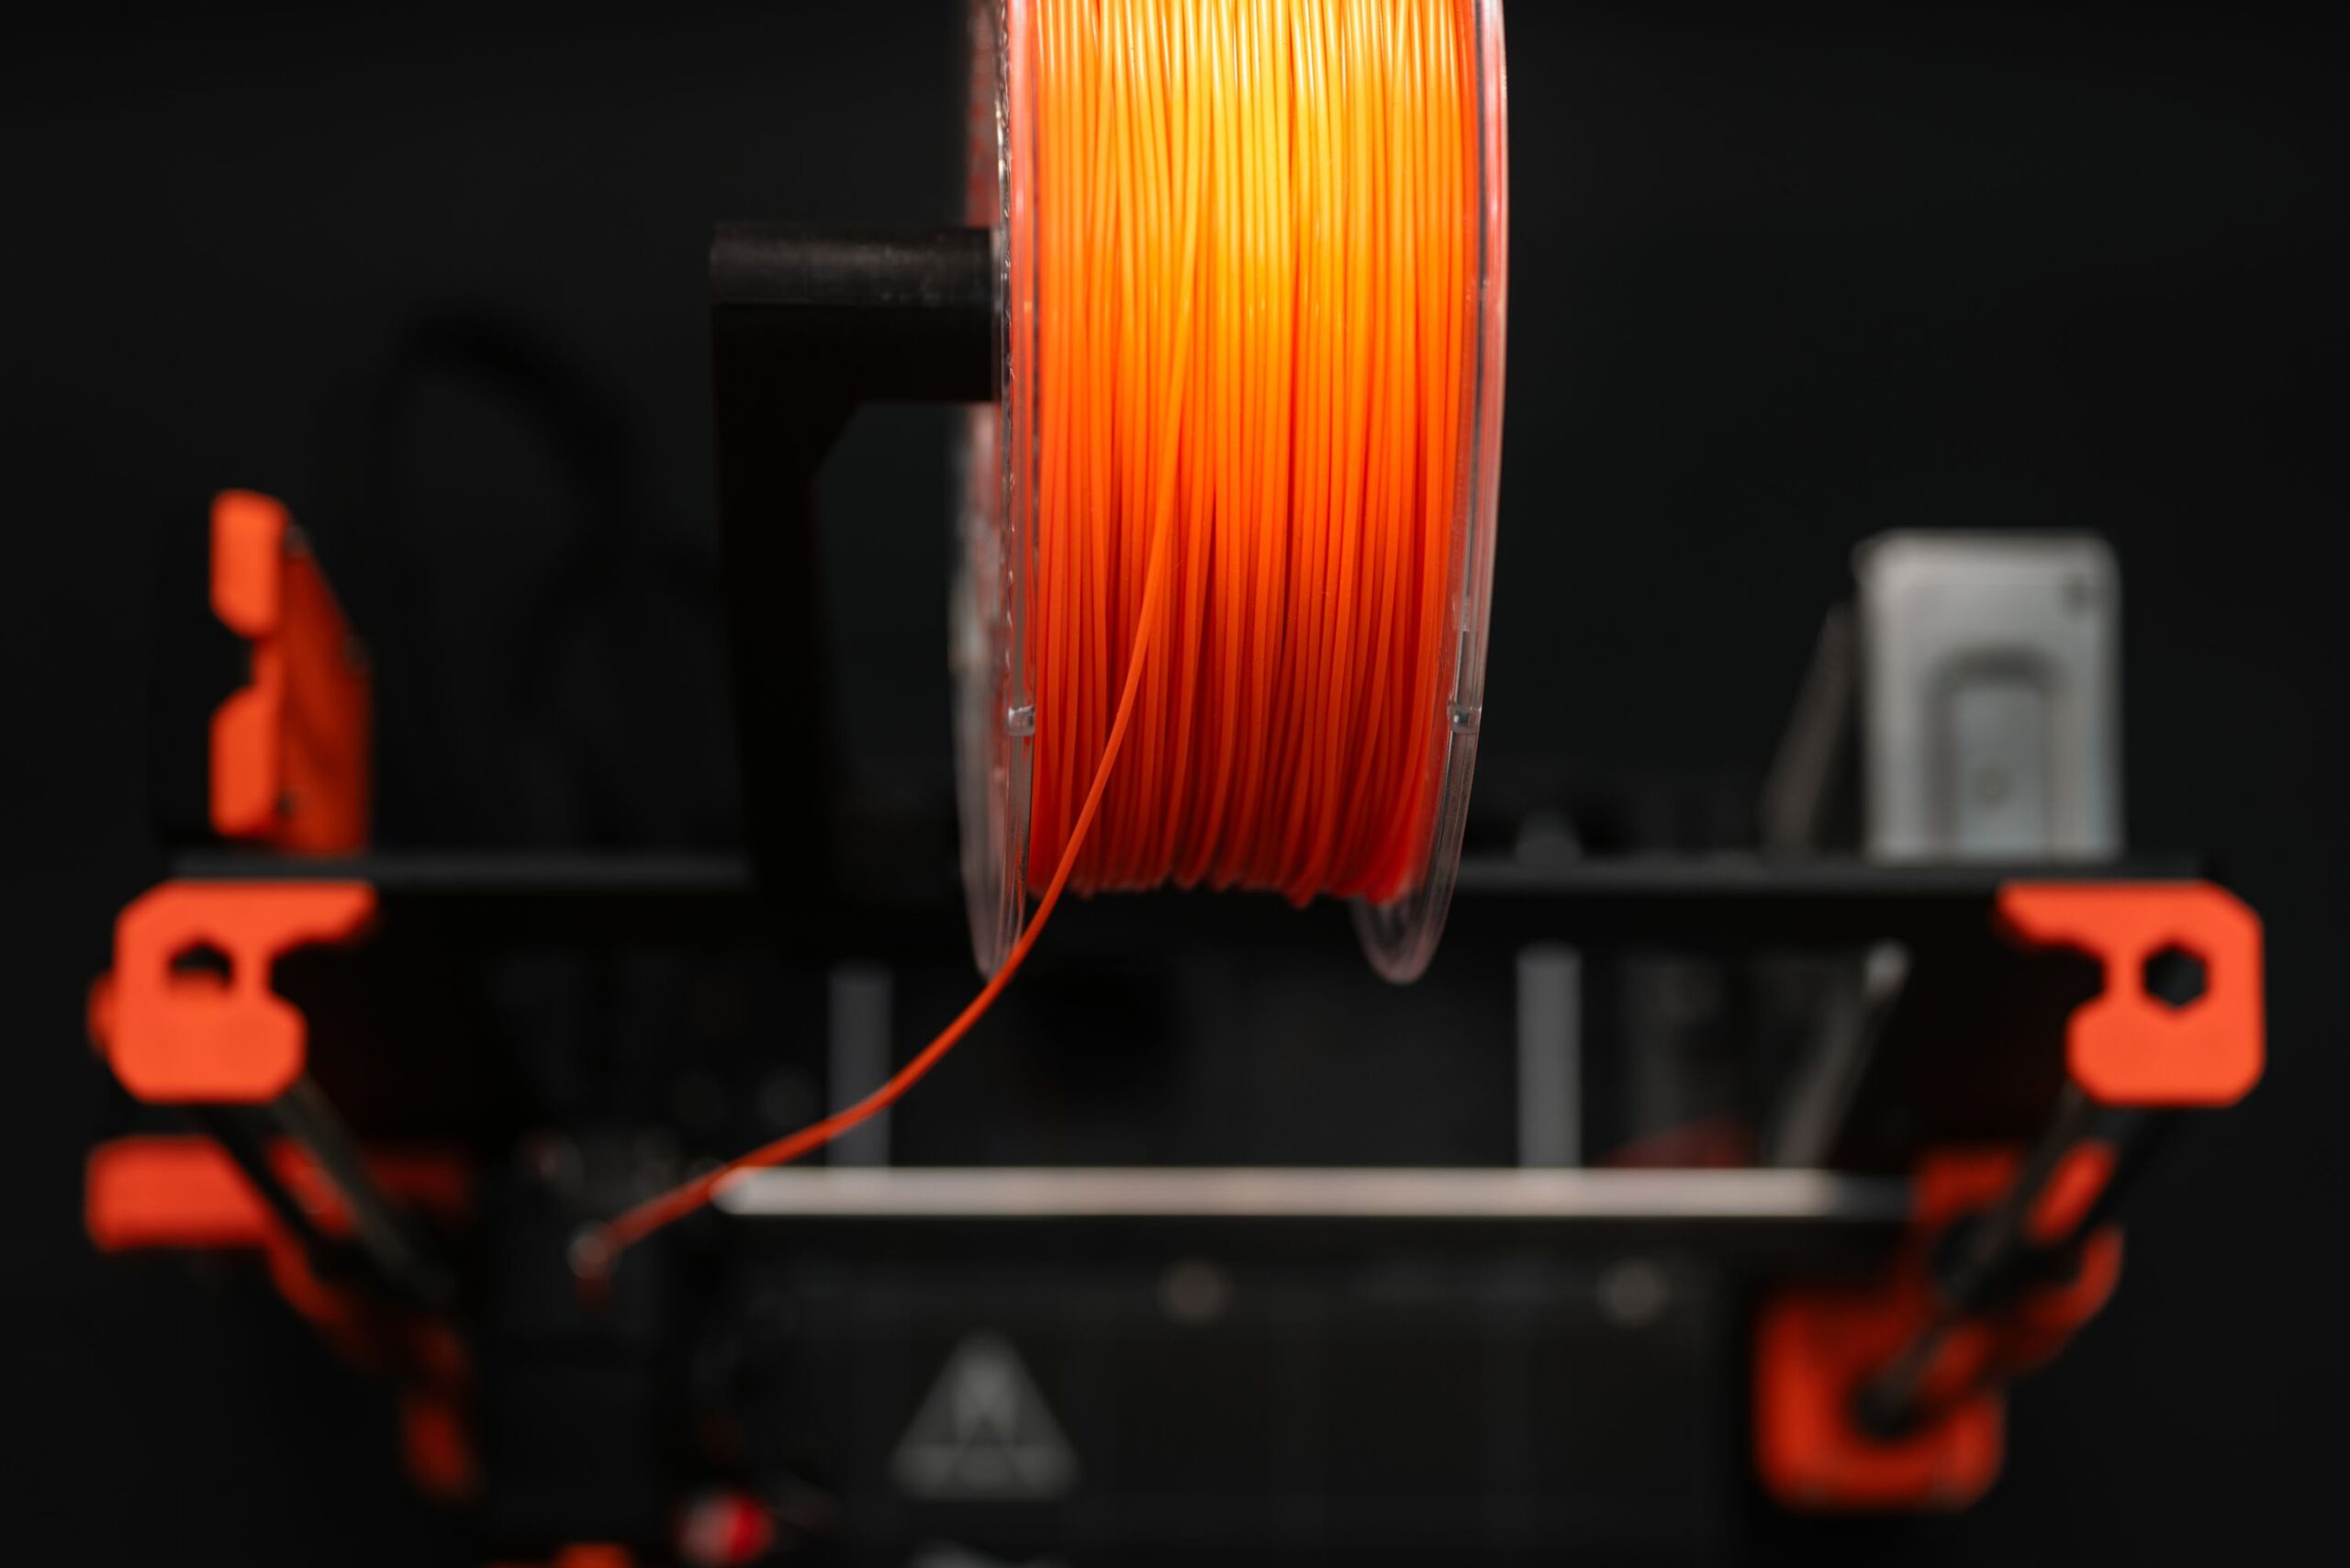
及早发现问题对于避免材料浪费至关重要。第一个预警信号通常是你的耳朵:如果在喷嘴挤出材料时听到轻微的咔嗒声或噼啪声,则表明水正在快速蒸发。这种典型的“爆米花”声表明出了问题。
从外观上看,你会注意到表面呈现出多孔、类似橘皮的纹理,并且存在过多的棉絮状拉丝,即使调整回抽量也无法解决。此外,某些材料会变得非常脆;如果你尝试弯曲一段线材,它像干意大利面一样断裂,这明显表明材料已经劣化。
当然,最好的办法是进行手动挤出。加热喷嘴,然后用手将材料推出;如果挤出的纱线蓬松、起泡或有明显的气泡,而不是光滑均匀的线条,则需要立即将其干燥。
材料及其对湿度的敏感性
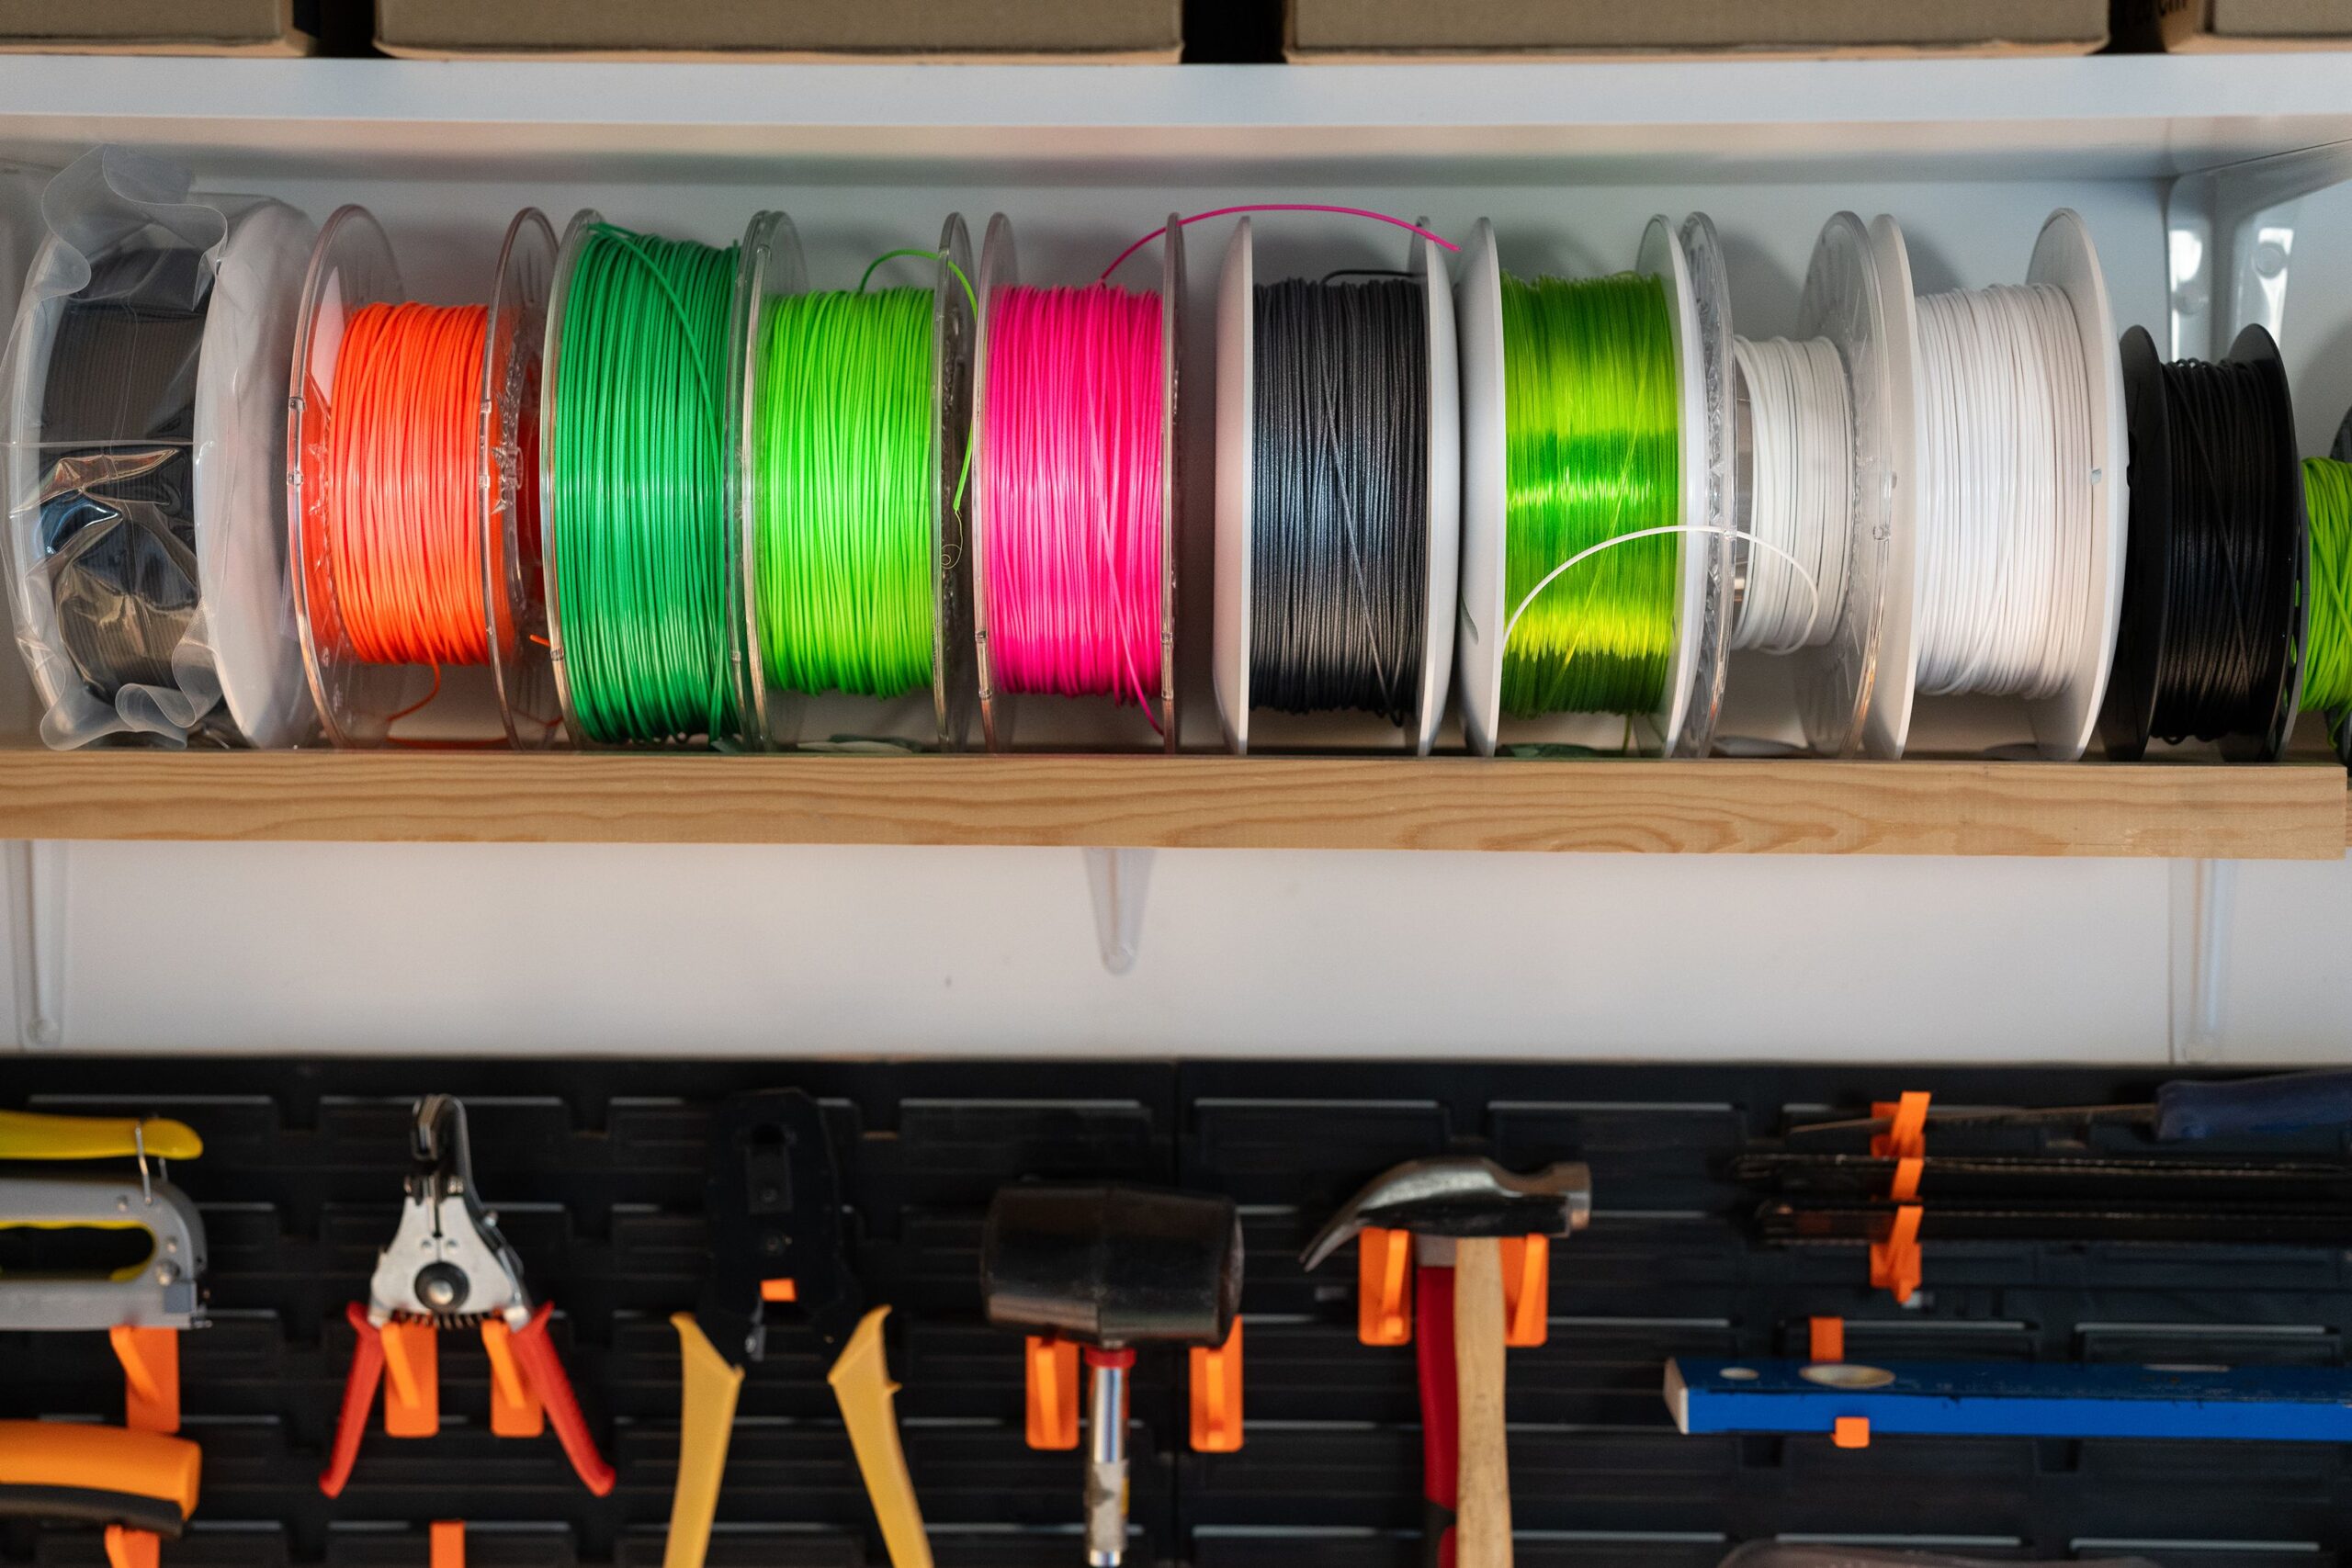
并非所有塑料的性能都相同。PLA虽然吸湿性不算最强,但也并非完全不吸湿;在潮湿的环境中或存放数周后,它也会开始出现问题。另一方面,PETG和TPU等柔性长丝则像海绵一样,需要更密切的监控。
在技术材料领域,尼龙(PA)的吸水性最为显著。这类材料对水分非常敏感,即使是刚从工厂运来的全新线轴,在进行任何大规模打印之前,也建议先将其晾干,以防止聚合物因水解而导致化学性质退化。
自制的丝材干燥方法
如果没有专业设备,您可以尝试一些家用方法,但务必格外小心,避免熔化线圈。厨房烤箱是最快捷的选择,但也风险最大,因为温度往往不稳定。如果使用烤箱,务必配备外部温度计,并防止待处理物品接触烤箱内壁或加热元件。
更安全、更均衡的选择是食物脱水机。它利用气流维持低温恒温,非常适合3D打印。许多创客会修剪托盘网格,使耗材卷轴完美贴合,从而实现均匀干燥,避免变形。
如果您需要更精确的加热,可以使用打印机的加热床。将耗材放在加热床上,然后用纸箱或塑料布盖住以保持温度。虽然这种方法效率最低,但在略微潮湿的环境下,如果您有耐心并监控温度,它却能帮上大忙。
务必避免使用微波炉。微波炉加热不均匀,会瞬间产生熔点,不仅会损坏加热线圈,更糟糕的是,燃烧塑料时还会释放有毒气体。
推荐温度和时间指南
黄金法则是始终在玻璃化转变温度 (Tg)以下干燥,玻璃化转变温度是塑料开始软化的温度。如果加热过度,线材会在缠绕处粘连在一起,导致线轴无法使用。
- PLA / PLA+: 在 40 至 50 摄氏度下加热 4 至 6 小时。
- 聚乙二醇: 在 50 至 65 摄氏度下加热 4 至 6 小时。
- TPU(柔性): 在 45 至 55 摄氏度下加热 6 至 8 小时。
- ABS/ASA: 在 60 至 85 摄氏度下加热 4 至 8 小时。
- 尼龙和聚碳酸酯: 温度介于 70 至 90 摄氏度之间,可能需要 12 小时以上。
先进的解决方案和存储
对于打印量大的用户来说,投资一台专用干燥箱是理想之选。这些设备不仅能去除湿气,还能直接在内部进行打印,从而防止打印过程中材料受到污染。对于电子爱好者,市面上也有基于ESP32 和 PID 控制的DIY 项目,可以通过 Wi-Fi 监控湿度和温度,甚至可以与 OctoPrint 集成。
耗材干燥后,关键在于保持干燥状态。最简单的方法是将其存放在密封的拉链袋中,尽可能排出空气,并放入干燥剂。如果您有很多耗材,带有硅胶密封圈的密封塑料容器是最佳选择,理想情况下,容器内的相对湿度应保持在 20% 以下。
对于更高级的用户来说,自制干燥箱是最佳选择。它由一个密封容器、线轴支架和一根将耗材直接输送到挤出机的聚四氟乙烯(PTFE)管组成,从而创造了一个受保护的环境,无需持续干燥。
保持湿度控制是获得专业级打印品质和最终沦为一堆废塑料之间的关键区别。通过针对每种材料进行精确干燥、使用干燥剂进行密封储存,以及及早发现问题,任何创作者都能确保打印作品拥有最佳的质量和机械强度,而无需考虑当地气候条件。