- Die E-Schritte definieren das genaue Verhältnis zwischen den Motorschritten und dem Millimeter extrudiertem Filament.
- Eine fehlerhafte Kalibrierung führt zu strukturellen Mängeln wie Unterextrusion oder rauen Oberflächen aufgrund von Überextrusion.
- Der Prozess erfordert die Messung der tatsächlich ausgeworfenen Materialmenge und die Anpassung der Firmware mithilfe mathematischer Formeln.
- Dies ist die obligatorische Grundeinstellung vor der Kalibrierung von Durchfluss, Temperatur oder Retraktion.
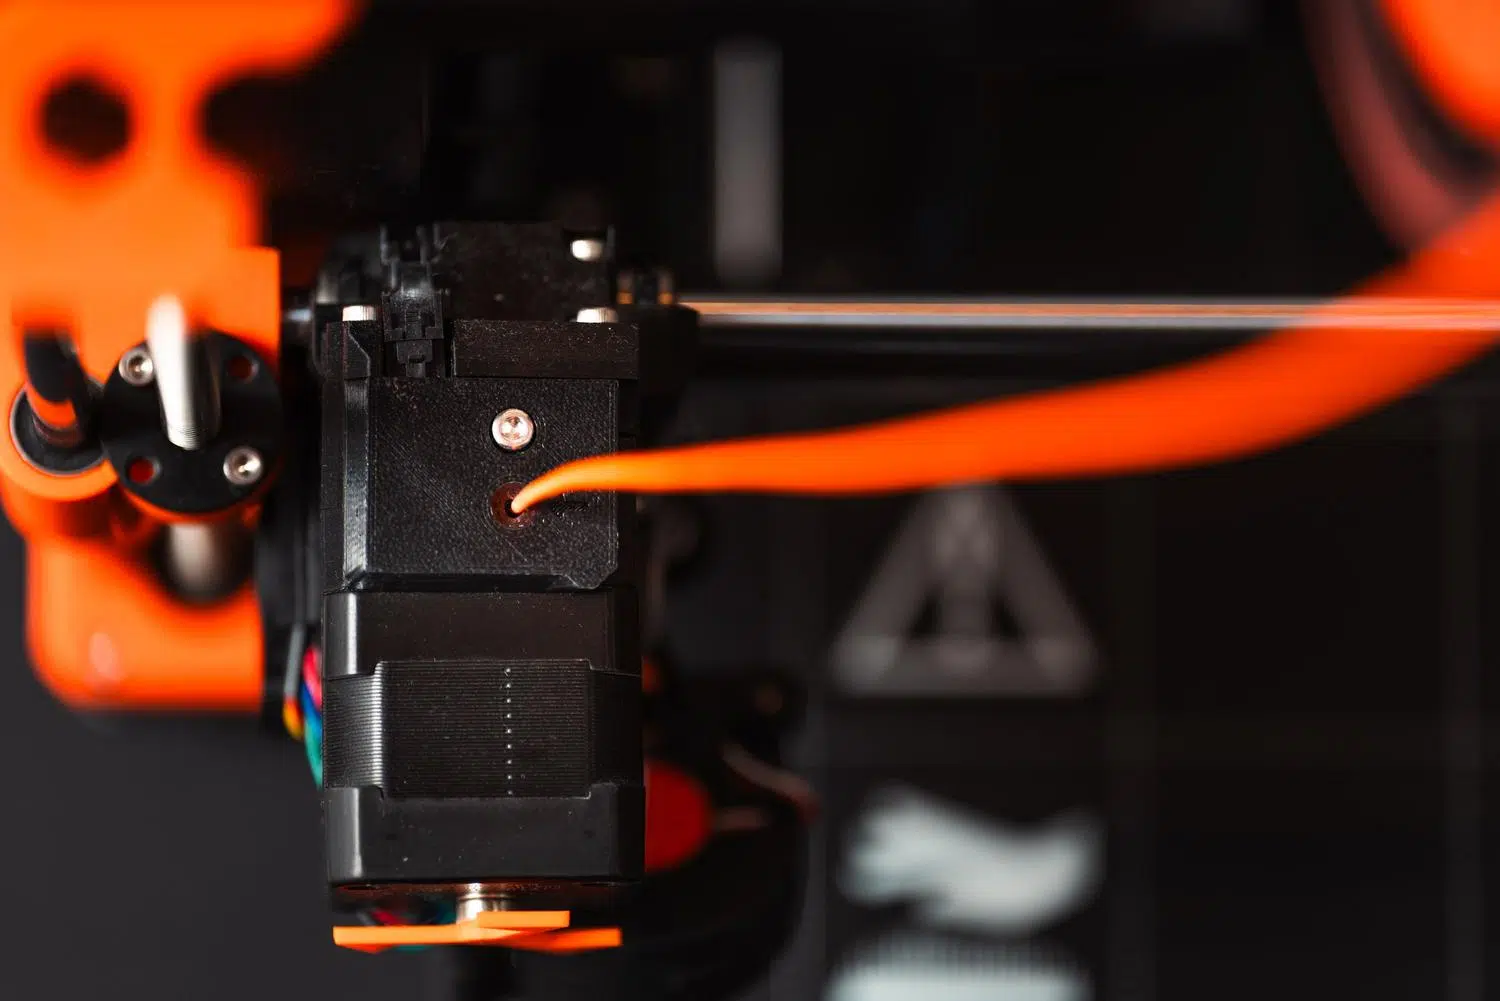
Wenn Ihre Drucke nicht optimal aussehen, liegt das Problem möglicherweise nicht an der Temperatur oder dem Design, sondern daran, dass Ihr Drucker nicht die richtige Menge Filament extrudiert. Durch die Kalibrierung der E-Steps geben Sie dem Drucker genau vor, wie viel Filament er zuführen soll, damit die angeforderten 1 mm auch tatsächlich 1 mm ergeben. Dies bildet die Grundlage dafür, dass alle nachfolgenden Anpassungen sinnvoll sind.
Viele versuchen sofort, den Materialfluss im Slicer anzupassen, aber das ist, als würde man versuchen, die Sonne mit dem Finger abzudecken, wenn der Extrudermotor nicht richtig eingestellt ist. Bei einer Fehlfunktion des Extruders kommt es zu Unter- oder Überextrusion , was zu schwachen Wänden, unschönen Lücken oder, im Gegenteil, zu Klumpen und einer rauen Oberfläche führt, die aussieht wie ein Schlachtfeld.

Warum ist es so wichtig, die Extruderschritte anzupassen?
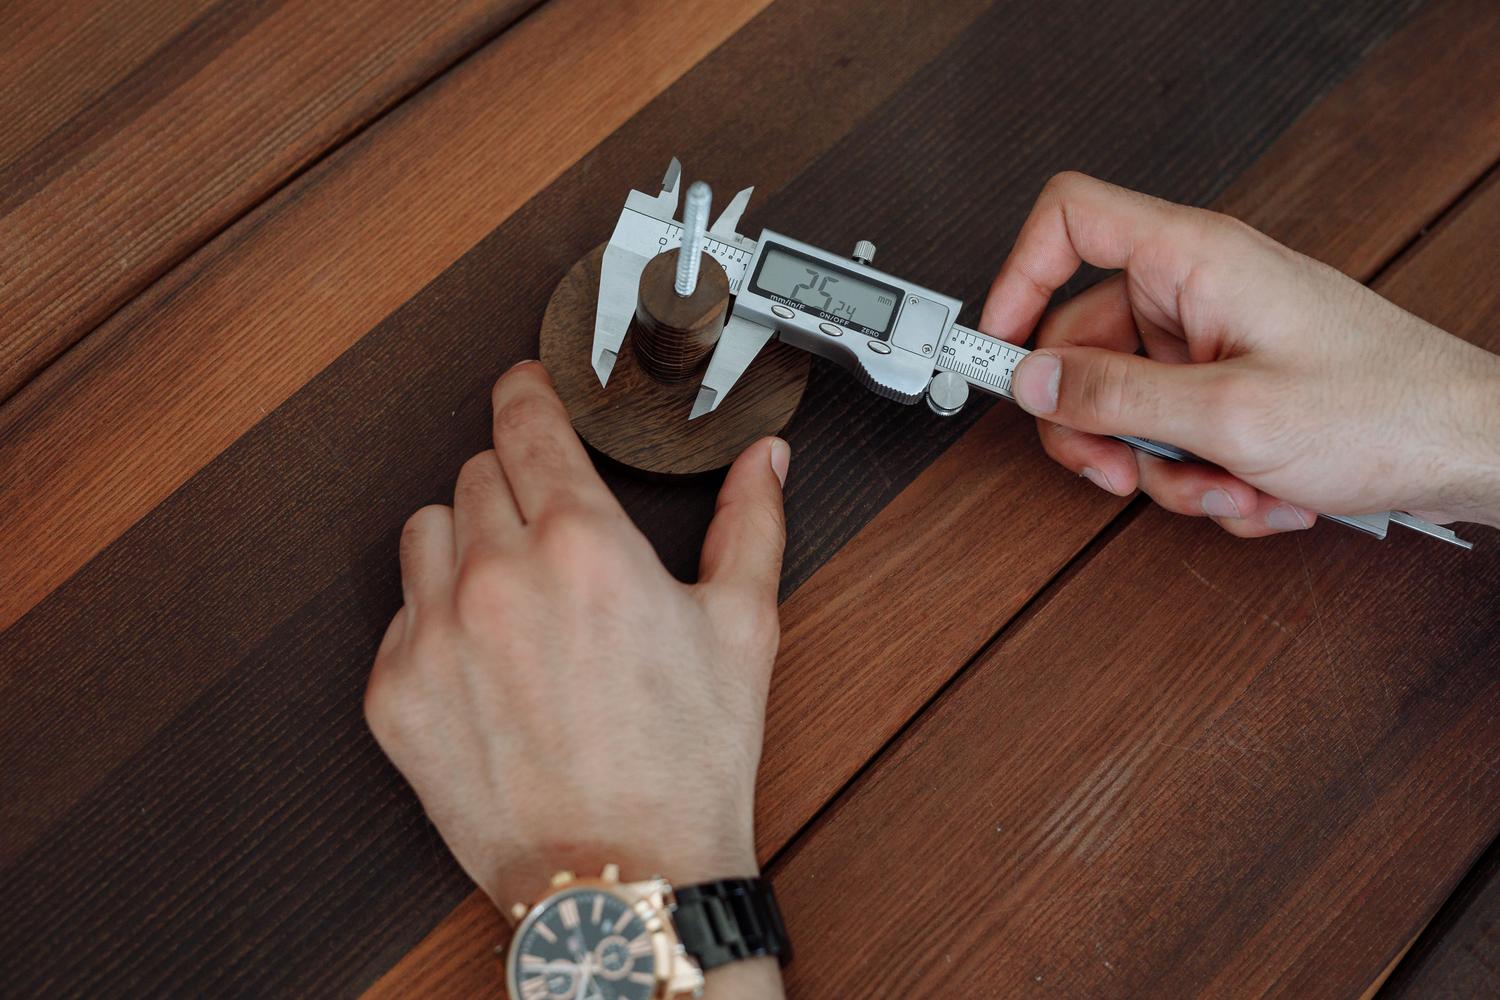
Eine korrekte Extrudereinstellung gewährleistet einen gleichmäßigen und präzisen Materialauftrag . Wird zu wenig Material gefördert, verliert das Bauteil an Stabilität, wodurch die typischen Lücken entstehen, die die Stabilität beeinträchtigen. Wird hingegen zu viel Material verwendet, treten Fadenbildung und Unregelmäßigkeiten auf, die stundenlanges Schleifen erfordern.
Darüber hinaus ist eine präzise Kalibrierung unerlässlich, um eine optimale Haftung auf dem Druckbett zu gewährleisten und ein Ablösen der Schichten zu verhindern. Bei unregelmäßigem Materialfluss besteht ein hohes Risiko, dass sich das Bauteil verzieht oder die Stützstrukturen sich nicht ordnungsgemäß ablösen. Dies kann stundenlange Arbeit aufgrund einer einfachen Fehlausrichtung der Druckschritte zunichtemachen.
Werkzeuge, die Sie benötigen
Dieser Vorgang erfordert keine komplizierten Vorkehrungen, aber er erfordert Präzision. Stellen Sie sicher, dass Sie Folgendes zur Hand haben:
- Un digitales Kaliber oder ein sehr zuverlässiges Lineal zum genauen Messen von Millimetern.
- Un permanent-Marker um den Faden zu markieren.
- Ihre gewohnte Laminiersoftware oder ein Programm wie Schnittstelle um G-Code-Befehle zu senden.
- Starres Filament (das PLA ist in der Regel das Beste (und zwar aufgrund seiner Stabilität).
Schritt-für-Schritt-Anleitung zur Kalibrierung
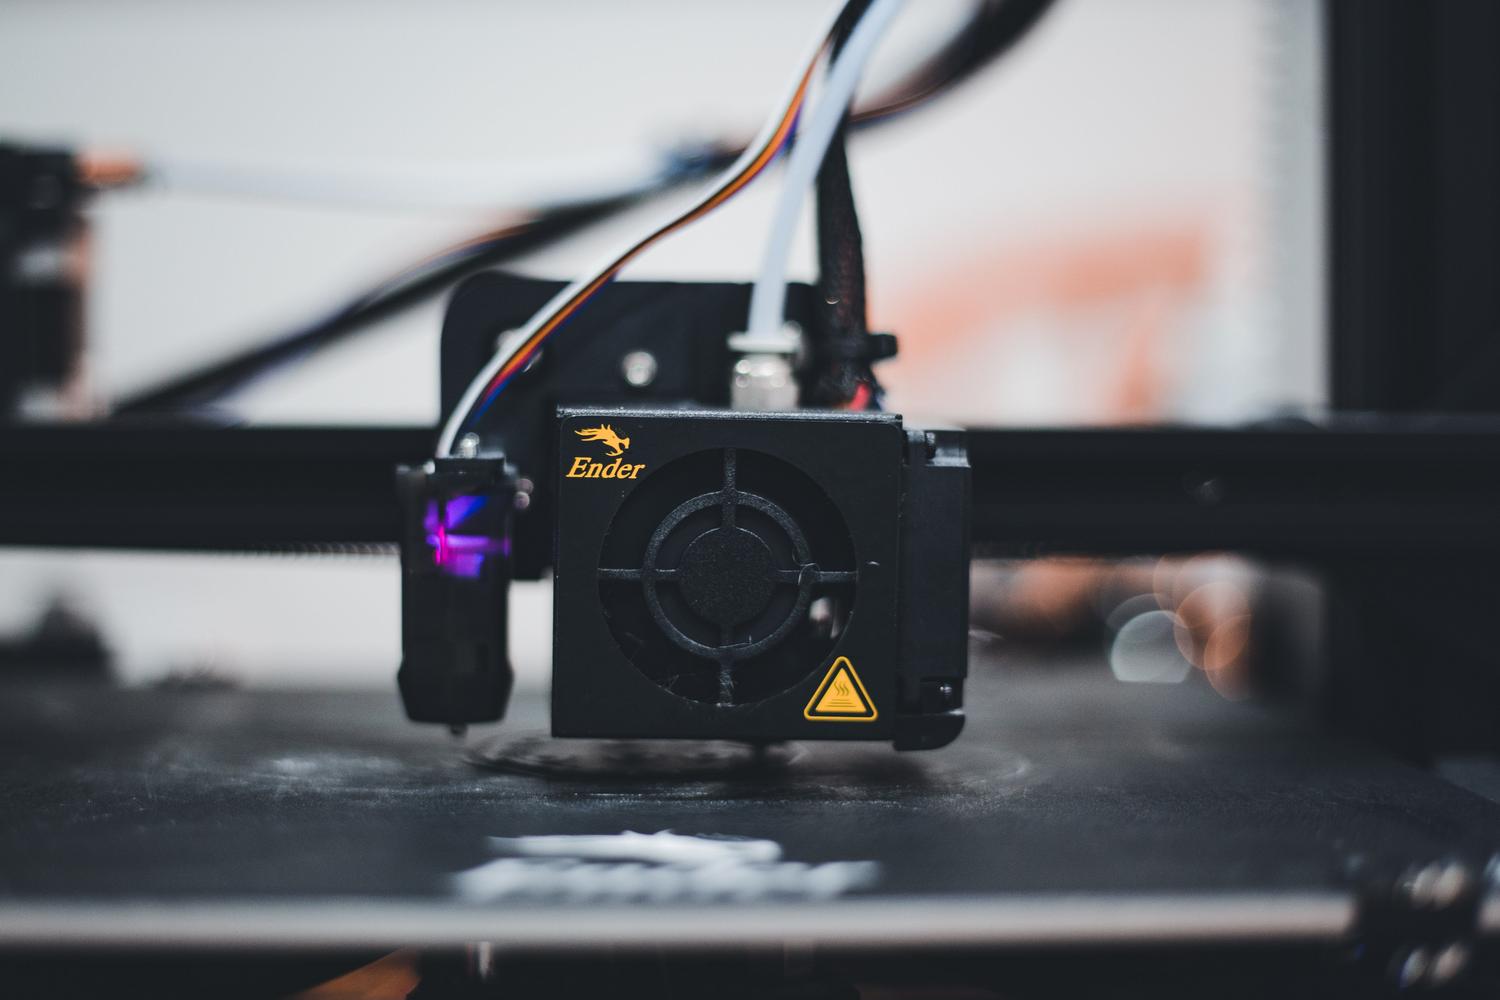
Vor dem Start muss der Extruder auf die Arbeitstemperatur des Materials vorgeheizt werden, damit der Kunststoff ungehindert fließen kann und keine Reibung entsteht, die die Messung verfälscht.
Schritt 1: Filament markieren. Damit der Referenzpunkt nicht im Extrudergehäuse verborgen ist, empfehle ich, das Filament 110 mm vom Einlass entfernt zu markieren . So haben Sie nach dem Extrudieren der gewünschten Menge noch genügend Spielraum zum bequemen Messen.
Schritt 2: Extrusion starten. Verbinden Sie den Drucker mit dem PC und senden Sie den Befehl G1 E100 F100 . Dadurch wird die Maschine angewiesen, 100 mm Material mit einer langsamen und kontrollierten Geschwindigkeit zu extrudieren, um zu verhindern, dass der Druck auf das Hotend das Ergebnis beeinträchtigt.
Schritt 3: Ergebnis messen. Messen Sie den Abstand von der Markierung zum Extrudereinlass. Beträgt der Wert genau 10 mm , ist alles in Ordnung und Sie müssen nichts ändern! Weicht der Wert ab, liegt ein Fehler vor, der korrigiert werden muss.
Schritt 4: Ermitteln Sie den aktuellen Wert. Sie müssen wissen, mit welchen Schritten der Drucker aktuell konfiguriert ist. Senden Sie den Befehl M503 und suchen Sie nach der Zeile, die mit M92 beginnt ; die Zahl nach dem Wert E gibt Ihre aktuellen E-Schritte an.
Schritt 5: Berechnung des neuen Wertes. Zuerst wird berechnet, wie viel Material tatsächlich extrudiert wurde, indem der Endwert von den anfänglichen 110 mm subtrahiert wird. Anschließend wird folgende Formel angewendet: (100 mm × Aktuelle Schritte) / Tatsächlich extrudierte Strecke = Neue Schritte.
Schritt 6: Konfiguration speichern. Um die Änderung anzuwenden, senden Sie den Befehl M92 E und ersetzen Sie die Klammern durch Ihr Ergebnis. Wichtig: Senden Sie anschließend den Befehl M500 , damit der Wert im EEPROM-Speicher gespeichert wird und beim Ausschalten des Geräts nicht gelöscht wird.
Schritt 7: Überprüfung. Schalten Sie den Drucker aus, schalten Sie ihn wieder ein und führen Sie den 100-mm-Test erneut durch, um zu bestätigen, dass die Messung nun korrekt ist.
Sonderfälle: Klipper und andere Firmwares
Wenn Sie Klipper verwenden , können Sie den M92-Befehl ignorieren, da er nicht wie in Marlin funktioniert. In Klipper müssen Sie den Parameter `rotation_distance` in Ihrer `printer.cfg`-Datei finden. Die Formel ändert sich leicht: Sie multiplizieren die aktuelle Rotationsdistanz mit dem Verhältnis zwischen erwarteter und tatsächlicher Ausgabe.
Marlin -Benutzer sollten , falls sie feststellen, dass die Extrusionsgeschwindigkeit trotz der durchgeführten Schritte nicht korrekt ist, überprüfen, ob die Firmware mit ihrem Board kompatibel ist (z. B. durch Verwendung einer 32-Bit-Version auf modernen Boards), um Kommunikationsfehler oder Geschwindigkeitsprobleme zu vermeiden.
Was ist nach der Kalibrierung der Stufen zu tun?
Sobald der Motor die exakte Kunststoffmenge fördert, können Sie mit den nächsten Einstellungen fortfahren. Die logische Reihenfolge wäre: Temperaturturm zur Auswahl der optimalen Materialtemperatur, dann Durchflussvervielfacher zur Anpassung der Wandstärke und schließlich Schrumpfungstests zur Beseitigung von Fäden.
Denken Sie daran, dass es nach einer gründlichen Wartung, wie z. B. der Reinigung des Extruders oder dem Austausch der Düse, dringend empfohlen wird, diesen Vorgang zu wiederholen, um eine optimale Leistung zu gewährleisten.
Die Gewährleistung, dass der Extrudermotor die exakte Menge an Filament fördert, ist der erste entscheidende Schritt für einen erfolgreichen Druck. Dadurch werden Unterextrusionsprobleme vermieden und die Fluss- und Temperatureinstellungen können auf einer soliden und realistischen Basis funktionieren.