- Penentukuran komprehensif merangkumi segala-galanya daripada perataan dasar mekanikal hingga penalaan halus aliran penyemperitan.
- Kawalan langkah per milimeter dan suhu yang tepat adalah penting untuk mengelakkan kecacatan seperti rentetan atau penyemperitan yang tidak mencukupi.
- Penggunaan kepingan ujian tertentu membolehkan pengesahan ketepatan dimensi dan lekatan lapisan dalam perkakasan.

Jika anda pernah menceburi dunia pembuatan bahan tambahan, anda tahu bahawa hanya menekan butang cetak dan berharap untuk keajaiban tidak mencukupi. Agar sesuatu bahagian itu muat dengan sempurna pada kali pertama, terutamanya jika anda cuba memodelkan objek dunia sebenar seperti gesper jam tangan dengan sudut yang kompleks, anda memerlukan pencetak anda yang sangat tepat. Tiada yang lebih mengecewakan daripada mereka bentuk sesuatu sehingga ke milimeter dan kemudian mendapati bahawa dimensinya benar-benar tidak kena apabila ia keluar dari pencetak.
Mempunyai pencetak yang ditala dengan betul adalah penting untuk memastikan bahan melekat dengan betul dan kemasannya bersih. Kadangkala kita terkeliru antara melaraskan parameter sahaja, seperti meningkatkan suhu, dengan penentukuran yang teliti . Walaupun yang pertama hanyalah pelarasan kecil, penentukuran ialah proses pengukuran dan pengujian yang sistematik yang mengharmonikan semua perkakasan, daripada motor hingga muncung, supaya ia berfungsi bersama dengan lancar.
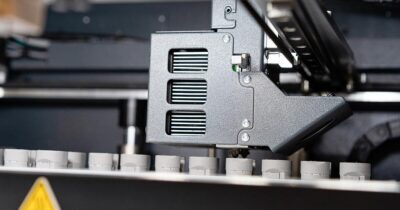
Bilakah kita perlu mula melakukan penentukuran?

Anda tidak perlu terlalu obsesif, tetapi ada kalanya menyemak tetapan adalah penting. Perkara paling logik untuk dilakukan ialah apabila anda mula-mula memasang mesin atau jika anda terpaksa mengalihkannya, kerana sebarang bonggol boleh menyebabkan paksi tidak sejajar. Anda juga dinasihatkan untuk melakukan pemeriksaan umum selepas menggantikan mana-mana bahagian mekanikal, mengemas kini firmware atau jika anda perasan bahawa cetakan anda mula menghasilkan kecacatan berulang yang tidak ada sebelum ini.
ABC penentukuran asas: Katil, muncung dan aci

Untuk mengelakkan cetakan daripada terkupas dan memastikan lapisan pertama yang sempurna, perataan platform binaan yang betul adalah penting. Jika katil condong, muncung mungkin terlalu jauh, menghalang filamen daripada melekat, atau terlalu dekat, berpotensi merosakkan permukaan cetakan atau menyebabkan kesesakan. Terdapat dua cara untuk mencapai matlamat ini: secara manual, menggunakan helah kertas klasik untuk merasakan sedikit rintangan, dan secara automatik, menggunakan sensor seperti BLTouch yang melaraskan paksi Z secara pintar .
Sebaliknya, kita tidak boleh melupakan tentang vertikaliti. Adalah penting untuk memastikan paksi-Z lurus sempurna dan paksi-X bergerak lancar tanpa sebarang sentakan atau pergerakan. Dengan peralatan yang lebih canggih, seperti sistem dwi-kepala IDEX, keadaan menjadi lebih rumit kerana anda perlu memastikan bahawa kedua-dua muncung diselaraskan dengan ketepatan milimeter. Jika anda akan mencetak bahagian berbilang bahan, sebarang ketidaksejajaran antara kedua-dua kepala cetak akan menyebabkan lapisan tidak sejajar, jadi penentukuran halus sehingga mikron adalah satu-satunya cara untuk mengelakkan bencana.
Menguasai extruder dan langkah per milimeter

Salah satu perkara yang sering membuatkan orang ramai keliru ialah langkah per milimeter (e-langkah). Pada asasnya, ini memberitahu motor dengan tepat berapa banyak yang perlu diputar untuk menolak satu milimeter plastik. Jika ini gagal, anda akan mendapat penyemperitan berlebihan (terlalu banyak bahan dan bahagian yang besar) atau penyemperitan terkurang (jurang dan kerapuhan). Untuk membetulkannya, kaedah yang paling boleh dipercayai adalah dengan menandakan filamen , contohnya, 120 mm dari penyemperit, minta mesin untuk menyemperit 100 mm, dan ukur berapa banyak yang sebenarnya disemperit. Jika ia bukan 20 mm yang dijangkakan, anda perlu menggunakan formula matematik untuk mengemas kini nilai dalam firmware dan menyimpan perubahan.

Tetapan lanjutan: Aliran, penarikan balik dan haba

Setelah mekanik disusun, kita beralih kepada perisian dan kimia bahan. Kadar aliran ialah peratusan bahan yang benar-benar keluar; walaupun penyemperit berfungsi dengan betul, setiap filamen bertindak secara berbeza, dan anda mungkin perlu melaraskan peratusan dalam penghiris antara 95% dan 105% untuk mencapai ketebalan dinding yang tepat.
Untuk mengelakkan benang atau "rambut" yang menjengkelkan yang ditinggalkan oleh bahagian yang dicetak, anda perlu menentukur penarikan balik. Ini melibatkan mencari titik yang tepat di mana muncung menarik balik jumlah filamen yang betul semasa ia bergerak. Jika anda keterlaluan, anda boleh menyebabkan kesesakan; jika tidak, bahagian itu akan kelihatan seperti sarang labah-labah. Cara terbaik untuk menyelesaikannya adalah dengan mencetak ujian penarikan balik tertentu dan memerhatikan hasilnya.
Akhirnya, suhu adalah faktor penentu dalam kebendairan. Mencetak dengan PLA tidak sama dengan mencetak dengan PETG atau ABS, jadi kami mengesyorkan untuk merujuk panduan perbandingan PETG vs. PLA untuk memilih bahan yang betul. Sebaik-baiknya, anda harus mencetak menggunakan sistem kawalan suhu , di mana mesin mengubah suhu setiap beberapa lapisan. Ini membolehkan anda melihat secara visual pada tahap suhu mana terdapat lekatan yang lebih baik, kurang melengkung dan kemasan permukaan yang optimum.
Alat dan bahagian pengesahan
Untuk mengelakkan penggunaan alat kawalan jauh (blind), terdapat model yang direka khusus untuk menguji mesin. Kiub penentukuran adalah penting untuk mengukur dimensi sebenar dengan angkup, manakala kepingan berdinding nipis digunakan untuk mengesan bahan berlebihan . Selain itu, untuk yang paling teliti, terdapat alat luaran seperti tolok ketegangan tali sawat digital , yang memastikan motor tidak rosak dan bulatan tidak keluar sebagai bujur.
Mempunyai proses yang sistematik, daripada perataan fizikal hingga pengoptimuman terma, adalah apa yang membezakan cetakan yang biasa-biasa sahaja daripada karya profesional. Dengan menggabungkan penggunaan tolok yang tepat, ujian aliran dan penalaan perkakasan yang berterusan, pembaziran bahan dapat diminimumkan dan sebarang reka bentuk, tidak kira betapa kompleksnya geometrinya, dijamin akan dihasilkan dengan ketepatan dimensi yang lengkap.
