- 全面校準涵蓋從機械床面平整到擠出流量微調的所有內容。
- 精確控制每毫米步數和溫度對於避免拉絲或擠出不足等缺陷至關重要。
- 使用特定的測試件可以驗證硬體的尺寸精度和層間黏合力。

如果你涉足積層製造領域,就會明白僅僅按下列印按鈕然後祈禱奇蹟發生是遠遠不夠的。要一次列印出完美契合的零件,尤其是在模擬像錶扣這樣具有複雜角度的真實物體時,印表機必須具備極高的精度。沒有什麼比精心設計到毫米級,結果印出來的成品尺寸卻完全不符更令人沮喪的了。
對印表機進行適當調校是確保材料正確黏附和列印成品潔淨的關鍵。有時我們會將簡單地調整參數(例如提高溫度)與徹底校準混淆。前者只是微調,而校準則是一個系統的測量和測試過程,旨在協調從電機到噴嘴的所有硬件,使它們無縫協作。
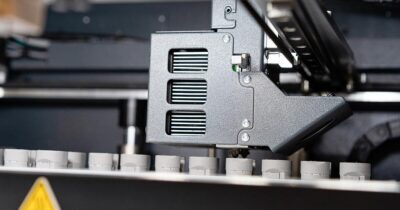
我們應該何時開始校準?

您無需過於執著,但有些時候檢查設定至關重要。最合理的做法是在首次組裝機器或移動機器後進行檢查,因為任何顛簸都可能導致軸錯位。此外,更換任何機械部件、更新韌體後,或者如果您發現列印件開始出現以前從未出現過的反覆缺陷,也建議進行一次全面檢查。
基本校準的ABC:床、噴嘴和軸

為了防止列印件剝落並確保首層完美無瑕,正確的列印平台平整至關重要。如果列印床傾斜,噴嘴可能離得太遠,導致耗材無法黏附;也可能太近,從而損壞列印表面或造成堵塞。有兩種方法可以實現調平:一種是手動調平,使用傳統的紙張技巧來感受輕微的阻力;另一種是自動調平,使用像BLTouch這樣的感應器來智慧地調整Z軸。
另一方面,垂直度也不容忽視。請務必檢查 Z 軸是否完全筆直,以及 X 軸是否平穩移動,沒有任何抖動或間隙。對於更先進的設備,例如 IDEX 雙噴頭系統,情況會更加複雜,因為必須確保兩個噴嘴的對準精度達到毫米級。如果要列印多材料零件,兩個列印頭之間的任何偏差都會導致層錯位,因此,只有精確到微米級的校準才能避免災難性的後果。
掌握擠出機和每毫米步數

人們常犯的一個錯誤是每毫米步數(e步)。本質上,它告訴馬達需要旋轉多少圈才能擠出1毫米的塑膠。如果這個參數出現偏差,就會出現過度擠出(材料過多,零件體積過大)或擠出不足(出現縫隙,零件易碎)。為了解決這個問題,最可靠的方法是在耗材上做個標記,例如距離擠出機120毫米,然後讓機器擠出100毫米,並測量實際擠出的長度。如果不是預期的20毫米,就需要使用數學公式更新韌體中的這個值並儲存變更。

進階設定:流量、回彈和加熱

機械部分搞定後,我們接下來要研究軟體和材料化學。流量是指實際擠出的材料百分比;即使擠出機運作正常,每種耗材的特性也不同,您可能需要在切片軟體中將流量百分比調整到95% 到 105% 之間,才能達到所需的壁厚。
為了避免列印零件後留下惱人的拉絲或“毛髮”,你需要校準回抽。這需要找到噴嘴回抽量恰到好處的最佳點。回抽過度會導致阻塞;回抽不足則會導致零件看起來像蜘蛛網。解決這個問題的最佳方法是列印一個特定的回抽測試件並觀察結果。
最終,溫度是決定流動性的關鍵因素。 PLA 列印與 PETG 或 ABS 列印截然不同,因此我們建議您參考PETG 與 PLA 的對比指南來選擇合適的材質。理想情況下,您應該使用溫控系統進行列印,讓機器每隔幾層就調整一次溫度。這樣您就可以直觀地看到哪個溫度水平下附著力更好、翹曲更少、表面光潔度更佳。
驗證工具和零件
為了避免盲目操作,市面上有一些專門用於測試機器的模型。校準立方體對於使用卡尺測量實際尺寸至關重要,而薄壁試體則用於檢測多餘材料。此外,對於要求極高的用戶,還有一些外部工具,例如數位皮帶張力計,可以確保馬達不受損壞,並且加工出的圓形不會變成橢圓形。
從實體平整到熱優化,一套嚴謹的流程是區分平庸印刷作品和專業作品的關鍵所在。透過結合使用精密測量工具、流量測試和持續的硬體調校,可以最大限度地減少材料浪費,並確保任何設計,無論其幾何形狀多麼複雜,都能實現完全的尺寸精度。
