- Електронні кроки визначають точне співвідношення між кроками двигуна та міліметром екструдованого філаменту.
- Неправильне калібрування призводить до структурних пошкоджень, таких як недостатня екструзія або шорсткі поверхні через надмірну екструзію.
- Процес вимагає вимірювання фактичної кількості викиданого матеріалу та налаштування прошивки за допомогою математичних формул.
- Це обов'язкове базове налаштування перед калібруванням потоку, температури або ретракції.
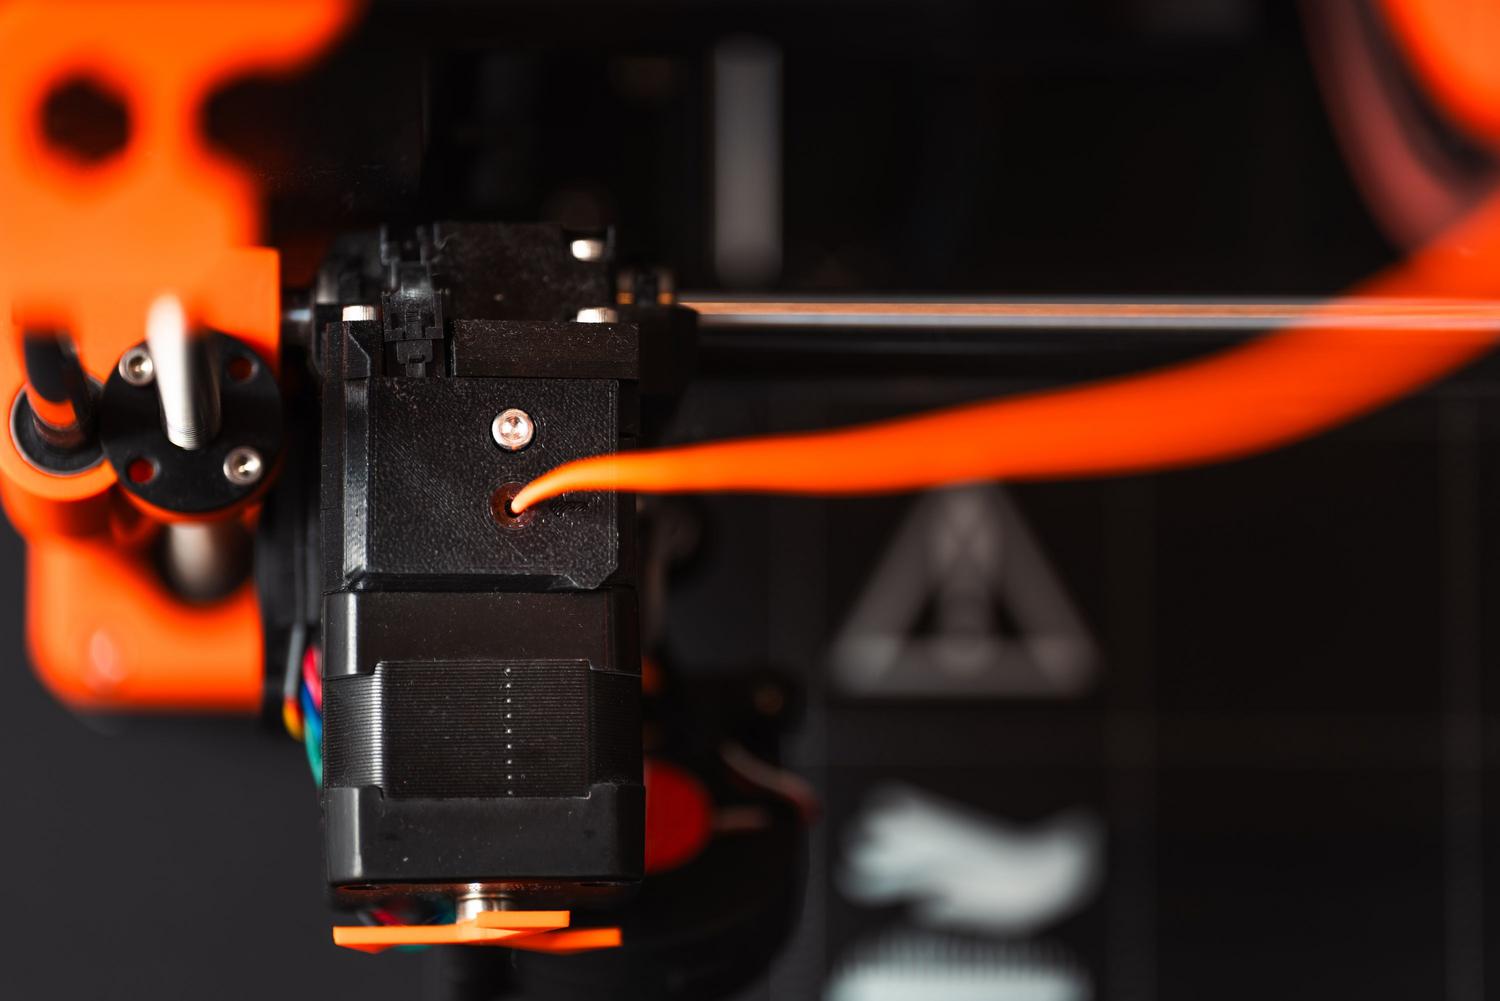
Якщо ви помітили, що ваші відбитки виходять не зовсім належним чином, проблема може бути не в температурі чи дизайні, а в тому, що ваш принтер не видавлює правильну кількість філаменту. Калібрування електронних кроків , по суті, вказує принтеру, скільки саме філаменту потрібно проштовхнути, щоб запитуваний 1 мм фактично становив 1 мм, таким чином закладаючи основу для будь-яких подальших налаштувань.
Багато людей одразу починають регулювати потік у слайсері, але це як намагатися сховати сонце пальцем, якщо двигун екструдера неправильно налаштований. Якщо екструдер працює несправно, ви отримаєте недостатню або надмірну екструзію , що призведе до слабких стінок, надокучливих щілин або, навпаки, грудок та шорсткої поверхні, схожої на поле бою.

Чому важливо регулювати кроки екструдера?
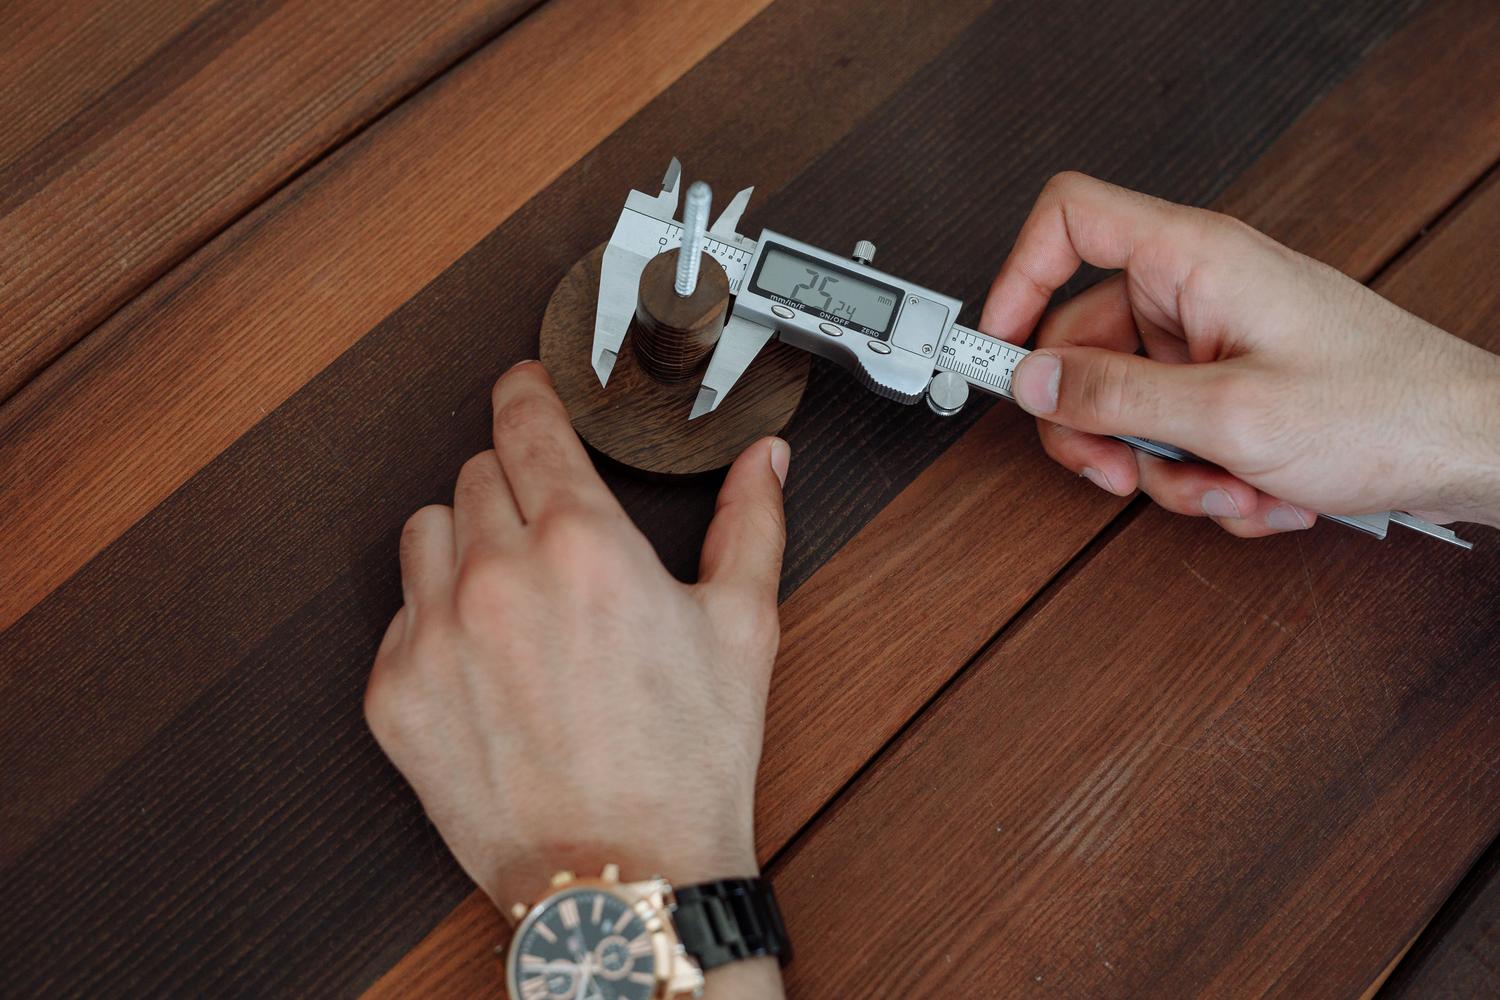
Правильне налаштування екструдера забезпечує стабільне та точне нанесення матеріалу . Коли двигун виштовхує менше матеріалу, ніж необхідно, деталь втрачає структурну цілісність, що призводить до появи типових зазорів, які послаблюють виріб. І навпаки, якщо використовується забагато матеріалу, з'являються розтягування та дефекти, що змушує вас витрачати години на шліфування.
Крім того, точне калібрування – єдиний спосіб забезпечити належне зчеплення шарів та запобігти їх розшаруванню. Якщо потік нестабільний, деталь, ймовірно, деформується, або опори можуть не відклеїтися належним чином, що зіпсує години роботи через просте перекіс кроків.
Вам знадобляться інструменти
Цей процес не вимагає нічого складного, але вимагає точності. Переконайтеся, що у вас під рукою є наступне:
- Un цифровий штангенциркуль або дуже надійна лінійка для вимірювання точних міліметрів.
- Un перманентний маркер для позначення нитки.
- Ваше звичайне програмне забезпечення для ламінування або програма, подібна до Pronterface для надсилання команд G-коду.
- Жорстка нитка (the PLA зазвичай найкращий (для цього, через його стабільність).
Покрокове керівництво з калібрування
Перед початком роботи нагрійте екструдер до робочої температури вашого матеріалу, щоб пластик тек без обмежень і не було тертя, яке спотворить вимірювання.
Крок 1: Маркування філаменту. Щоб точка відліку не була прихована всередині корпусу екструдера, рекомендую позначити філамент на відстані 110 мм від вхідного отвору . Таким чином, після екструдування потрібної кількості у вас все ще буде певний простір для зручного вимірювання.
Крок 2: Запустіть екструзію. Підключіть принтер до ПК та надішліть команду G1 E100 F100 . Це наказує машині екструдувати 100 мм матеріалу з повільною та консервативною швидкістю, щоб запобігти впливу тиску на гарячий елемент на результат.
Крок 3: Вимірювання результату. Виміряйте відстань від позначеної вами позначки до входу екструдера. Якщо значення рівно 10 мм , вам пощастило, і вам не потрібно нічого чіпати! Якщо воно відрізняється, це означає, що є помилка, яку потрібно виправити.
Крок 4: Отримайте поточне значення. Вам потрібно знати, які кроки налаштовано для принтера. Надішліть команду M503 та знайдіть рядок, який починається з M92 ; число після значення E позначає ваші поточні кроки e.
Крок 5: Обчислення нового значення. Спочатку обчисліть, скільки матеріалу було фактично видавлено, віднявши кінцеве вимірювання від початкових 110 мм. Потім застосуйте таку формулу: (100 мм × Поточна кількість кроків) / Фактична відстань видавлення = Нові кроки.
Крок 6: Збережіть конфігурацію. Щоб застосувати зміни, надішліть команду M92 E , замінивши дужки вашим результатом. Дуже важливо: потім надішліть команду M500 , щоб значення збереглося в пам'яті EEPROM і не стерлося під час вимкнення машини.
Крок 7: Перевірка. Вимкніть принтер, увімкніть його та знову виконайте тест 100 мм, щоб підтвердити точність вимірювання.
Особливі випадки: Klipper та інші прошивки
Якщо ви використовуєте Klipper , забудьте про команду M92, оскільки вона працює не так, як у Marlin. У Klipper вам потрібно знайти параметр `rotation_distance` у вашому файлі `printer.cfg`. Формула дещо змінюється: ви множите поточну відстань обертання на співвідношення між очікуваним та фактичним результатом.
Для користувачів Marlin : якщо ви помітили, що швидкість екструзії не є правильною, незважаючи на виконані кроки, перевірте, чи сумісна прошивка з вашою платою (наприклад, використовуючи 32-бітну версію на сучасних платах), щоб уникнути помилок зв'язку або збоїв швидкості.
Що робити після калібрування сходинок?
Як тільки двигун почне видавлювати точну кількість пластику, можна переходити до наступних налаштувань. Логічний порядок буде таким: температурна вежа для вибору оптимальної температури матеріалу, потім коефіцієнт потоку для регулювання щільності стінки і, нарешті, випробування на усадку для усунення різьби.
Пам’ятайте, що якщо ви виконуєте глибоке технічне обслуговування, таке як очищення екструдера або заміна сопла, наполегливо рекомендується повторити цей процес, щоб забезпечити оптимальну продуктивність.
Забезпечення точної кількості філаменту, що переміщується екструдером, є першим критичним кроком для будь-якого успішного друку, що усуває проблеми недостатньої екструзії та дозволяє налаштувати поток і температуру на надійній та реалістичній основі.