- E-soļi nosaka precīzu attiecību starp motora soļiem un ekstrudētās kvēldiega milimetru.
- Nepareiza kalibrēšana izraisa strukturālus bojājumus, piemēram, nepietiekamu ekstrudēšanu vai raupjas virsmas pārmērīgas ekstrudēšanas dēļ.
- Process prasa izmērīt faktiski izstumtā materiāla daudzumu un pielāgot programmaparatūru, izmantojot matemātiskas formulas.
- Tas ir obligātais bāzes iestatījums pirms plūsmas, temperatūras vai retrakcijas kalibrēšanas.
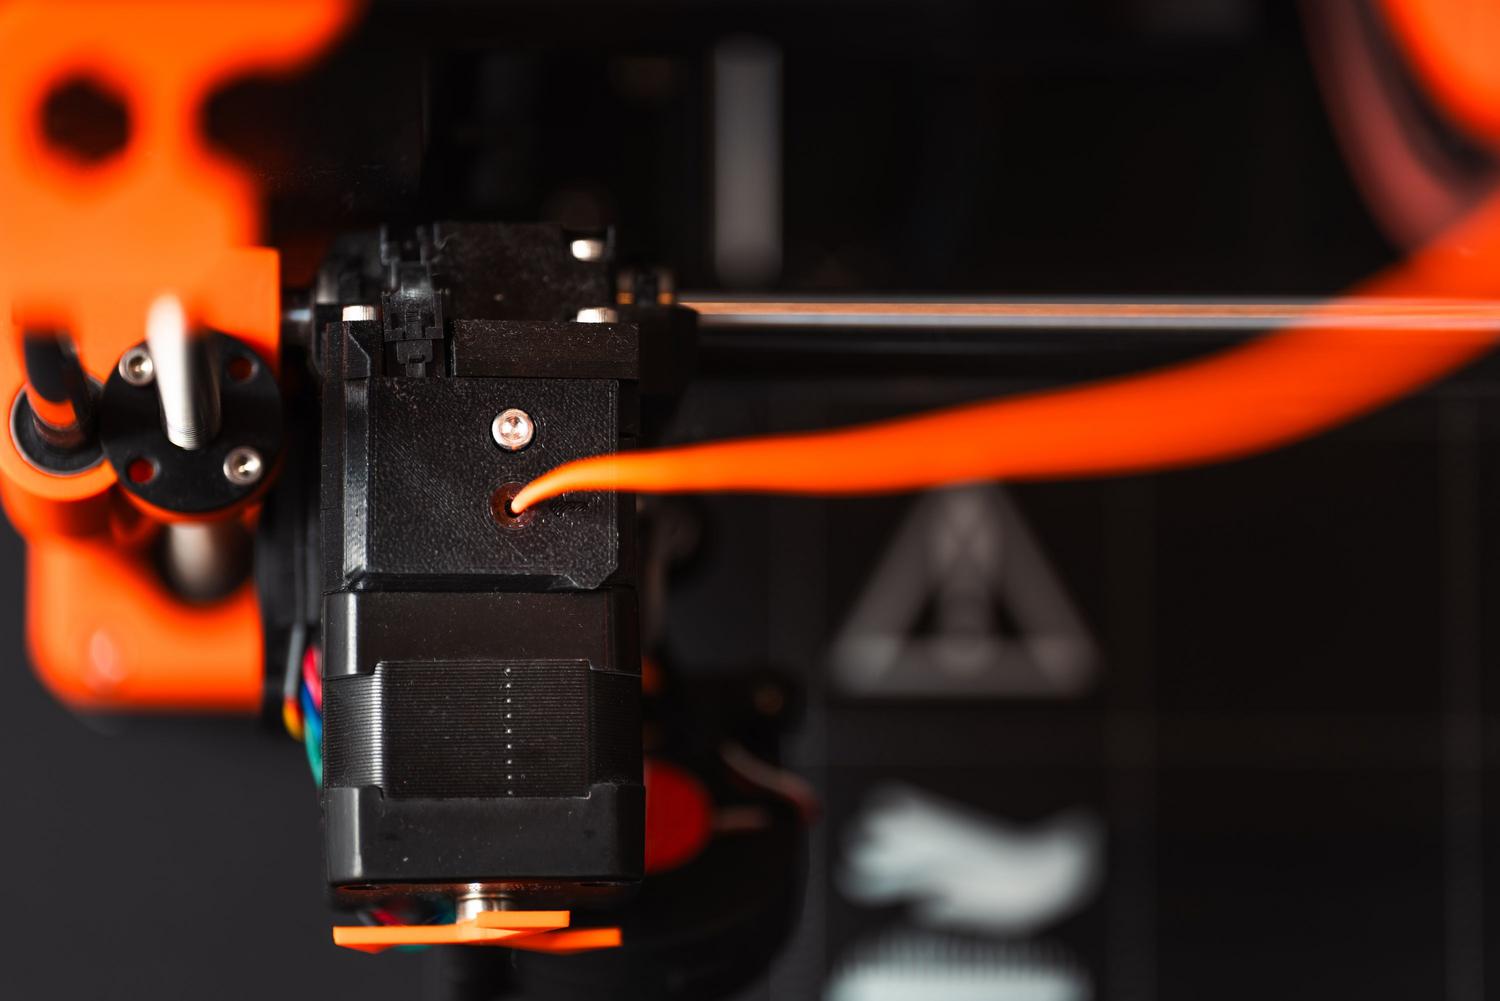
Ja pamanāt, ka izdrukas neizdodas gluži pareizi, problēma, iespējams, nav temperatūrā vai dizainā, bet gan tajā, ka printeris neizspiež pareizo kvēldiega daudzumu. e-soļu kalibrēšana būtībā norāda printerim precīzi, cik daudz kvēldiega jāizspiež, lai pieprasītais 1 mm faktiski būtu 1 mm, tādējādi izveidojot pamatu jebkādām turpmākām korekcijām, lai tās būtu saprātīgas.
Daudzi cilvēki uzreiz ķeras pie plūsmas regulēšanas griezējā, taču tas ir kā mēģināt slēpt sauli ar pirkstu, ja ekstrūdera motors nav pareizi konfigurēts. Ja ekstrūderis nedarbojas pareizi, rezultāts būs nepietiekama vai pārmērīga ekstrūzija , kā rezultātā sienas būs vājas, radīsies kaitinošas spraugas vai, gluži pretēji, kunkuļi un raupja virsma, kas izskatās pēc kaujas lauka.

Kāpēc ir svarīgi pielāgot ekstrūdera soļus?
Pareizi noregulēts ekstrūderis nodrošina vienmērīgu un precīzu materiāla uzklāšanu . Kad motors izspiež mazāk materiāla nekā nepieciešams, detaļa zaudē strukturālo integritāti, kā rezultātā rodas tipiskās spraugas, kas vājina detaļu. Savukārt, ja tiek izmantots pārāk daudz materiāla, parādās šķiedras un nepilnības, kas liek stundām ilgi slīpēt.
Turklāt precīza kalibrēšana ir vienīgais veids, kā nodrošināt pareizu pamatnes saķeri un novērst slāņu atdalīšanos. Ja plūsma ir nevienmērīga, detaļa, visticamāk, deformēsies vai balsti var nepareizi nolobīties, sabojājot stundām ilgu darbu vienkāršas pakāpienu nepareizas izlīdzināšanas dēļ.
Jums vajadzīgie rīki
Šis process neprasa neko sarežģītu, bet gan precizitāti. Pārliecinieties, ka jums ir pa rokai sekojošais:
- Un digitālais suports vai ļoti uzticams lineāls precīzu milimetru mērīšanai.
- Un pastāvīgais marķieris lai iezīmētu kvēldiegu.
- Jūsu ierastā laminēšanas programmatūra vai tāda programma kā Pronterface lai nosūtītu G-koda komandas.
- Stingra kvēldiega PLA parasti ir vislabākais (šim nolūkam, tā stabilitātes dēļ).
Soli pa solim kalibrēšanas instrukcija
Pirms darba uzsākšanas uzkarsējiet ekstrūderi līdz materiāla darba temperatūrai, lai plastmasa plūstu bez ierobežojumiem un nebūtu berzes, kas varētu izkropļot mērījumu.
1. darbība. Kvēldiega marķēšana. Lai atskaites punkts netiktu paslēpts ekstrūdera korpusā, iesaku atzīmēt kvēldiegu 110 mm attālumā no ieplūdes atveres . Tādā veidā pēc vēlamā daudzuma ekstrūzijas jums joprojām būs zināma rezerve, lai ērti izmērītu.
2. solis: Palaidiet ekstrūziju. Pievienojiet printeri datoram un nosūtiet komandu G1 E100 F100 . Tas norāda iekārtai izspiest 100 mm materiāla ar lēnu un konservatīvu ātrumu, lai spiediens uz karstā gala neietekmētu rezultātu.
3. solis: rezultāta mērīšana. Izmēriet attālumu no jūsu izdarītās atzīmes līdz ekstrūdera ieplūdes atverei. Ja vērtība ir tieši 10 mm , jums ir paveicies, un jums nekas nav jāpieskaras! Ja tā atšķiras, tas nozīmē, ka ir kļūda, kas jālabo.
4. darbība. Iegūstiet pašreizējo vērtību. Jums jāzina, ar kādiem soļiem printeris pašlaik ir konfigurēts. Nosūtiet komandu M503 un meklējiet rindu, kas sākas ar M92 ; skaitlis aiz E vērtības apzīmē jūsu pašreizējos e-soļus.
5. darbība. Jaunās vērtības aprēķināšana. Vispirms aprēķiniet faktiski ekstrudētā materiāla daudzumu, no sākotnējiem 110 mm atņemot galīgo mērījumu. Pēc tam izmantojiet šādu formulu: (100 mm × pašreizējie soļi) / faktiski ekstrudētais attālums = jaunie soļi.
6. solis: Saglabājiet konfigurāciju. Lai lietotu izmaiņas, nosūtiet komandu M92 E , aizstājot iekavas ar savu rezultātu. Ļoti svarīgi: pēc tam nosūtiet komandu M500 , lai vērtība tiktu saglabāta EEPROM atmiņā un netiktu izdzēsta, izslēdzot iekārtu.
7. darbība. Verifikācija. Izslēdziet printeri, ieslēdziet to un vēlreiz veiciet 100 mm testu, lai pārliecinātos, ka mērījums tagad ir precīzs.
Īpaši gadījumi: Klipper un citas programmaparatūras
Ja izmantojat Klipper , aizmirstiet par M92 komandu, jo tā nedarbojas tāpat kā Marlin. Klipper failā `printer.cfg` jāatrod parametrs `rotation_distance` . Formula nedaudz mainās: pašreizējo rotācijas attālumu reizina ar attiecību starp paredzēto un faktisko rezultātu.
Marlin lietotājiem : ja, neskatoties uz veiktajām darbībām, pamanāt, ka ekstrūzijas ātrums nav pareizs, pārbaudiet, vai programmaparatūra ir saderīga ar jūsu plati (piemēram, izmantojot 32 bitu versiju modernās platēs), lai izvairītos no komunikācijas kļūdām vai ātruma traucējumiem.
Ko darīt pēc soļu kalibrēšanas?
Kad motors ir izspiedis precīzu plastmasas daudzumu, varat pāriet uz nākamajiem pielāgojumiem. Loģiskā secība būtu šāda: temperatūras tornis , lai izvēlētos optimālo materiāla temperatūru, tad plūsmas reizinātājs , lai pielāgotu sienas blīvumu, un visbeidzot, saraušanās testi, lai likvidētu vītnes.
Atcerieties, ka, veicot padziļinātu apkopi, piemēram, ekstrūdera tīrīšanu vai sprauslas maiņu, ir ļoti ieteicams vēlreiz veikt šo procesu, lai nodrošinātu optimālu veiktspēju.
Pirmais kritiski svarīgais solis jebkuras veiksmīgas drukāšanas veikšanai ir nodrošināt, lai ekstrūdera motors pārvietotu precīzu kvēldiega daudzumu, novēršot nepietiekamas ekstrūzijas problēmas un ļaujot plūsmas un temperatūras iestatījumiem darboties stabilā un reālistiskā veidā.